多孔高纯石墨件:孔不在整板上,在腔里——腔壁一围,孔的账全变了
信瑞达石墨·多孔高纯石墨件·技术专栏
多孔高纯石墨件:孔不在整板上,在腔里——腔壁一围,孔的账全变了
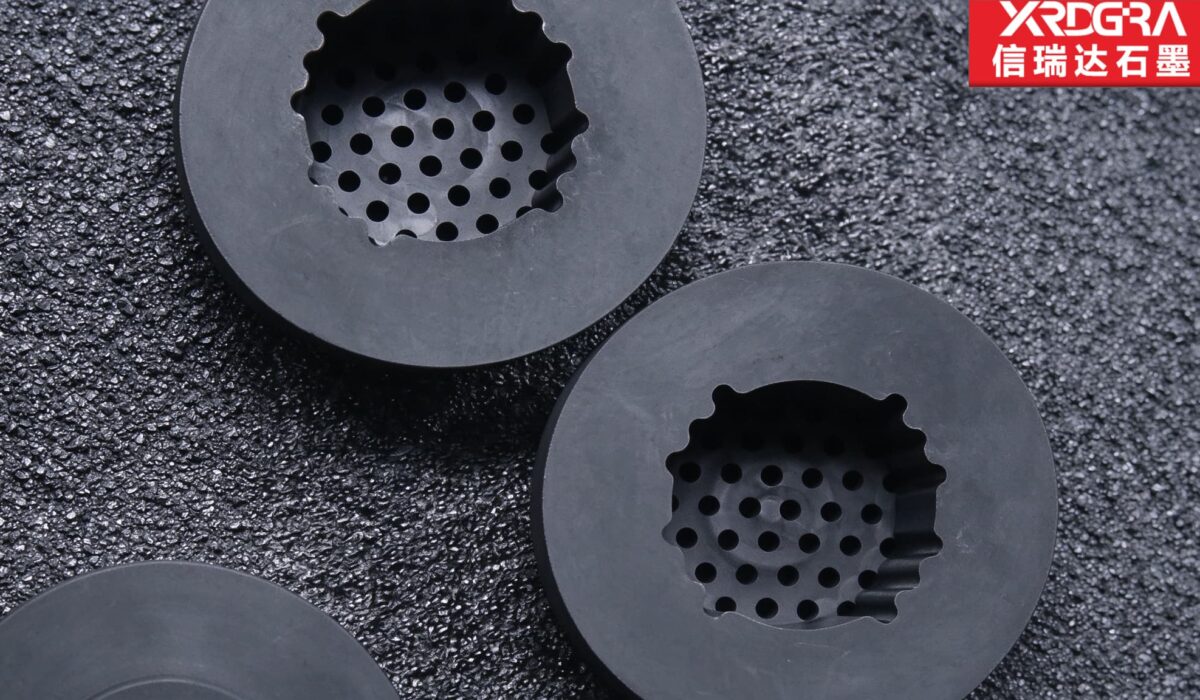
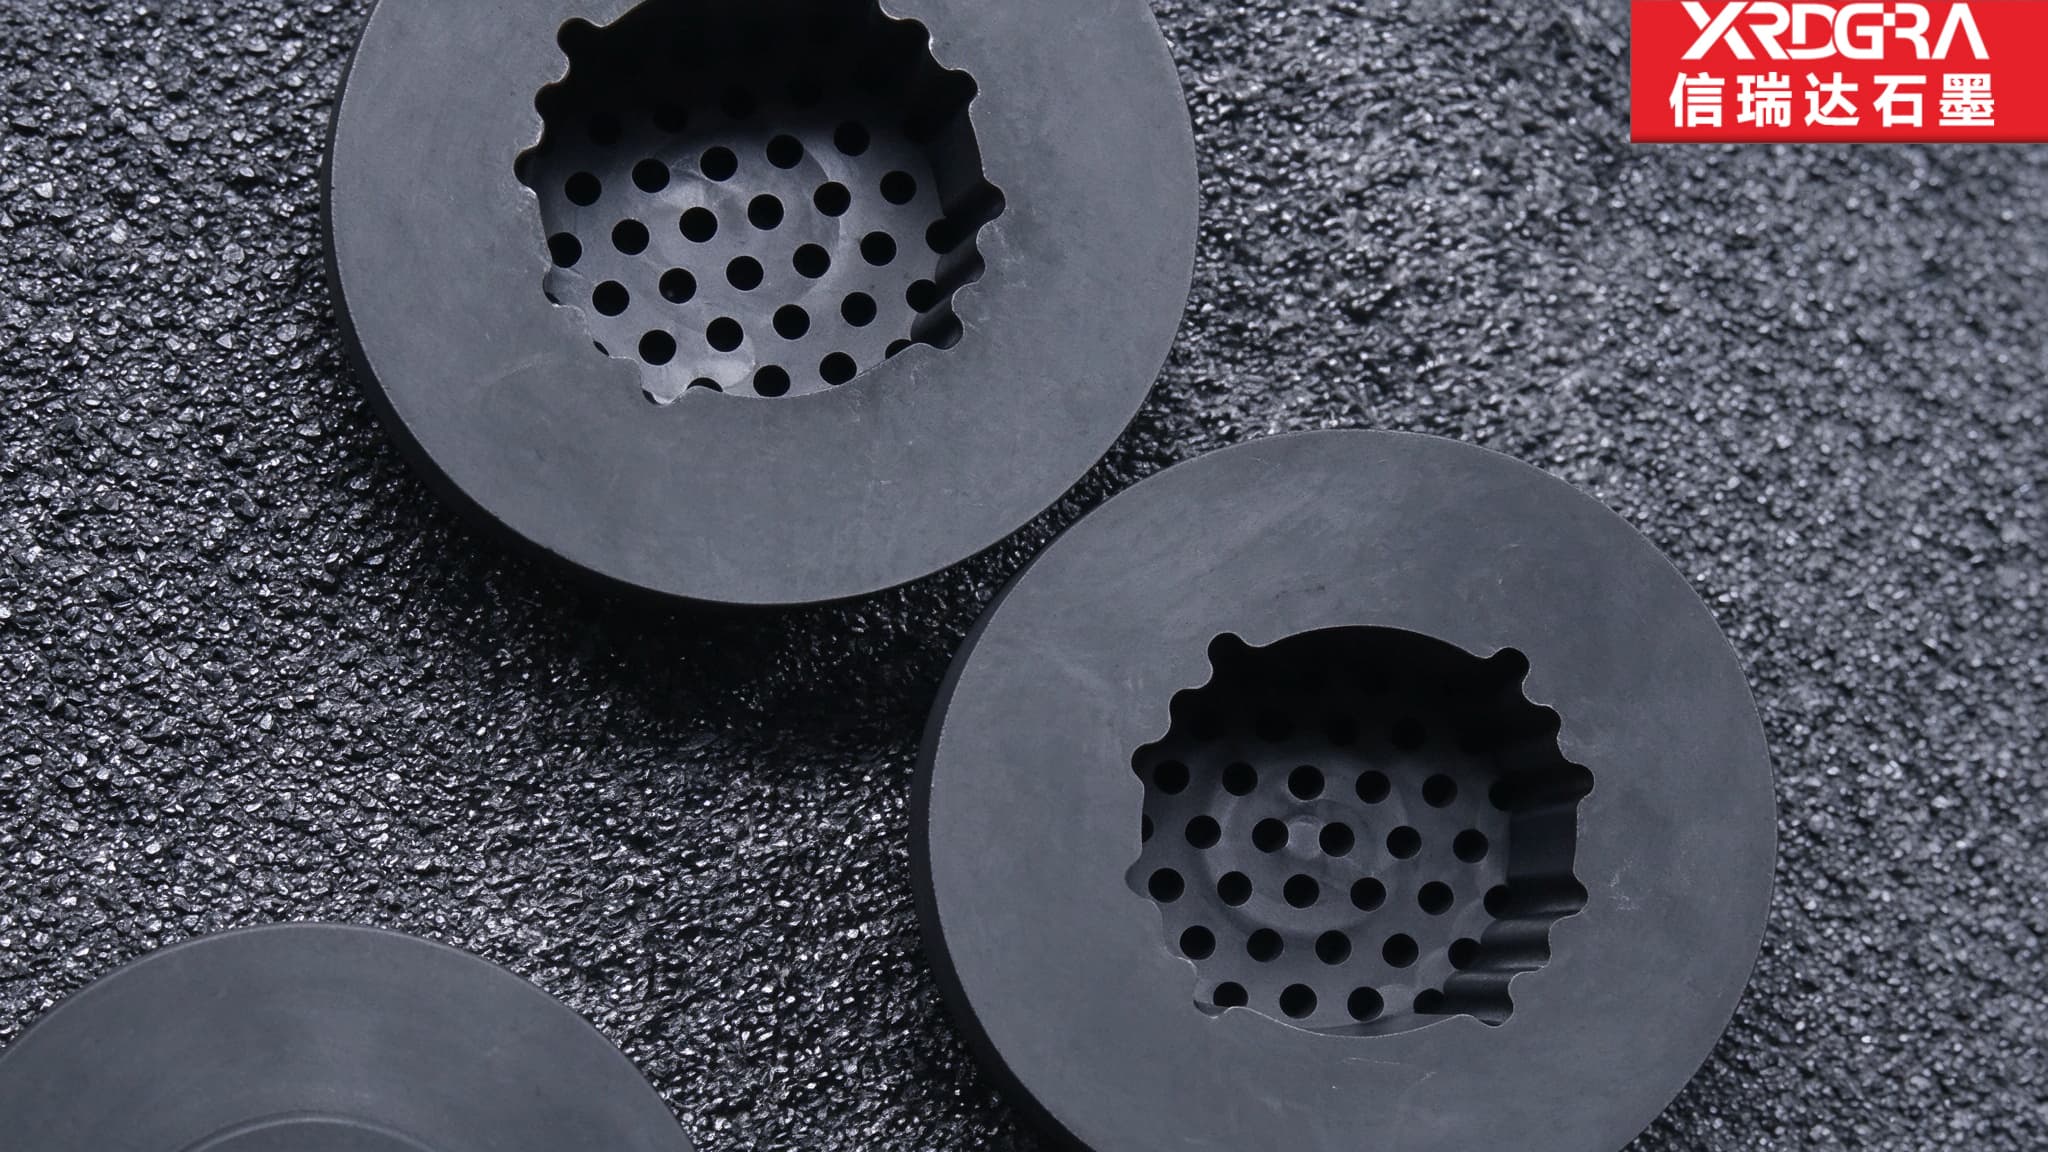
这类件长相很有辨识度:一个圆盘,中间开出不规则的内腔,腔底密布一圈小孔。它和多孔板的差别不只是“有腔”两个字——孔从整板阵列挪进腔内,围着它的从板边变成了腔壁,几笔关键的账跟着换了位置。这篇文章讲清这类件该把注意力放在哪:腔与孔的分工、边距的新算法、梅花腔带来的角向问题、高纯对加工链的要求,以及孔里清粉这件麻烦事。
信瑞达石墨 · 技术专栏
一、它是什么:一个带腔的多孔件
多孔高纯石墨件,指的是“腔”与“孔”组合成一体的高纯石墨制品:外形多为回转体圆盘或筒形,中间开出异形内腔(梅花形、波浪形或其他按设备定的轮廓),腔底或腔壁按需要布一层小孔。腔是工作面,孔是通道——气、粉料或液体从孔里进出,在腔内完成该做的事。
它和相邻的几类件,差在“孔长在哪、围孔的是什么”:
| 件别 | 孔的位置 | 围孔的是谁 | 孔的账怎么算 |
|---|---|---|---|
| 石墨多孔板 | 整板阵列 | 板的外边 | 孔距定骨架、孔间筋定承载力 |
| 高纯石墨双极板 | 板面的面状流道 | 板的大面 | 流道分配与密封 |
| 多孔高纯石墨件(本篇) | 腔内底面阵列 | 腔壁 | 边距、分度、洁净度挑大梁 |
多孔板上,孔就是件的功能本身,整块料都为孔服务;这类件反过来——腔是功能主体,孔围着腔转。位置一换,几笔账的算法跟着变。
二、腔改变了什么:围着孔的从板边变成腔壁
多孔板算孔边距,量的是孔到板外边;这类件里,孔区被腔壁整个围住,孔到腔壁的距离成了新的关键量。边距的三笔账,笔笔都实在:
| 边距状态 | 后果 |
|---|---|
| 留小了 | 孔与腔壁之间只剩薄薄一圈料,加工时易崩边,使用中在热与压差下易裂;严重时孔口与腔壁连通,孔的独立作用被破坏 |
| 留大了 | 有效孔区被压缩,腔边缘一圈布不满孔,气体或料流的分布不均,边缘效应明显 |
| 留得不均 | 一圈孔里有的松有的紧,紧处先出问题,松处白白浪费腔面积 |
所以这类件的图纸上,孔到腔壁的边距要单列成项,而且要按边距吃紧的位置验收——不是取平均,也不是取宽松处。加工端拿到孔阵列图,头一件事是核对外圈孔与腔形的相对位置,而不是先数孔数对不对。
具体倒推的做法,大致是这样:先把腔形按瓣顶、凹处、过渡段分成几类特征位置,逐类算出孔中心到腔壁的距离,取其中吃紧的一类作为设计下限,再让整个孔阵列去适应这个下限——阵列的排布方向、孔数、甚至孔的排数,都可能因为这个下限而调整。反过来先画阵列再套腔形,往往要改两三轮,且每一轮都动已定好的孔位。
三、梅花形腔:轮廓不规则带来的两件事
梅花形、波浪形这类不规则腔,比圆腔多两笔账:
- 角向(分度):圆腔转任意角度都一样,梅花腔不行——瓣与凹的朝向要对正下游结构。尺寸量得再准,角向偏了照样装不上,而且这种偏不会当场出问题,要等到装配对位时才浮出来。图纸上要给出角向基准(比如“以某瓣中心对准某标记”),加工端一次装夹定死,此后不再翻面重新解释。
- 边距沿腔壁在变:梅花瓣顶处,腔壁向外鼓,孔能贴得较近;凹处腔壁向内收,同样的孔阵列放上去,边距就被吃掉一截。也就是说,孔阵列不能先画好再往腔里套——要按腔形倒推:先定腔壁各处到孔中心的下限距离,再让孔阵列去适应它。反序做,边距吃紧的位置往往出现在没人留意的那几个凹处。
腔壁本身还是热与力的集中处:腔形转折的地方(瓣顶到凹处的过渡段)曲率变化大,热流通过时容易成为局部热节,反复升降温后也是裂纹容易发起的位置。转折处做圆滑过渡,比做尖角稳当。
四、孔是给腔服务的:气从哪来、到哪去
这类件的孔,用途大致分三档,每档对孔的要求不同:
| 孔的用途 | 典型场景 | 对孔的要求 |
|---|---|---|
| 进气与排气 | 腔内需要气流通过、均压 | 孔径一致、分布均匀,流量分配才匀 |
| 给料让位 | 粉料、气体样品进出 | 孔壁光洁不挂料,孔口不倒角刮擦 |
| 浸渍与封装通道 | 浸渍液进出、排气 | 孔要连通,方便液体走完、气体排出 |
还有一件事要在图纸上分清:不通孔还是通孔。不通孔(盲孔)管的是限流与导流,孔底剩余壁厚要单列——底厚了限流不明显,薄了在压差下会破;通孔管的是贯穿,重点在出口一侧的崩边。两者加工与验收的口径完全不同,混着写,现场只能按严一档的做。
孔的“匀”比孔的“准”更要紧一层:单个孔径超一点,流量偏一丝,多半还能用;一整片孔有的粗有的细,腔内的分布就乱了,而且这种乱不会在单个孔的检验里暴露——要按片区量、按分布判。所以孔径一致性不是“每颗钻头一样新”就能解决的,磨损累积造成的单向漂移,要靠中途复校与首末件对比来兜。
五、“高纯”两个字,落到加工上是什么
高纯不是料单上的一个词,它会一路追到加工链上。料纯不等于件纯——石墨本体再纯,加工过程中混进的金属屑、冷却介质残留、与金属件混产带来的交叉污染,都可能在收尾那道工序前功尽弃。对下游那些对杂质敏感的工序,这一条比尺寸更要紧。
- 刀具与磨损屑:加工石墨本身不费刀,但刀具表层的磨损物会留在粉里。高纯件该把“刀具材质与磨损屑控制”写进工艺,而不是只写孔径公差;
- 独立工位:高纯石墨件不该和金属加工混产,铁屑一旦混进孔里,肉眼都难发现;
- 清洁与包装:清粉要干净,包装要与金属件隔开,运输途中不掉进去东西;
- 检验留证:纯度指标按对应牌号的技术条件验收,随牌号与规格变化,以技术条件为准。
一句话:普通多孔件算的是“孔做得准不准”,高纯多孔件还要多算一层“料有没有被加工链弄脏”。后者不出现在尺寸表上,却是这类件验收时翻车常见的地方。
牌号的选择上,这类件通常往细颗粒、结构均匀的方向靠:孔多、筋细,料里的粗颗粒与气孔都会成为裂纹的起点;各向接近的料,让不同方向的孔壁强度差距小一些。等静压成型的细结构料在这类件上常见,但代价是料贵、加工性偏软——刀具的选择与切削节奏都要跟着调。具体牌号按工况定,随牌号与规格变化。
六、清粉:孔里的粉格外难清
石墨一切削就出粉,孔又多,清粉在这类件上格外费劲——而且孔开在腔底,比整板上的孔更难够到。粉不清干净,后果是实的:堵孔改变流量分配、装炉后成为污染源、残粉在孔内结块后再也弄不出来。
- 吹:压缩气逐孔吹,常规手段,对付浮粉有效,对结块的无效;
- 抽:从孔的另一侧抽吸,配合腔口朝下,让粉顺着自己的路出来;
- 超声:针对结块与贴壁粉,但要控制时间与温度,超声本身也是输入能量;
- 复检:清完不代表清净,装配前对着光逐孔抽查,尤其是外圈靠腔壁的孔。
粉要吹不要擦——擦会把粉压进孔壁的孔隙里,还可能蹭崩孔口。这个细节对多孔件比对整板更要紧:板上擦不净顶多脏个面,孔里擦不净直接改变功能。
七、加工上的几处
- 基准先行:先车外圆、铣端面、开腔,把基准建好,末了布孔。反序做,孔打完再修腔形,孔的相对位置全得重对。
- 孔阵列从基准展开:以腔中心或指定基准孔为原点,分区定位,别从板边一道道量过去——量得越多,累积误差越大。
- 梅花腔靠程序与刀半径:轮廓由程序达成,清角处要配刀具半径;转折段留圆滑过渡,别出尖角。
- 一次装夹成批出件:孔多的件,逐件对刀既慢又容易漂;一次装夹连走一批、中途复校,批内一致性才立得住。
- 不通孔深度量到哪个面:盲孔深度从哪个基准面算,图纸要写明,否则深浅全凭现场拿捏。
- 装夹夹实不夹腔:夹持点落在外圆与端面的实料处,别夹腔壁——腔壁被夹一次,不是压出痕就是夹出微裂;薄壁处用软爪或垫软,夹紧力只用到件不走。
八、验收口径:图纸该写清的几项
- 孔径与孔距:公差带写在哪一档,量几处;
- 孔到腔壁边距:按吃紧处验收,注明吃紧处的位置;
- 腔形分度与轮廓:角向基准、瓣与凹的朝向怎么对;
- 不通孔深度与孔底壁厚:从哪个面量,壁厚下限多少;
- 洁净度:孔内无粉、无金属异物的判定方式(抽检还是全检);
- 纯度与杂质:按对应牌号技术条件;
- 平面度与端面:自由态还是装用工装态,支承与测点一并约定。
九、主要用在哪
| 场景 | 腔与孔各干什么 |
|---|---|
| 半导体工序 | 腔承载或导流,孔控气流分布 |
| 光伏热场 | 腔作工作室,孔作排气与均压 |
| 真空镀膜与沉积 | 孔作进气通道,腔作反应空间 |
| 粉体烧结与输送 | 孔给粉料让位,腔容纳物料 |
| 来图定制件 | 按设备结构反推腔形与孔阵列 |
凡是“腔管干活、孔管进出”又对纯度有要求的场合,都可能用上这类件。具体腔形开成什么样、孔布多少,要结合设备结构、气流或料流的需求来定,没有通吃的腔形与孔阵。
来图定制的件,图纸上常只有腔形轮廓与孔数,边距、分度基准、不通孔深度这些要双方补齐——缺了任何一项,加工端只能按自己的理解选一档做,做出来的件“每个尺寸都对、装到设备上对不上”的情况,多半出在这些没写清的相对关系上。定制时把装配关系与下游对正要求一并交代,比事后返工省事。
十、使用边界
- 氧化先损孔边:在氧化性气氛加持续高温下,石墨会发生氧化损耗,孔口、腔壁棱边这些比表面积大的位置损耗来得早——孔会慢慢变大,分布随之改变;
- 压差要算:孔间那点筋是承压差的,压差超了,筋先裂、孔先变形;有压差的工况要把筋宽当下限设计,不是余量;
- 脆:磕碰、急冷急热都会让腔壁转折处与孔边先裂,且不能焊补、不能机械校直;
- 装载要匀:重物压在腔的一侧,局部承载不均,腔壁与孔区跟着受力;
- 指标随牌号与规格变化:密度、抗折强度、弹性模量、热导率、耐温上限等物理指标随牌号与规格变化,以对应牌号的技术条件为准。
边界提示:石墨在氧化性气氛加持续高温下会氧化损耗,孔口与棱边先变薄、孔径随之缓慢变大——这是选材与工况匹配的事,不是公差能解决的。选型前请结合实际气氛、温度曲线与压差确认。
用到后来,这类件的失效大多有迹可循:孔口一圈先发白、变薄,是氧化找上门;某几个孔不出气不出料,是堵了;腔壁转折处出现细纹,是热疲劳在攒。看到前两种还能靠清、靠换件兜住,看到第三种就该安排更换——裂纹在石墨里只会长,不会停。把复查周期与判换口径先定下来,比事后抢修省事。
十一、关于信瑞达石墨的多孔高纯石墨件
信瑞达石墨专业生产多孔高纯石墨件已有 30 年,在异形腔内孔阵列加工与高纯石墨件按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控孔径与孔距、孔到腔壁边距及腔形分度公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对这类件,我们通常建议先把腔的用途、气流或料流的方向、压差大小与纯度要求确认清楚,再据此定腔形、孔阵列、边距与牌号;清粉与防污染的口径一并写进订单,让成批件在现场能互换、装炉前不必逐件返工。
写在最后
多孔高纯石墨件的难,不在“把孔打出来”——孔本身不难;难在孔长在腔里:腔壁成了新的边界,梅花腔让边距沿壁变、让角向不能量,高纯要求加工链一路干净,清粉要伸到孔里去。把腔形、边距、分度、洁净度这四样先定清,再谈孔径与牌号,是较稳妥的做法。具体工况仍建议结合实际参数确认。