定制石墨坩埚:尺寸不是照图抄的,是被炉子上三圈东西夹出来的
信瑞达石墨·定制石墨坩埚·技术专栏
定制石墨坩埚:尺寸不是照图抄的,是被炉子上三圈东西夹出来的
内腔由熔体量与加料方式定,壁厚由承重与传热定,外圆由加热体、坩埚座与支承环定。三圈一夹,能“随便定”的尺寸其实不多;而图上空着的那几处——接口配什么、台阶量到哪个面、孔与内腔同不同轴——往往才是定制件返工的来路。
撰文:信瑞达石墨分类:石墨应用 / 定制加工件
坩埚的标准做法,是一条链推下来的:先定容量,容量定内腔,内腔加壁厚定外圆,外圆再与炉子的加热体对一遍。链是单向的,尺寸基本是“算出来的”。
定制件不是这条链。它是三条链同时往回推:熔体那一侧往内推内腔,炉子那一侧往外压外圆,中间那层壁厚被两头夹住。夹完之后,图上总会剩下几处空白——不是设计的人忘了写,而是这几处要靠供需两边一起定:接口跟谁配、台阶量到哪个面、孔要不要与内腔同轴。定制坩埚真正的工作量,其实就落在这几处空白上,而不是把已有尺寸做准。下面从定制与标准的差别说起,再讲三圈怎么夹、接口为什么是分界、端部那道缩径与通孔、厚壁筒的加工账、同轴与批量一致性,以及牌号和图纸该写什么。
一、定制件与标准杯形件,差的不只是尺寸
同样是一只空心杯,标准件与定制件的难点不在一个位置。
- 标准件难在“守”:形状固定,工装固定,批量里守的是同轴、壁厚、端面平这几项。做久了,工艺是熟的,问题出在漂移;
- 定制件难在“定”:形状每批不同,工装要重做,基准要重新排。问题往往不在加工精度,而在“这个尺寸到底该是多少、以谁为准”没谈清;
- 定制件还会成批:定制不等于单件。同一张图纸一次做一批,是常见情形——这时“定”与“守”两件事叠在一起,既要谈清口径,又要守住批内一致;
- 所以定制件的返工,多半不在刀上:加工方按图做到了,装上炉子却不对——接口差一点、台阶量错面、孔与内腔偏了一点。这类返工在图纸阶段就能避掉,事后只能重做。
二、三圈东西把这只杯子夹住
把影响坩埚尺寸的因素按圈排一下,定制时该谈什么就清楚了。
| 哪一圈 | 它给出哪些尺寸 | 谁先定 | 要留的余量 |
|---|---|---|---|
| 内圈:熔体与坯体 | 内腔直径、内腔深度、口部空间、底部形状 | 工艺先定,不能倒过来迁就毛坯 | 加料与沸腾的余量、挂渣层厚度、清渣工具伸得进去的空间 |
| 中圈:壁厚与底厚 | 承重能力、传热路径、自重、使用寿命 | 被内外两圈夹出来,是可调的那一层 | 掏心余量、磨损与清渣的损耗余量、反复修整的余量 |
| 外圈:炉子接口 | 外圆直径、总高、台阶位置与高度、坐环与支承方式 | 炉子那边先定,通常不可改 | 与加热体的间隙、热膨胀后的间隙、坐环与坩埚座的配合余量 |
这张表关键的一条是:中间那层壁厚是可调的,两头都不太能动。客户常在这层上砍——想薄一点省料、轻一点好搬;但壁厚一薄,承重与抗热震同时掉,而内腔与外圆这两头并不会跟着让。所以谈定制,先确认内圈与外圈的硬约束,再在中圈上做取舍,顺序反了就会出现“做出来装不进”或者“装进了用不住”。
三、接口才是定制件的分界
一只光杯形的坩埚,只有一组基准:内腔与外圆的轴线。多一处接口,就多一组基准、多一次装夹、多一处薄壁或应力集中。定制坩埚的难度,基本是按接口数量往上加的。
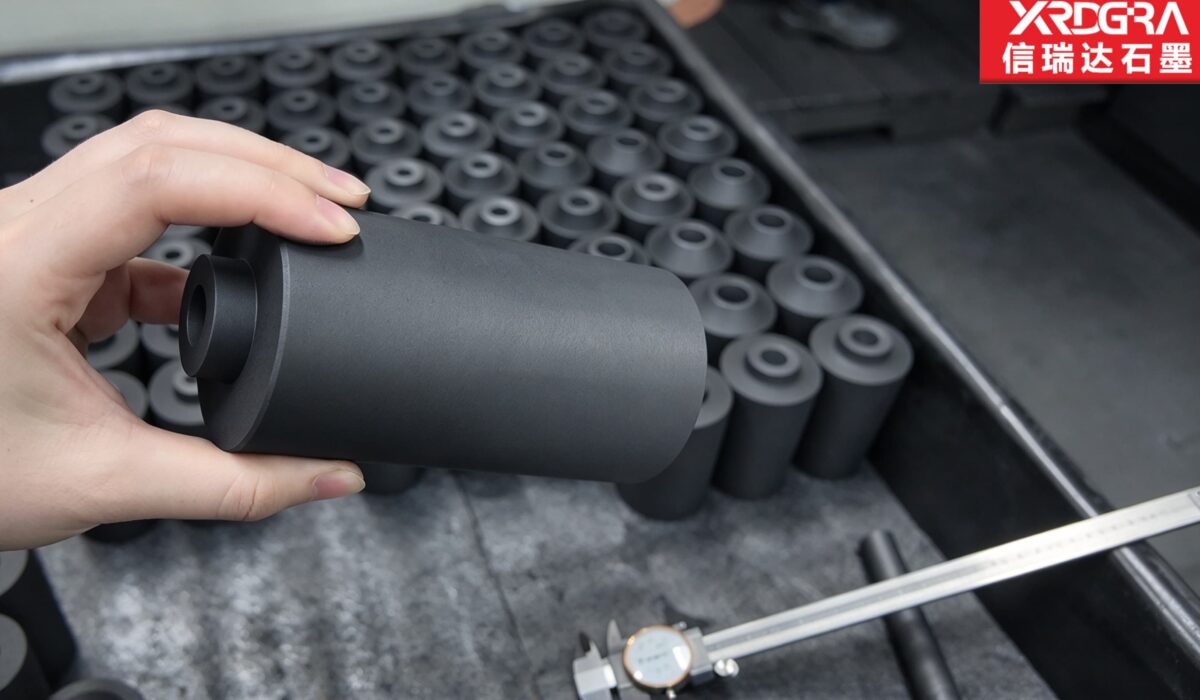
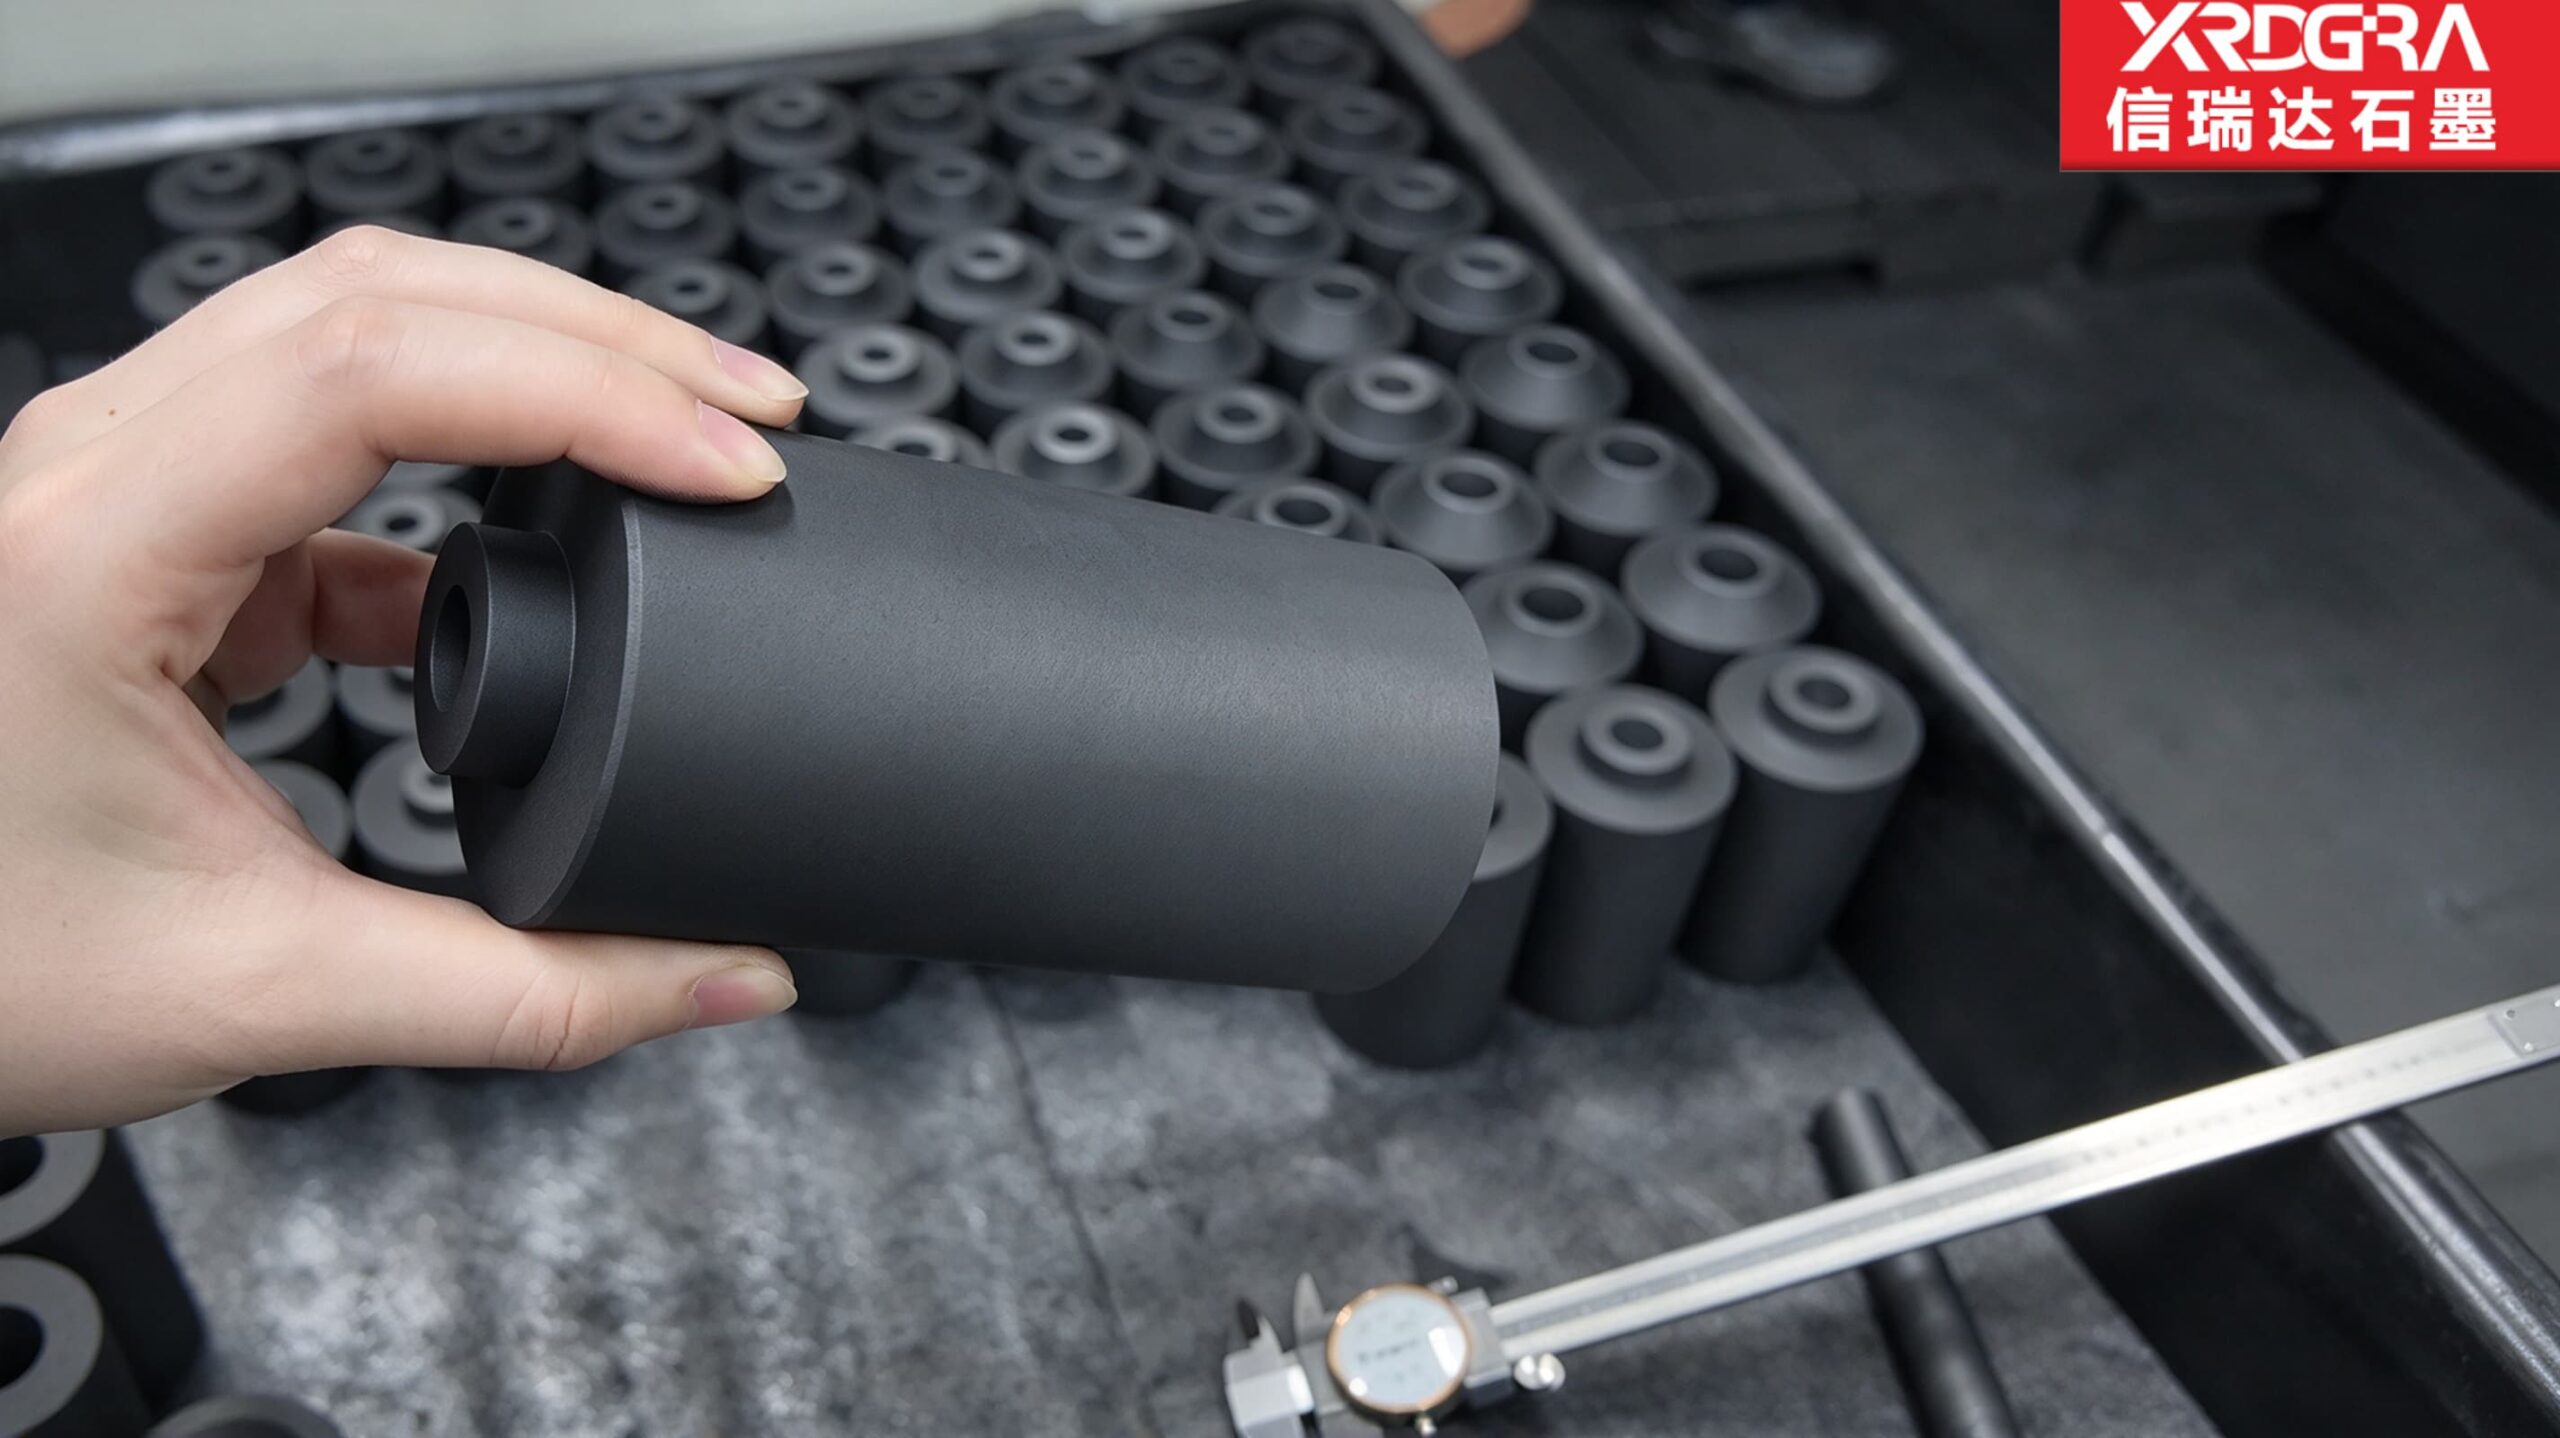
- 缩径凸台:一端做出一段小直径的凸台,用来插进坩埚座或加热体底部的中心孔,起对中作用,同时避让炉底的支承结构;
- 底部通孔:出料、穿管、测温用。它把原本封闭的杯底打断,是接口里影响较突出的一类;
- 口沿止口:配盖用的子口,管的是窜气与盖的定位。止口一深,口沿就薄,热震时先从这里裂;
- 耳或挂点:吊装、翻转、机械手抓取用。挂点是集中受力处,也是长件断裂的起点;
- 浇注嘴:定向倾倒用,嘴根与内腔的过渡决定残料会不会积在那里;
- 外圆台阶或坐环:决定坩埚坐在炉内的高度。这一处差一点,液面相对加热体的位置就整体偏移。
六种接口里,前两种常常同时出现——一端缩径、缩径段上再开一个通孔。这种结构看着只是多了两刀,实际把这只杯子的控制项从“同轴加壁厚”变成了四组关系。
四、一端缩径带通孔:封闭的杯底被打断之后
杯底原本是一整块实体,厚且稳。一旦在上面开一个通孔,它就从“底”变成了“带孔的隔板”,四件事同时要管。
- 孔与内腔同轴:如果这个孔是出料口或穿管口,它宜与内腔对得上。偏一点,料流就偏、残料排不净,穿管时还会别劲。这一项在图上要单独标,不能靠“都在中心”默认;
- 台阶端面与杯底端面平行:缩径凸台往往是坐进坩埚座的那一段,它的端面决定坩埚坐得正不正。两个端面不平行,坩埚在炉里就是歪的,液面跟着歪;
- 孔周围的剩余壁厚:孔壁到内腔底之间的那点实体,比名义底厚薄得多。图上如果只给底厚、不给孔深与孔位,加工方按常规做,剩下的那点厚度可能不够——这是定制坩埚在图纸上较容易空着的一处;
- 孔口两端都要倒钝:石墨脆,钻孔出口会崩边。外侧倒钝好做,内侧(靠内腔那一面)要反向去毛刺或用专用刀具,不做的话崩口会一直留在那里,成为热震裂纹的起点;
- 孔要配东西吗:配塞、配管、配热电偶套管,是三种不同的要求。配塞要密封,孔口的端面平面度与孔轴线对端面的垂直度就成了主控项;只穿管不密封,重点在同轴与孔壁光洁;什么都不配、只是通道,孔壁直与孔口无崩边就够;
- 钻孔本身的顺序:孔要放在末尾做。一开孔,杯底这块基准面就被打断,之后再以它为基准去车端面或镗内腔,找正就没有依托了。
五、厚壁筒的加工账:料在去除量上,难在让刀上
定制坩埚多是整块料掏出来的厚壁筒。这类件的账,与薄壁件正好相反。
- 料钱在去除量上:毛坯按外廓取,掏出来的芯料全部变粉,回不了炉。壁越厚、内腔越深,去除比例越大。客户按成品净重估料,往往对不上实际,这一点在询价阶段讲清楚,两边都省事;
- 不怕夹变形,怕夹出锥度:厚壁件刚性好,夹紧不会压扁;但三点夹持下,夹持处与对面受力不同,车完松开,内腔会出现轻微的三棱或锥度。用软爪、多点轻压、夹完复量,是常见做法;
- 深腔镗削会让刀:刀杆悬伸一长,切削力把它压弯,出来的内腔就是口大底小,或者中间鼓。分段走刀、加粗刀杆、对称交替走刀,都是为了把这个偏让匀掉;
- 基准接力不能乱:外圆定内腔、内腔定外圆,每一次换基准都添一次偏心。翻头加工时重新找正的精度,直接决定两头的同轴;
- 大端面容易车出中凸或中凹:卡盘夹持力与切削力都作用在薄弱的边缘上,端面平不平,决定了坩埚坐得稳不稳、盖盖得严不严;
- 粉会垫出假尺寸:掏心出的粉量是这类件里较大的,垫在夹具面与量具面上,量出来的数就不真。量前复吹,是要落到工序里的一步。
六、同轴这件事,在定制件上更贵
同轴在标准件上靠工装守,在定制件上要重新建。这只杯子上通常有三组同轴关系:内腔与外圆、通孔与内腔、缩径凸台与外圆。
- 一次装夹能保两处:把外圆、一端端面、内腔放在同一次装夹里,这三者的关系是稳的;翻头之后,另一端的端面与台阶就得靠找正;
- 第三处要靠夹具:通孔与内腔的同轴,通常要以内腔定位、做芯轴或专用工装来钻孔;直接按外圆找正去钻,中间隔了一层外圆与内腔的同轴误差,两处误差会叠起来;
- 图纸要指定基准:哪个面是设计基准、加工时以谁为准,写清楚。不写,加工方会按自己方便选,做出来的件每一项都在公差内,装上去却偏——这类争议在定制件上很常见;
- 基准要能落地:有些图纸把基准标在内腔的某个圆弧面上,实际加工与检验都不好找。基准宜落在可测量、可装夹的面上,比如端面与外圆,再通过形位公差把关系传过去。
七、批量定制:几十只一样,一致性怎么守
定制件成批做的时候,风险从“做不对”变成“做得不一样”。偏差有三个来源,对策也分三条。
| 偏差来源 | 它怎么显形 | 能压住的做法 |
|---|---|---|
| 对刀与找正 | 每件重新对刀,同批出现台阶式的尺寸差 | 一次对刀连走一批,中途只在约定节点复校;首件与末件对比 |
| 刀具磨损 | 尺寸单向漂移,越做越大或越做越小 | 按件数或按时间换刀,不等崩刃;关键尺寸中途抽量 |
| 坯料批次 | 密度、硬度有差,切削手感与让刀量跟着变 | 同批用同一批料;换料时先做一件验证,再放量 |
关键尺寸逐件记录,是批量定制里省事的一条纪律。内腔直径、孔位、台阶高度、底厚这几项,留一张按件号的记录表;出了问题能追到哪一件、哪一刀,也能看出漂移是从第几件开始的。
八、牌号与表面怎么配
- 颗粒细度:内腔要光、要不挂渣、要不掉粉,细颗粒料更合适。粗颗粒在内腔壁上留下的孔隙会挂住熔体与渣,清不干净就一层层积;
- 成型路线:厚壁大件、反复热循环的场合,宜选各向表现接近的路线,抗热震与抗开裂更稳。模压料密度可以做得较高,方向性要在排版与掏心时让开;
- 灰分与纯度:按熔体的敏感度取。贵金属怕成色受影响,半导体与光伏怕硼、铝一类杂质,这几类要往低灰分走;普通有色金属熔炼不必一律高配。材料物理指标随牌号与规格变化,以对应牌号技术条件为准;
- 浸渍要慎用:这是坩埚与多数结构件不同的地方。树脂浸渍能提高强度与耐湿,但高温下浸渍物会分解,把碳氢带进熔体。熔炼贵金属、半导体料这类怕污染的场合,浸渍属于要事先说清、通常不用的一项;
- 表面不做釉:石墨坩埚一般不施釉,靠材料自身的致密度与内腔的光洁度控制挂料。有些场合会做抗氧化涂层,但涂层会磨、会剥落,磨下来的东西进熔体同样要考虑;
- 内腔纹路的方向:车削留下的纹路是环向的,挂渣时渣会顺着纹路铺开。内腔要求高的件,宜把纹路做细,或者加一道光整;拿粗纹去“增加附着力”,在坩埚上是要吃亏的。
九、图纸上宜先写清的十项
- 内腔直径、内腔深度、底部形状与底部圆角;
- 壁厚与底厚分开给,并注明孔周的剩余壁厚;
- 外圆直径、总高、外圆的公差带;
- 缩径凸台的位置、直径、高度,以及台阶高度量到哪个面;
- 通孔的孔径、孔位、与内腔的同轴要求、孔口是否两端倒钝;
- 口沿是否做止口、止口深度、口沿平面度;
- 同轴度、圆度、端面对轴线的垂直度,以及各自的测量基准;
- 材质牌号、成型路线、灰分要求;
- 表面要求与是否允许浸渍,内腔是否允许留车纹;
- 单件还是成套、批量与验收方式、包装与搬运要求。
这十项里,第四、第五、第七项是定制坩埚较容易空着的。空着不等于不重要,只等于把决定权交给了加工方——而加工方并不知道炉子上那一边是怎么配的。
十、主要应用领域
- 贵金属熔炼:金、银及其合金的熔化与浇注,对成色与残料回收敏感,内腔光洁与不挂渣是重点;
- 有色金属熔炼:铝、铜、锌及其合金,常见于压铸与铸造车间,坩埚与炉衬、舀勺配套使用;
- 感应炉与真空炉:坩埚坐在感应线圈或加热体中间,外圆与坐环的尺寸直接决定它在炉内的位置;
- 半导体与光伏:多晶硅、单晶硅热场中的坩埚与配套件,对灰分与污染控制要求高;
- 玻璃与光学玻璃熔炼:高温、连续作业,对抗热震与耐冲刷有要求;
- 粉末冶金与硬质合金:装粉烧结或熔炼用,需一并考虑碳势与防粘;
- 稀土与特种合金冶炼:活泼金属对坩埚的相容性要求高,是否生成碳化物要事先评估;
- 化验与分析:小容量、多品种的场合,定制量小但口径要求细。
十一、使用边界
- 氧化:高温与氧气同时在场时会氧化损耗,口沿、缩径台阶与孔口这些薄处先变薄。真空、惰性气体与还原性气氛下表现更稳;
- 热震:厚壁件的内外温差大,热应力也大。升温速率、装炉温度、是否预热,这几项对寿命的影响不亚于材料本身;
- 熔体相容性:多数金属对石墨润湿性差,但有幾类会与碳反应生成碳化物,粘连与侵蚀都从界面开始。这类熔体要事先评估,必要时加隔离;
- 磕碰与吊装:石墨脆,挂点与口沿是受冲击的位置。敲击式清理、钢制工具撬渣,都是缩短寿命的做法;
- 属于消耗件:壁厚会随清渣与氧化逐步变薄,按周期测量并留出更换计划,比用到裂了再换稳当;
- 不承压:坩埚不是压力容器。底部通孔配塞使用时,密封靠结构压紧,不能靠坩埚本体去承受介质压力。
边界提示:定制坩埚的报废,按现场统计多来自三处:口沿热震开裂、底部孔口崩边扩展、清渣时把壁厚刮薄。这三处都不在“材质不好”上,而在结构细节与使用手法上。反过来说,定制阶段把这三种用法问清——怎么升温、孔口配不配东西、渣怎么清——比在牌号上多花一档钱更有用。
十二、关于信瑞达石墨
信瑞达石墨专业生产定制石墨坩埚类制品已有 30 年,在厚壁筒件的内腔掏削、缩径台阶与底部通孔的基准排布上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内腔与外圆的同轴、台阶高度与孔位、孔周的剩余壁厚;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
这类坩埚的供货方式是按图定制,无固定现货规格。询价时把用途与熔体、内腔容量与加料方式、外圆与炉子的配合关系、接口形式(缩径、通孔、止口、耳、嘴)、气氛与温度、批量讲清,我们据此给出牌号、壁厚与公差口径的建议。图上还没定的那几处,可以先一起过一遍再下料;批量没定下来的,可先做一两件试装试烧,确认配合与热震表现之后再放量,试错成本相对可控。
写在最后
定制坩埚这件事,把话说到底就一句:这四组关系——内腔与外圆、台阶与端面、孔与内腔、接口与炉子——哪一组没定,后面就得靠运气补。图纸上多写两行,比加工时多走两刀有用。
如果您的坩埚带缩径台阶、底部通孔、口沿止口或吊装耳,可以把炉子一侧的配合尺寸与接口用途发过来,我们按图评估基准怎么排、孔放在哪道工序、孔周壁厚留多少,也可以先做一件试装验证。