金锭石墨模具:型腔剖面定精度,成套那几张之间才定成败
信瑞达石墨·金锭石墨模具·技术专栏
金锭石墨模具:型腔剖面定精度,成套那几张之间才定成败
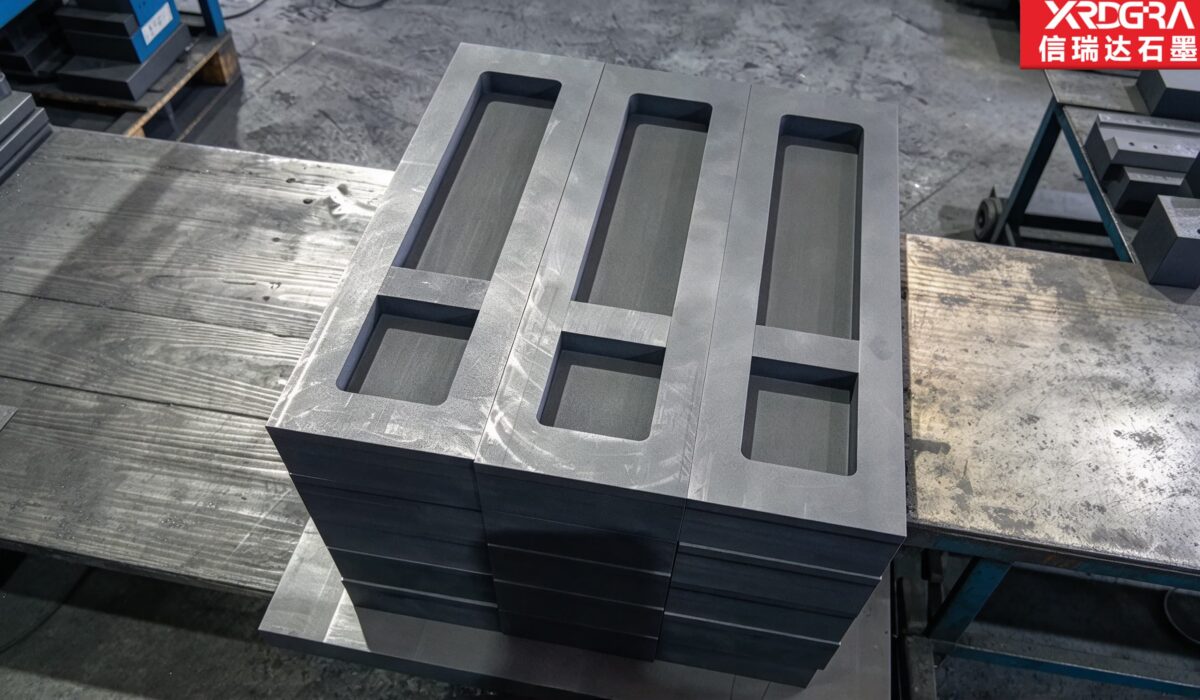
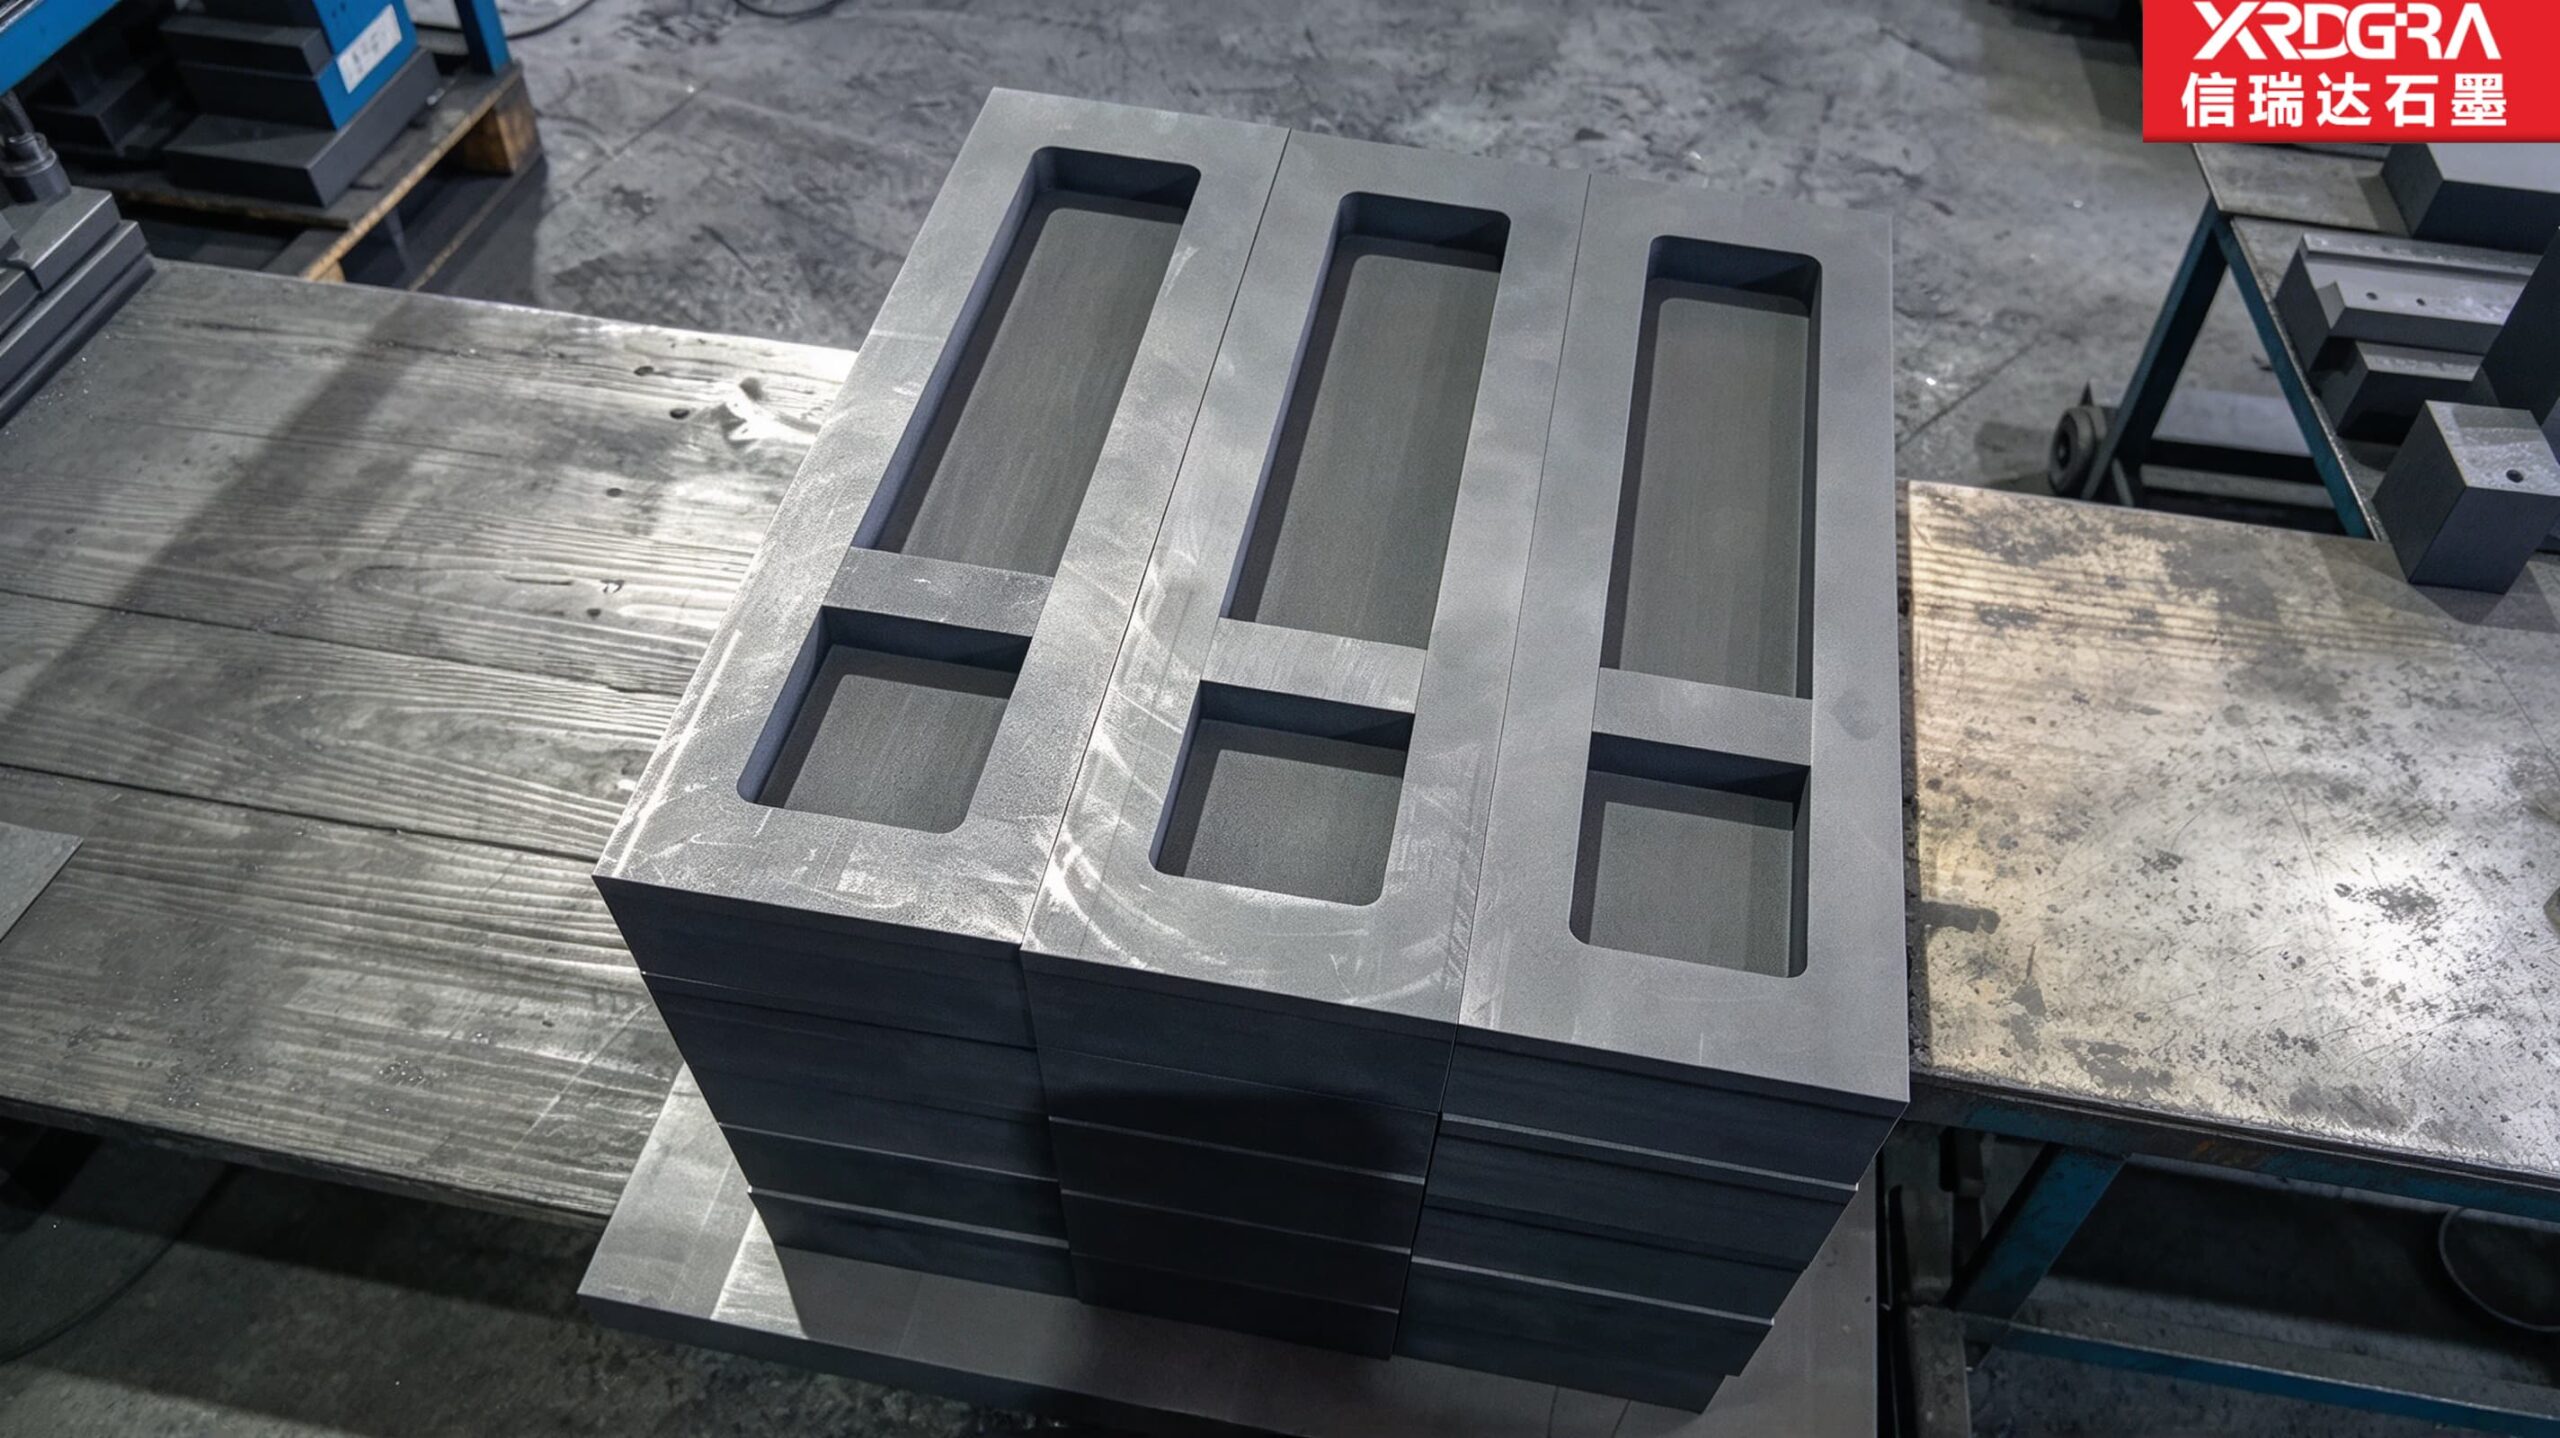
一套金锭模的活,容易被看成“在板面上开几条腔”。可真正让这套模在车间站不住的,常常不是单张板上的腔做得不准,而是同规格那几张之间对不上:腔到板边的位置差一点、板厚差一点、板面平度差一点,单张都在公差内,凑成一套就互相打架。这篇从腔的剖面讲到成套的一致性,再落到验收怎么量。
信瑞达石墨 · 技术专栏
先把结论摆前面:金锭石墨模具的精度是分两层落地的——单张看剖面,成套看关系。剖面决定单锭的形状与好不好取;关系决定这几张板能不能当一套用。前一层做不好,是单件不合格;后一层做不好,单件全合格,照样没法浇出齐整的一炉锭。而这两层能不能守住,很大程度上不取决于加工水平,取决于图纸把哪一面当基准、验收把量法写没写清。
一、先归位:这件工具在做的三个动作
金锭石墨模具,是按图纸在石墨块料上掏出型腔,把熔融的贵金属浇进去、等它冷却定型、再取出来的成型工具。它的活拆开只有三个动作:盛住熔体、让热有序散掉、把锭完整取出。三个动作各自不难,难在它们对同一块料的要求会互相拉扯——想让热散得快,希望料致密导热好;想让锭好取,希望腔壁顺滑、有一定斜度;想不污染成色,希望料纯、灰分低、开口气孔少。这三条同时满足并不容易。
选石墨做这件事,看的是材料侧的几项合在一起:在贵金属的浇注温度区间内,石墨与金、银、铂族不易发生明显反应,纯度高的料不易向熔体引入外来杂质;石墨导热较快且方向性相对小,热量散得比较整齐;热膨胀系数小,反复受热尺寸不易乱跑;本身有一定自润滑性,可以不靠脱模剂取锭——对怕污染的贵金属,这一条是实打实的便利。
要说明的是,以上是材料侧的一般规律。落到某一具体牌号,表现还取决于纯度与灰分、颗粒细度、密度均匀性以及机加工精度。同一句“石墨模”,模压料与等静压料、粗颗粒与细颗粒,做出来的腔壁状态和用起来的寿命,不是一个量级的事。上述这些指标随牌号与规格变化,具体以对应牌号的技术条件为准。
二、为什么现场常见的是“一套几张”,而不是“一张万能板”
贵金属这一行的产量结构决定了模具的形态。单炉熔体量有限,一次浇注要凑够当批产量,就得在一张板上分布几个型腔;而单张板的尺寸又受料坯规格、机床行程、搬运重量和热态刚性限制,装不下更大的布置,就分成几张同规格的板配着用。于是现场常见的不是一张能通吃所有规格的板,而是按锭型规格配好的一套:同规格、同腔数、同腔位,一起浇、一起周转、一起存放。
按套组织带来三笔好处。一是产量:一炉熔体在一块板上分几腔浇完,单锭分摊的等待时间降下来。二是互换:一套里坏一张,补一张同规格的顶上,不必整批报废。三是追溯:块号与腔号对得上,哪一批锭出自哪一块哪一腔,查得回去。
代价也直接:合格的门槛从“单件在公差内”抬到了“成套互相配得上”。单张板自己量全过,装到一起腔位错开、板厚不一、摞起来歪,浇出来的锭照样一批一个样。这是这类件被低估的一处——采购按“件”下单,现场按“套”使用,两边的验收口径天然错位。
三、一套之间要对得上的,其实是三处
把一套里几张板摊开比对,需要一致的东西可以归成三处。这三处的影响方式不同,补救的余地也不同,值得分开看。
| 要对得上的项 | 不一致会变成什么 | 还能不能补救 |
|---|---|---|
| 腔位 | 腔到板边的距离、腔与腔的间距对不上,成套叠放或装到工位上就偏;浇注时熔体落点偏到一侧,锭体一边厚一边薄,脱模时还容易啃壁 | 冷态尚可返修;一旦热态用过,板面已经氧化起皮,再动刀基准就乱了 |
| 腔的剖面 | 宽度、深度、斜度各差一点,同一炉浇出来的锭重量与厚度就对不齐,多腔之间像两批货 | 只能靠加工阶段守住,使用中无法调 |
| 板厚与板面平度 | 摞起来不平、贴合不实;夹持与导热接触都受影响,热态下还容易在薄处先翘 | 板面可以再加工,但一加工腔深就跟着变,等于把前一项的账推翻 |
这张表里有一处互相牵制,是这类件在图纸阶段就要说死的:板面与腔底,谁是谁的基准。以板底为基准往上做腔,板面高低就随板厚飘;以板面为基准往下做腔,腔深稳定但板厚不均。两种都能用,前提是图纸写明哪一种、验收按哪一种量。不写,加工方按自己的习惯选一种,使用方按另一种理解,货到了才发现对不上,这时候谁也说不清是谁的问题。
四、腔的剖面:精度真正落地的地方
把一条腔顺着长度剖开,能看到四段结构,每一段都在管一件具体的事。
- 腔口(唇口):腔口宽度是锭宽的直接来源,也是崩边的高发处。唇口要做倒钝或小圆角,既护住棱边,也让熔体流动时不挂料;毛刺若不清净,浇出来锭面就带划痕。腔口崩掉一小块,那个位置浇出来的锭必然多一个凸包,而且崩口会顺着棱边往上走。
- 腔壁与斜度:斜度是给取锭留的一条路。金属冷却收缩会整体贴向腔壁,直壁深腔的抱紧力很大,靠敲靠撬既伤腔壁也伤锭面;带一点斜度,锭体沿斜面出,取的动作就轻。斜度也不宜过大,因为它会原样印到锭体侧壁上——腔壁斜多少,锭的侧壁就斜多少,上下端尺寸差跟着来。更关键的是斜度沿腔长方向要一致:中段凸出来一点,就成了一条“腰”,锭体在那里鼓一圈,脱模时正好卡住。
- 腔底:腔底不一定是一块平板。带台阶的、带凹台的、做圆弧底的,都是行业里常见的做法,各自解决不同的事——台阶给锭体留一处厚度参照或收边,凹台减重并给夹取留出着力点,圆弧底把转角应力摊开。具体用哪一种、做到多少,只能按图纸与使用方的取锭方式定,不能照着别家的样子搬。
- 转角:腔底与腔壁的过渡是应力集中与崩裂的起点,通常以圆角过渡。圆角小了清根困难,刀具在角落里颤,做出一个不规则的过渡带;圆角大了,锭体的棱边就跟着变圆,对要求棱角清楚的锭型不合适。
还有一处常被当成小事:腔壁的刀纹方向。长条腔如果走横向或环向纹路,取锭时锭体是横着刮过这些纹路的,阻力大、也容易把石墨粉带下来;顺着腔长方向走刀,纹路与脱模方向一致,取锭就顺。这一点在图纸上看不出来,通常靠加工方的工艺习惯决定,属于用起来才会发现、发现时已经不好改的那一类。
五、加工端:几笔容易漏的账
这类多腔深腔件的加工,难点不在单个动作,在几处会互相放大的偏差。
- 基准接力不能中途换:先做板底定基准面,再做板面,再往下做腔。中途因为装夹方便换了一次基准,腔深就随板厚一起飘,而且飘得没有规律——同一张板上几个腔深浅不一,往往就是这么来的。
- 薄隔墙会“让”:两腔之间那层隔墙,是整块板上刚性较弱的位置。走刀经过时材料让开一点,隔墙变薄、两侧腔宽同时变大,量单个腔还合格,量腔间距就超了。
- 长行程走刀会“腰”:长条腔一趟走完,刀具悬伸加上切削热,中段让刀,腔壁中部凹进去一点,成腰鼓形。这个偏差很小,但方向固定,锭体出来也跟着鼓,取锭时正好在偏紧的那一段卡住。
- 粉状切屑会垫出假尺寸:石墨切屑是粉不是屑,落在腔底不清净,刀具在上面二次碾压,等于把刀抬高了一点。量出来合格,浇出来偏厚。腔要强吹,吹完再量,量完再看一眼腔底有没有残粉。
- 粗精分开,中间放一放:石墨去除量大时会有内应力释放与轻微回弹,粗加工完放着,让变形先出来,精加工再把尺寸收掉。连着做完的件,放几天再量,往往会发现腔宽变了。
- 成套要同批料、同一次调机:同规格几张板分两次调机做,各自的基准、刀具磨损状态、切削参数都不完全一样,做出来的“同规格”实际是两套。这一条在单件验收里查不出来,成套一比就露。
六、验收:单块量一套,成套另量一套
这类件常出问题的环节,其实在验收口径上。建议把验收拆成两轮,量法不同、目的也不同。
单块这一轮,量的是件本身:腔位(腔到板边、腔与腔间距)、腔宽与腔深、腔壁斜度、腔底平面度、板厚、板面平面度、腔口倒钝与转角过渡、腔内清净程度。这一轮的作用是判单件合格与否。
成套这一轮,量的不是单件公差,是件与件的关系:几张板之间的板厚极差、腔位的一致性、板面平度的走向是否同向、块号与配套标记是否齐全。这一轮里,单件全在公差内而极差偏大的情况很常见,恰恰是更该拦住的那一类。
比这两轮更靠前的,是把量法本身写进约定。至少要说清四件事:量到腔口还是量到腔底;冷态自由状态量,还是模拟装用状态量;用什么量具、量到什么分辨力;逐腔逐块全量,还是抽量。这四条不落纸,验收现场就只剩两种结果——各家量各家的,或者干脆不量、靠目测放行。后者在贵金属这一行代价不低:锭重与锭型对不上,后面整条精炼或造币的工序都要跟着返工。
一条实用做法:成套交付时随货附一张“块—腔”对照表,把每块的板厚、每个腔的腔深与腔宽、腔到板边的距离都记上。这张表在平时看不出价值,等到某一块磨损、需要单张补做时,它就是新件能不能和旧件配成一套的直接依据。没有这张表,一套里坏一张,往往只能整套换。
七、使用端:几件决定结果的事
模子做到位,用起来还有几处要交代清楚,否则前面守住的精度会在使用中被悄悄吃掉。
- 氧化是渐变的,不是突发:石墨在空气等氧化性气氛下持续高温会氧化损耗,这类模具多在真空、惰性气氛或短时敞口的可控工况下使用。损耗先出现在腔口与板面棱边这些比表面大的位置,表现是腔口一点点变大、腔深一点点变浅——锭体跟着慢慢变宽变厚。它不是“突然坏了”,所以判换不能只靠看,要定期量腔口与腔深,看漂移的方向和速率。
- 热冲击先裂腔口:石墨有一定吸湿性,受潮后骤热容易起裂,裂纹多从腔口与转角这些应力集中处开始。冷模直接浇是常见诱因;模具宜干燥存放,按规范预热后再上炉。水冷不得直接对着热态模体喷。
- 涂层与脱模剂要先算尺寸:一旦用了涂料,涂层厚度就占掉腔体空间,锭体尺寸随之变化,还会带来成色方面的顾虑。贵金属环节通常倾向于不用,靠石墨自身的脱模性和腔壁状态解决问题。
- 石墨不是通吃:某些活性较强的金属在高温下会与碳反应生成碳化物,这类工况不适合用石墨模,材料再纯也不解决问题。选型前先确认熔体与碳的相容性。
- 崩了裂了不能焊补:石墨件没有焊补这条路,腔口崩缺、板体开裂只能换。所以搬运与存放这一环的投入很值——成套件分格垫放、不叠压腔口、不拎腔沿,能省下来的都是整张板的钱。
八、图纸与订单上,建议写清这几项
- 浇铸的金属种类与大致浇注温度区间,以及是否在真空或惰性气氛下使用。
- 锭型规格:锭重、锭体长宽厚、棱边与端部是否要求清楚成型。
- 腔数与腔位布置:腔到板边、腔与腔之间、腔与板端的距离,都要有基准可量。
- 腔的剖面:腔口尺寸、腔深、腔壁斜度及其方向、腔底形式(平底或带台阶、凹台、圆弧)、转角圆角。
- 哪一面是基准面,腔深与板厚以谁为准;允许的板厚极差与板面平面度。
- 一块还是按套:若是成套,注明套内张数、块号与配套标记的位置。
- 验收方式:量法、量具、自由态还是装用态、逐腔逐块还是抽量。
- 石墨牌号与状态要求:纯度与灰分水平、颗粒细度取向、是否需要浸渍,以及表面清净要求。
- 取锭方式(顶出、翻转倒出还是夹取)与现场的预热、存放条件。
这九项里,前三项会直接改变报价结构,后六项决定这批货到了现场能不能一次用上。实际接单中,卡得较多的不是加工做不出来,而是第五项和第七项空着——基准没定、量法没定,两边都以为对方清楚。
九、关于信瑞达石墨的金锭石墨模具加工
信瑞达石墨专业生产石墨模具类制品已有 30 年,在金锭模这类多腔深腔件的备料与加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控腔位、腔深与腔壁斜度;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
就这类件而言,接单前我们一般会把基准面与量法先和客户对一遍:腔深是按板底算还是按板面算、成套时按单件公差还是按极差验收、量到腔口还是量到腔底。这几句对齐了,后面的加工与检验才有共同的尺子。来图、来样与小批试制都可以承接,成套件按套编号交付。
写在最后
金锭石墨模具看起来是“在板上开几条腔”的活,实际是两层精度叠在一起:剖面那一层决定单锭的形状与脱模顺不顺,成套那一层决定这几张板能不能当一套使。前一层靠加工,后一层靠图纸与验收口径——而后者恰恰是容易空着的地方。
如果您的现场正为一套模里某张板配不上而犯难,或者不确定该按单件公差还是按成套极差来验收,可以把锭型规格、腔数与现有图纸的基准约定发过来,我们按实际工况一起看是否适用、该卡哪几处。石墨在氧化性气氛与持续高温下会氧化损耗,这一点在选型时也要一并算进去。