浇铸用石墨模具:一件立式筒模的成败,先落在口部那一圈上
信瑞达石墨·浇铸用石墨模具·技术专栏
浇铸用石墨模具:一件立式筒模的成败,先落在口部那一圈上
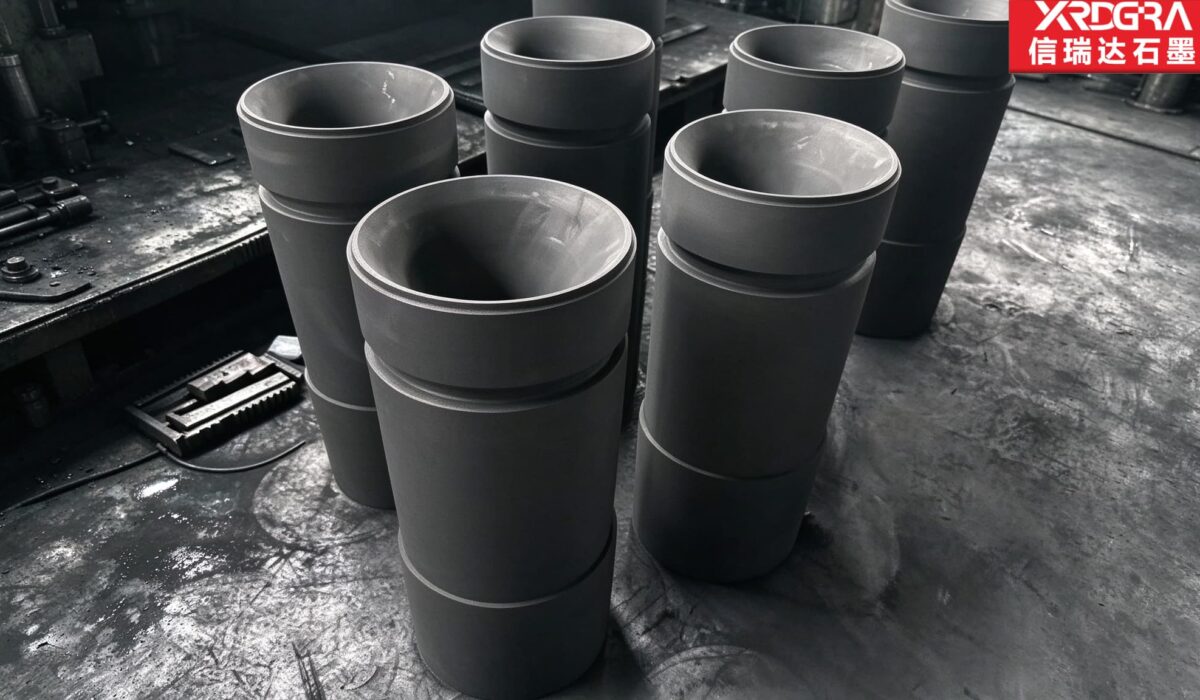
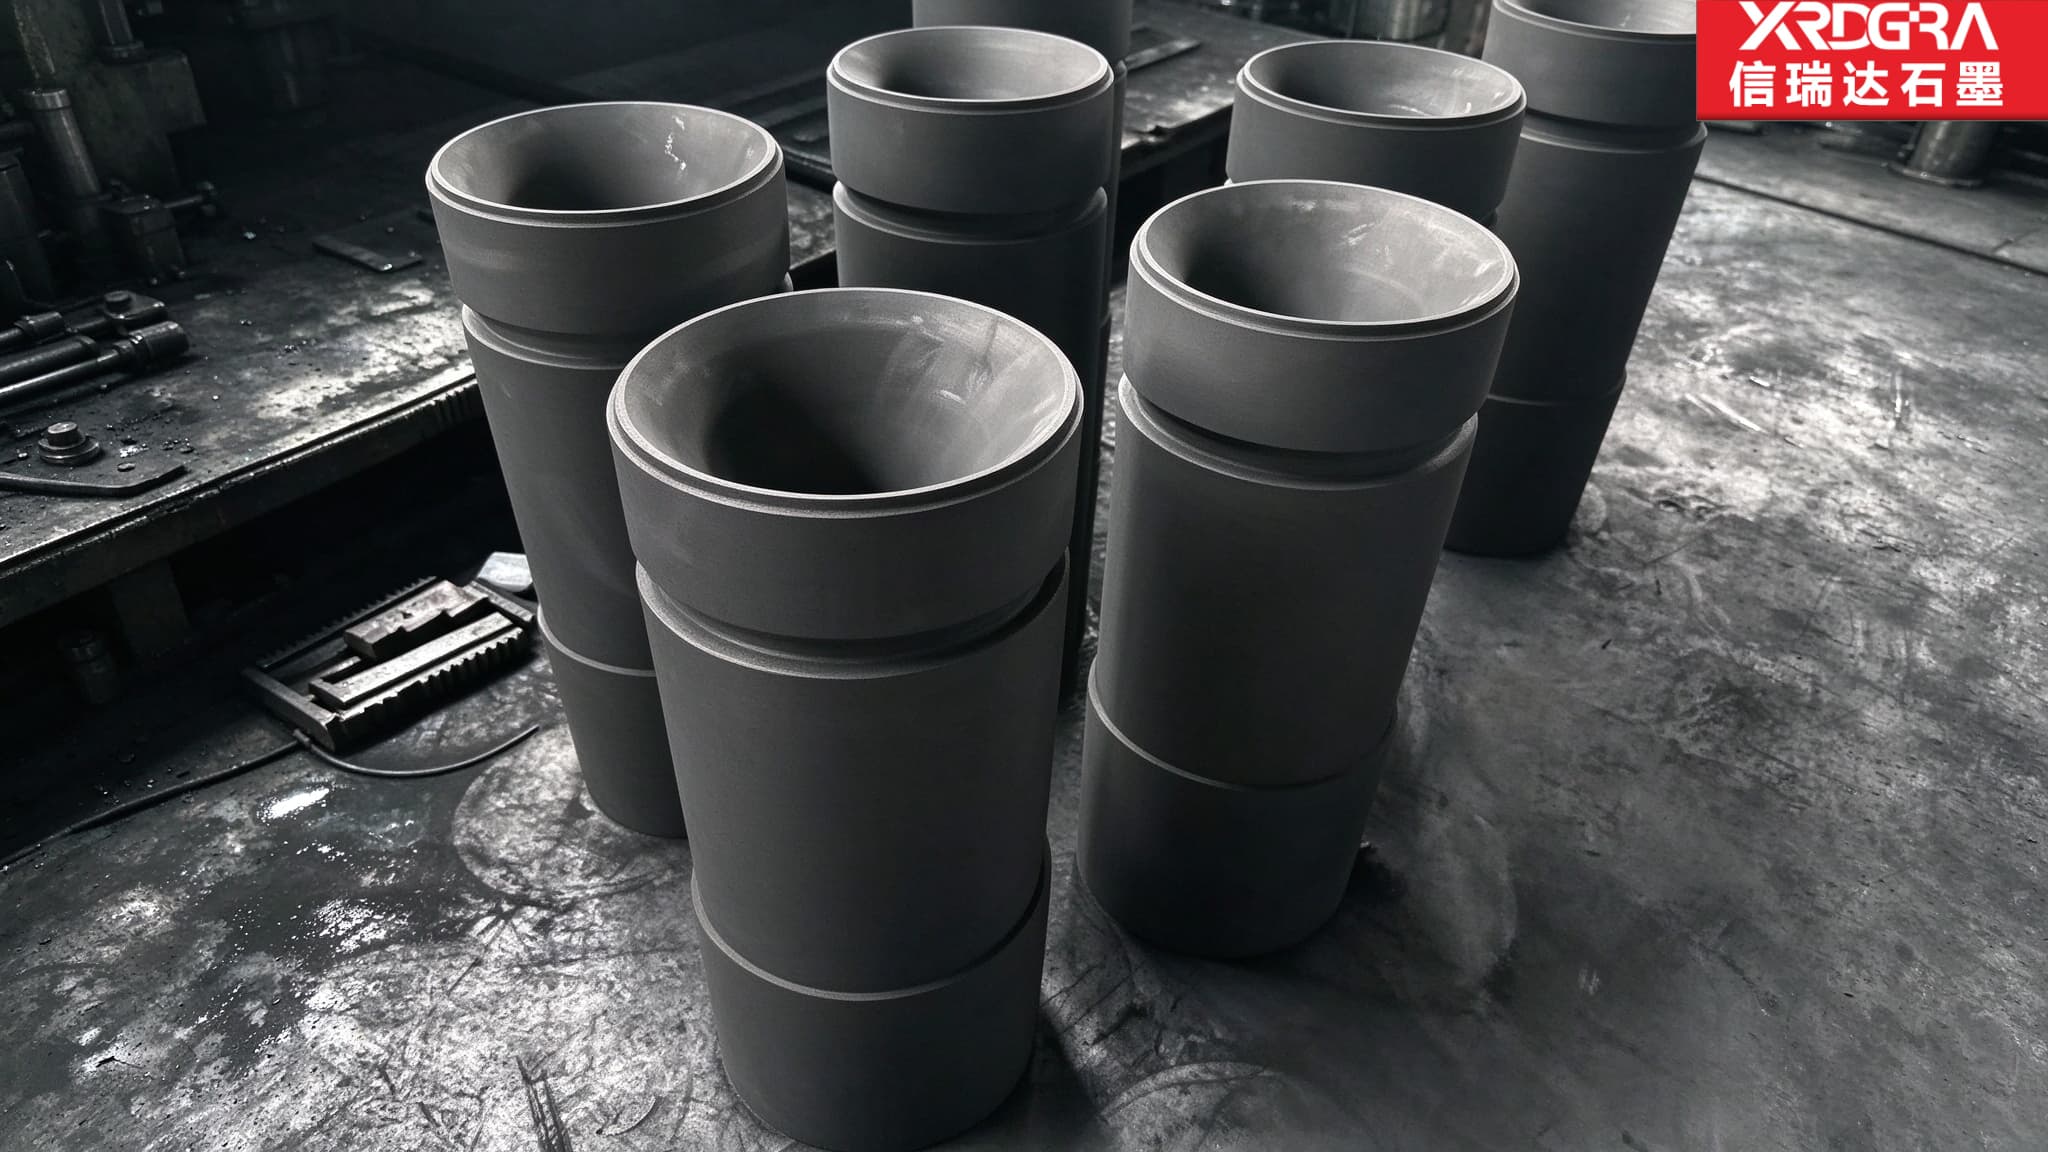
金属液从上面灌进去,在筒里自上而下走完一遍,冷却、收缩,再从口部整根取出来。这一串动作里,筒身有多圆当然重要,但决定一件筒模能不能用得住的,往往是口部那一圈加厚的台肩——它同时管着对位、缓冲、起吊与抗崩,也同时是全件壁厚突变、裂纹起势的地方。
撰文:信瑞达石墨分类:石墨应用 / 定制加工件
说到钢模、铜模,大家先想到的是型腔。说到石墨浇铸模,容易想到的还是型腔。但立式筒模这一类件,型腔就是一根通到底的内孔,形状并不复杂,复杂的是它跟金属液相处的方式:液从口部进来,带着落差和动能;热从筒壁走掉,沿着高度不均匀;铸坯冷却后抱紧内壁,只能顺着轴线往外取。这三件事把一件筒模拆成了三段——口部、筒身、底部,每一段各有各的账。下面从这三段说起,把图纸上容易漏掉的几笔理一遍。
一、先归位:筒模、板式锭模、连铸结晶器,是三套账
这三类件都叫浇铸模,都吃金属液,但金属液在里面的走法完全不同,账自然不同。归位归错了,后面谈公差都谈不到点上。
- 板式锭模:上面敞着一个腔,灌满、冷却、开模或翻模取件。它的重心在腔与腔之间的一致性、腔底与腔壁的抗冲,以及整板的平面与吊装。
- 连铸结晶器:金属液从一端进、铸坯从另一端连着出,模子是一段让金属边凝固边走过去的通道。它的重心在通道全长的一致性,以及周向的匀。
- 立式筒模:竖着放,从口部灌,铸坯在筒内凝固收缩,再沿轴向整根取出。它一次只出一件,账集中在“沿高度这一条轴”上:口部怎么接、筒身怎么匀、底部怎么封、取的时候往哪走。
三者对材质的要求也有侧重。板式模怕腔底被冲穿,连铸模怕通道被磨成喇叭,筒模怕的是内腔沿高度慢慢变成一头大一头小——铸坯随之变粗,后续加工余量被吃掉。所以筒模的判换依据,看的是铸坯沿高度的直径有没有漂,不是看模子表面黑不黑。
| 比较项 | 板式锭模 | 立式筒模 | 连铸结晶器 |
|---|---|---|---|
| 进液方式 | 从上方浇入敞开型腔 | 从口部灌入,筒内自上而下充型 | 一端连续进、一端连续出 |
| 取出方式 | 开腔,翻模或夹取 | 沿轴线脱出,吊、顶或分半 | 不停机,随拉随出 |
| 尺寸重心 | 腔间一致、整板平面 | 内腔沿高度的直径与锥度、内外同轴 | 通道全长一致、周向匀 |
| 损耗集中处 | 腔底与受冲腔壁 | 口部台肩、液面波动段、脱模摩擦段 | 入口段与通道全长 |
| 判换依据 | 铸坯尺寸与表面 | 铸坯直径漂移、脱模阻力变大 | 铸坯外形漂移与表面 |
二、金属液从口部进去:落差与冲击是头一笔账
浇包不会贴着口沿倒。它悬在上面,金属液落下来带着速度,落点就在筒内某一片固定区域。这件事听起来简单,后果却不轻:冲击点固定,损耗就固定。同一副模子浇若干次,那一片内壁先被冲蚀、先变粗糙、先挂料,铸坯表面也先在那里出问题。
跟着冲击一起来的是卷气。落差大、液流散、落点偏,都会把气体带进液里;气体来不及上浮就被凝固前沿封住,成了铸坯里的气孔,或者表层的一层疏松。这类缺陷在机加工时才会暴露,一车下去看见黑点,返工就躲不掉了。
- 口部做成向内的导入面:让液流顺着一段斜面滑进去,而不是直直砸在对面壁上。导入面的锥度与圆滑过渡本身就是缓冲。
- 浇注对中:浇包嘴对准筒心,不要偏。偏一点,一侧受冲、一侧只因辐射受热,同一根筒两侧的损耗速度立刻不同。
- 液面上升速度要有个说法:上升快,壁面被冲刷得急,卷气也多;上升慢,液面暴露时间长,氧化膜厚,两股液流接上时容易形成冷隔。这个节奏与合金、与模子预热状态都相关,属于使用方的工艺范畴,但模子的口部结构要给它留出余地。
还有一条常被忽略:筒内的气体要出去。金属液自下而上升,把筒里的空气往上赶;如果口部结构把这一圈堵得太严,气体只能从液面挤出去,容易在铸坯顶部形成一片气孔区。所以口部留排气通道、或在涂料上让出透气性,是设计时要想一步的事。
三、口部那一圈:加厚台肩管的是四件事
立式筒模的口部通常做成一圈加厚的台肩或环台,看起来只是为了好看、为了拿放方便,其实它一人兼四职。
- 对位与缓冲:把浇包的落点摊到一整圈上,而不是让一个点去承受全部动能。台肩的内缘往往就是导入面的起点。
- 溢流与观察:液面到不到口沿,是判断灌满没灌满的直接依据。有些设计会在口部留一圈浅槽或溢流口,作为一道安全边界,多出来的液有地方走,不至于漫到外壁和台面上。
- 起吊与搬运的着力点:模具自身要吊、要翻、要装拆,底部和口部是两处天然的着力位置。台肩加厚,本质是给吊具留出夹持与承压的面。
- 抗崩口:口部是全件只有这一处敞开的棱边,磕碰都发生在这里。加厚等于给崩边留了修整余量——崩掉一小块还能修圆继续用,薄壁口沿一崩就得换。
反过来,这一圈也是全件的薄弱环节,因为它就是壁厚突变的地方。厚处蓄热、薄处散热,同一时刻的温度不一样,温差应力就聚在交界的圆角上;再加上口部直接受辐射与液面波动,热震也先在这里发难。裂纹从台肩根部起、沿筒身往下走,是这类件常见的失效形态。
对策不复杂,但要落在图纸上:过渡做渐变而不是台阶,内圆角给足,所有棱边倒钝去毛刺,台肩外径不要为了省料做得太薄。这几笔不增加多少成本,却直接决定口部能撑多久。
图纸上容易被漏掉的一行:台肩与筒身的同轴。台肩偏了,模子落位就偏;落位偏了,铸坯的壁厚一侧厚一侧薄。这个偏差在筒身上看不出来,在铸坯上却是实打实的偏心。
四、筒身:内腔定铸坯,外圆定装夹,同轴是两者之间的桥
一根筒有两套尺寸账,得分开记。
内腔这一套,交给铸坯。直径、圆度、锥度方向、沿全长的直线度、表面状况,这几项会原封不动印到铸坯上。表面状况里有一项常被低估:刀纹的方向。环向的纹路在脱模时是横着刮的,阻力大,也容易把铸坯表面拉出螺旋痕;沿轴向的纹路顺着脱模方向走,阻力小,痕迹也顺着长度方向,后续加工更容易去掉。同一台机床、同样的粗糙度数值,纹路方向不同,用起来是两回事。
还有气孔。石墨内腔表面的开口气孔,会让金属液渗进去,凝固后钩住壁面,脱模阻力一下子上来,硬拉就把铸坯拉伤,把内壁撕出麻点。所以内腔这一面,往往要用细颗粒、气孔率低的料,必要时做浸渍封孔——这是材料选择上一笔实打实的钱,但省不掉。
外圆这一套,交给设备和工装。外圆要与水冷套、支承座、夹具配合,配合松了导热差、定位晃,配合紧了装拆费劲还可能夹裂。更要紧的是,外圆是加工内腔时的基准:先把这个圆柱面做准,再以它为基准掏内孔,同轴才有落点。
于是内外圆之间的同轴度,就是这两套账之间一架绕不过去的桥。它有一个很实在的说法:壁厚均匀性。壁厚差的一半,就是偏心量。图纸上写“壁厚均匀”不如写“壁厚差不大于多少”,后者能测、能判、能验收。
五、锥度与取出:直筒为什么不好用
金属凝固要收缩。筒是一个四周封闭的容器,铸坯一缩就抱住内壁,抱紧之后没有别的地方可以让,只能顺着轴线往外拉。这时候内腔是不是直的,直接决定拉不拉得动。
直筒的问题在于:全长的抱紧力叠加在一起,摩擦面积大,起动那一刻需要的力很大,而石墨的抗拉强度有限,硬拉的结果常常不是铸坯出来,而是筒口被拉崩。
所以这类筒模的内腔通常带一点锥度,向口部方向微微放大。方向不能反:要做成大口朝上,取件时越往上越松。反过来的倒锥,越拉越紧,那是图纸上要挡住的一类错误。
- 锥度大小是一对矛盾:给得小,脱模阻力大,靠敲靠吊,损伤风险高;给得大,铸坯的直径偏差跟着大,后续加工要多吃一刀,材料利用率下降。这个值要结合铸坯长度、合金收缩率、表面状态一起定。
- 锥度要沿全长一致:怕的是中间鼓出来一段或者收进去一段。加工上这叫“腰”,往往是深腔让刀造成的,肉眼看不出来,一量沿高度的直径就露了。
- 脱模方式要先定:靠吊(铸坯顶部留吊孔或吊环)、靠顶(底部顶板或垫板往上推)、还是把模子做成对开的两半用抱箍夹紧。三种做法对结构的要求完全不同,不能等模子做完了再想。
对开筒模是一条常见的路:两片合起来是一个筒,拆开抱箍就能取件,脱模阻力几乎为零。代价也清楚——合缝是一条通道,浇注时料会往缝里钻,缝不严就在铸坯上留一道飞边;两片的定位靠销或止口,销孔在石墨上本身就是易崩处;抱箍的夹紧力还要匀,一头紧一头松,合缝就错台,错台原样印在铸坯上。所以对开是拿来解决“取不出”的,不是拿来省事的。
底部一并说。底盖或垫板通常是独立件,也是消耗件:它直接承受落液冲击与热量,损耗比筒身快。底部与筒身的接合面,是另一个容易跑料的地方——接合面贴合不好,金属液会从缝里渗出来,轻则在筒底结一圈飞边,重则粘死,拆都拆不开。
六、沿高度看:三笔不均叠在同一根筒上
筒模的损耗不是均匀发生的,沿着高度方向,至少有三笔账各走各的。
- 受热不均:口部敞开、直接受辐射与液面波动,底部则长时间泡在液里或被底盖隔着。两头的温度历史不同,热应力也不同。
- 壁厚不均:加工偏心是明面上的,坯料自身的密度差异是暗的。壁厚差一点,冷却速率差一截,铸坯一侧的组织就比另一侧粗,后续热处理与加工表现都会不同。
- 磨损不均:口部受冲击与磕碰,中段受液面上下反复的那一段冲刷——液面在同一个高度来回波动,那一段既受氧化又受急冷急热,常常是内腔先变粗的位置;下部则受脱模摩擦。
三笔叠起来,意味着判换要看几个截面,而不是看一处。沿高度取上、中、下几个位置量内径,再单独量口部台肩与底部接合面,把数记下来做成一条曲线。曲线开始出现“中间鼓”或者“上口明显放大”,就是该准备换的时候了。等到铸坯肉眼可见地变粗,往往已经晚了一批。
七、长筒怎么掏:深腔里的那几笔加工账
石墨筒不是铸出来的,是从坯料里掏出来的。掏一根长筒,难点全在一个“深”字上。
- 悬伸与让刀:刀杆越伸越长,刚性越差,切削力一推就退,退出来的形状就是孔口大、孔底小。这种自然的喇叭口,跟设计给的锥度不是一回事,混在一起就分不清哪个是故意的、哪个是做出来的。
- 基准要接力,不要掉头重找:两端对镗是常规做法,但两次装夹的找正基准若不一致,接刀处就出台阶。要么一次装夹尽量做深,要么把基准面先做好、两次装夹都以它为基准。
- 排屑:石墨切屑是粉,不是卷。深腔里的粉排不出去,就被刀具反复碾,表面拉毛、尺寸发飘,刀具磨损也快。强吹、退刀排屑、分段进给,这几样比换一把更锋利的刀管用。
- 夹持不能死掐:薄壁长筒一夹就扁,松开又弹回来。夹着量是一个数,松开量是另一个数。夹紧力要小、要匀,或者改用轴向压紧配径向轻托。
- 粗精分开,中间放一放:掏空的切除量大,坯料里的应力释放得也多,粗加工之后停一停再走精刀,形变能先出一部分。
做完了还有一段路:筒是竖着用的件,堆放也得竖着。横着叠放、底下垫得不平,自重会把它压出椭圆,这个变形在出厂检验时未必量得出来,装到设备上才发现口部合不严。
八、材料这一档怎么定
浇铸用筒模对材料的要求,集中在三处:内腔表面要细、组织要匀、抗热震要够。
- 颗粒细度:细颗粒料掏出来的内腔表面更致密,开口气孔少,金属液不容易渗进去,脱模顺、铸坯表面也干净。粗颗粒料加工性能好、成本低,用在对表面要求不高的场合是合理的。
- 成型路线:等静压料的各向同性更好,沿高度与周向的性能差异小,长筒这种“一件料用到底”的件,这一点比小件更值钱。模压料有明确的压制方向,取向差异会摊在整根筒上。
- 纯度:浇铸某些对杂质敏感的合金时,石墨中的灰分会成为污染源。这种情况下要用高纯料,具体到哪个等级,要看所浇金属的洁净度要求,由使用方确认。
- 浸渍与封孔:能降低开口气孔率,减少渗金属与粘料。但要连同使用温度与气氛一起评估,浸渍剂的耐温上限往往低于石墨本体。
还有一项容易被当成纯优点:石墨导热好。导热好意味着铸坯冷却快、组织细,这是好事;同时也意味着口部的热量被迅速导走,液面容易提前结壳,浇注节奏要跟着调整。同一副模子换一种合金,节奏就得重摸。密度、强度、导热、耐温上限这些指标,随牌号与规格变化,以对应牌号的技术条件为准。
九、上机之后:预热、气氛与几条边界
石墨件好用,但它有明确的边界,这些边界在筒模上尤其值得提前说清。
- 氧化性气氛加持续高温会氧化损耗:这是石墨的固有性质,不是批次问题。口部敞开、暴露面积大,往往先损耗;内腔则是一层层变疏松,直径缓慢变大,铸坯跟着变粗。这个过程是渐进的,靠定期量铸坯尺寸来发现,不要等它裂。
- 热震要避:冷模直接浇,口部那一圈承受的温差很大,裂纹常从台肩根部起。预热是常规做法,预热的节奏与均匀性都要照顾到,不能只烤口部。
- 冷却要缓:需要水冷的场合,水不能直接对着高温件喷。急冷造成的开裂,与材质好坏无关,是使用方式的问题。
- 涂料与脱模剂:能缓解粘模,但涂层有厚度,会占掉一点内腔尺寸;用久了要清理,清不干净反而成了粘料的起点。涂层属于使用方工艺,模子这边要把“留出涂层余量”这件事说在前面。
- 不是所有金属都适合:石墨与某些活性较强的金属在高温下会反应,形成碳化物,既污染铸坯也消耗模子。遇到这类合金,选型阶段就要提出来评估,不能默认石墨通吃。
- 损伤基本不可修复:石墨不能焊补。口部崩缺可以修整降级,内腔出现深沟或裂纹,通常只能更换。
十、图纸与订单上,建议写清这几项
筒模的图纸往往画得很简洁,一个剖视、几个尺寸就完了。真正决定成败的几笔,常常没写。以下这些,建议在下单前落成文字:
- 内腔:直径、圆度、锥度方向与沿全长的锥度一致性、直线度、表面粗糙度,以及刀纹方向的要求。
- 外圆:与配套件(水冷套、夹具、底座)的配合性质与公差,外圆作为基准面的要求。
- 壁厚:用壁厚差表达均匀性,比只写同轴度更好验收。
- 口部台肩:尺寸、圆角、与筒身的同轴,以及是否留溢流或排气结构。
- 底部:是否带底、与底盖的配合方式、接合面的密封要求。
- 脱模方式:吊、顶还是对开分半;分半则要写合缝方向、定位件形式与抱箍位置。
- 检测状态:自由态还是夹持态、沿高度取几个截面、以哪一端为基准。
- 使用工况:浇什么金属、浇注节奏、是否预热、炉内气氛、冷却方式。这几条直接决定材料牌号与结构取舍。
一点经验:新筒模到现场,先别急着浇。空模状态下沿高度量三个截面的内径,记下来,作为这副模子的“出生读数”。以后每次检修量同一批位置,跟这组数比。没有这组数,所谓“比以前粗了”只是感觉;有了这组数,什么时候该换,是一条看得见的线。
写在最后
一件立式筒模的账,其实是一条轴线上的三段:口部那一圈负责接住金属液、接住吊具、也接住裂纹的起点;筒身负责把内腔的圆、直、锥度稳稳地交给铸坯;底部负责封住、也负责先损耗。三段里任一段含糊,问题往往不在尺寸上,而在浇了几次之后才冒出来。
信瑞达石墨专业生产浇铸用石墨模具已有 30 年,在口部台肩的成形与过渡处理、长筒内腔的锥度与同轴控制、深腔排屑与薄壁夹持以及分半结构的定位配合上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内腔直径与圆度、锥度方向与沿长度的一致性、壁厚均匀性以及口部台肩与筒身的同轴;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
如果您的筒模图纸上还没定锥度方向、脱模方式或口部结构,可以把铸坯尺寸、所浇金属与浇注节奏先发过来,我们按工艺链一起把这几笔定下来,再谈加工;需要验证的,也可以先做一件试浇。