石墨双极板加工:先看清它在电堆里管什么,再谈石墨料上动刀的注意事项
信瑞达石墨·石墨双极板加工·技术专栏
石墨双极板加工:先看清它在电堆里管什么,再谈石墨料上动刀的注意事项
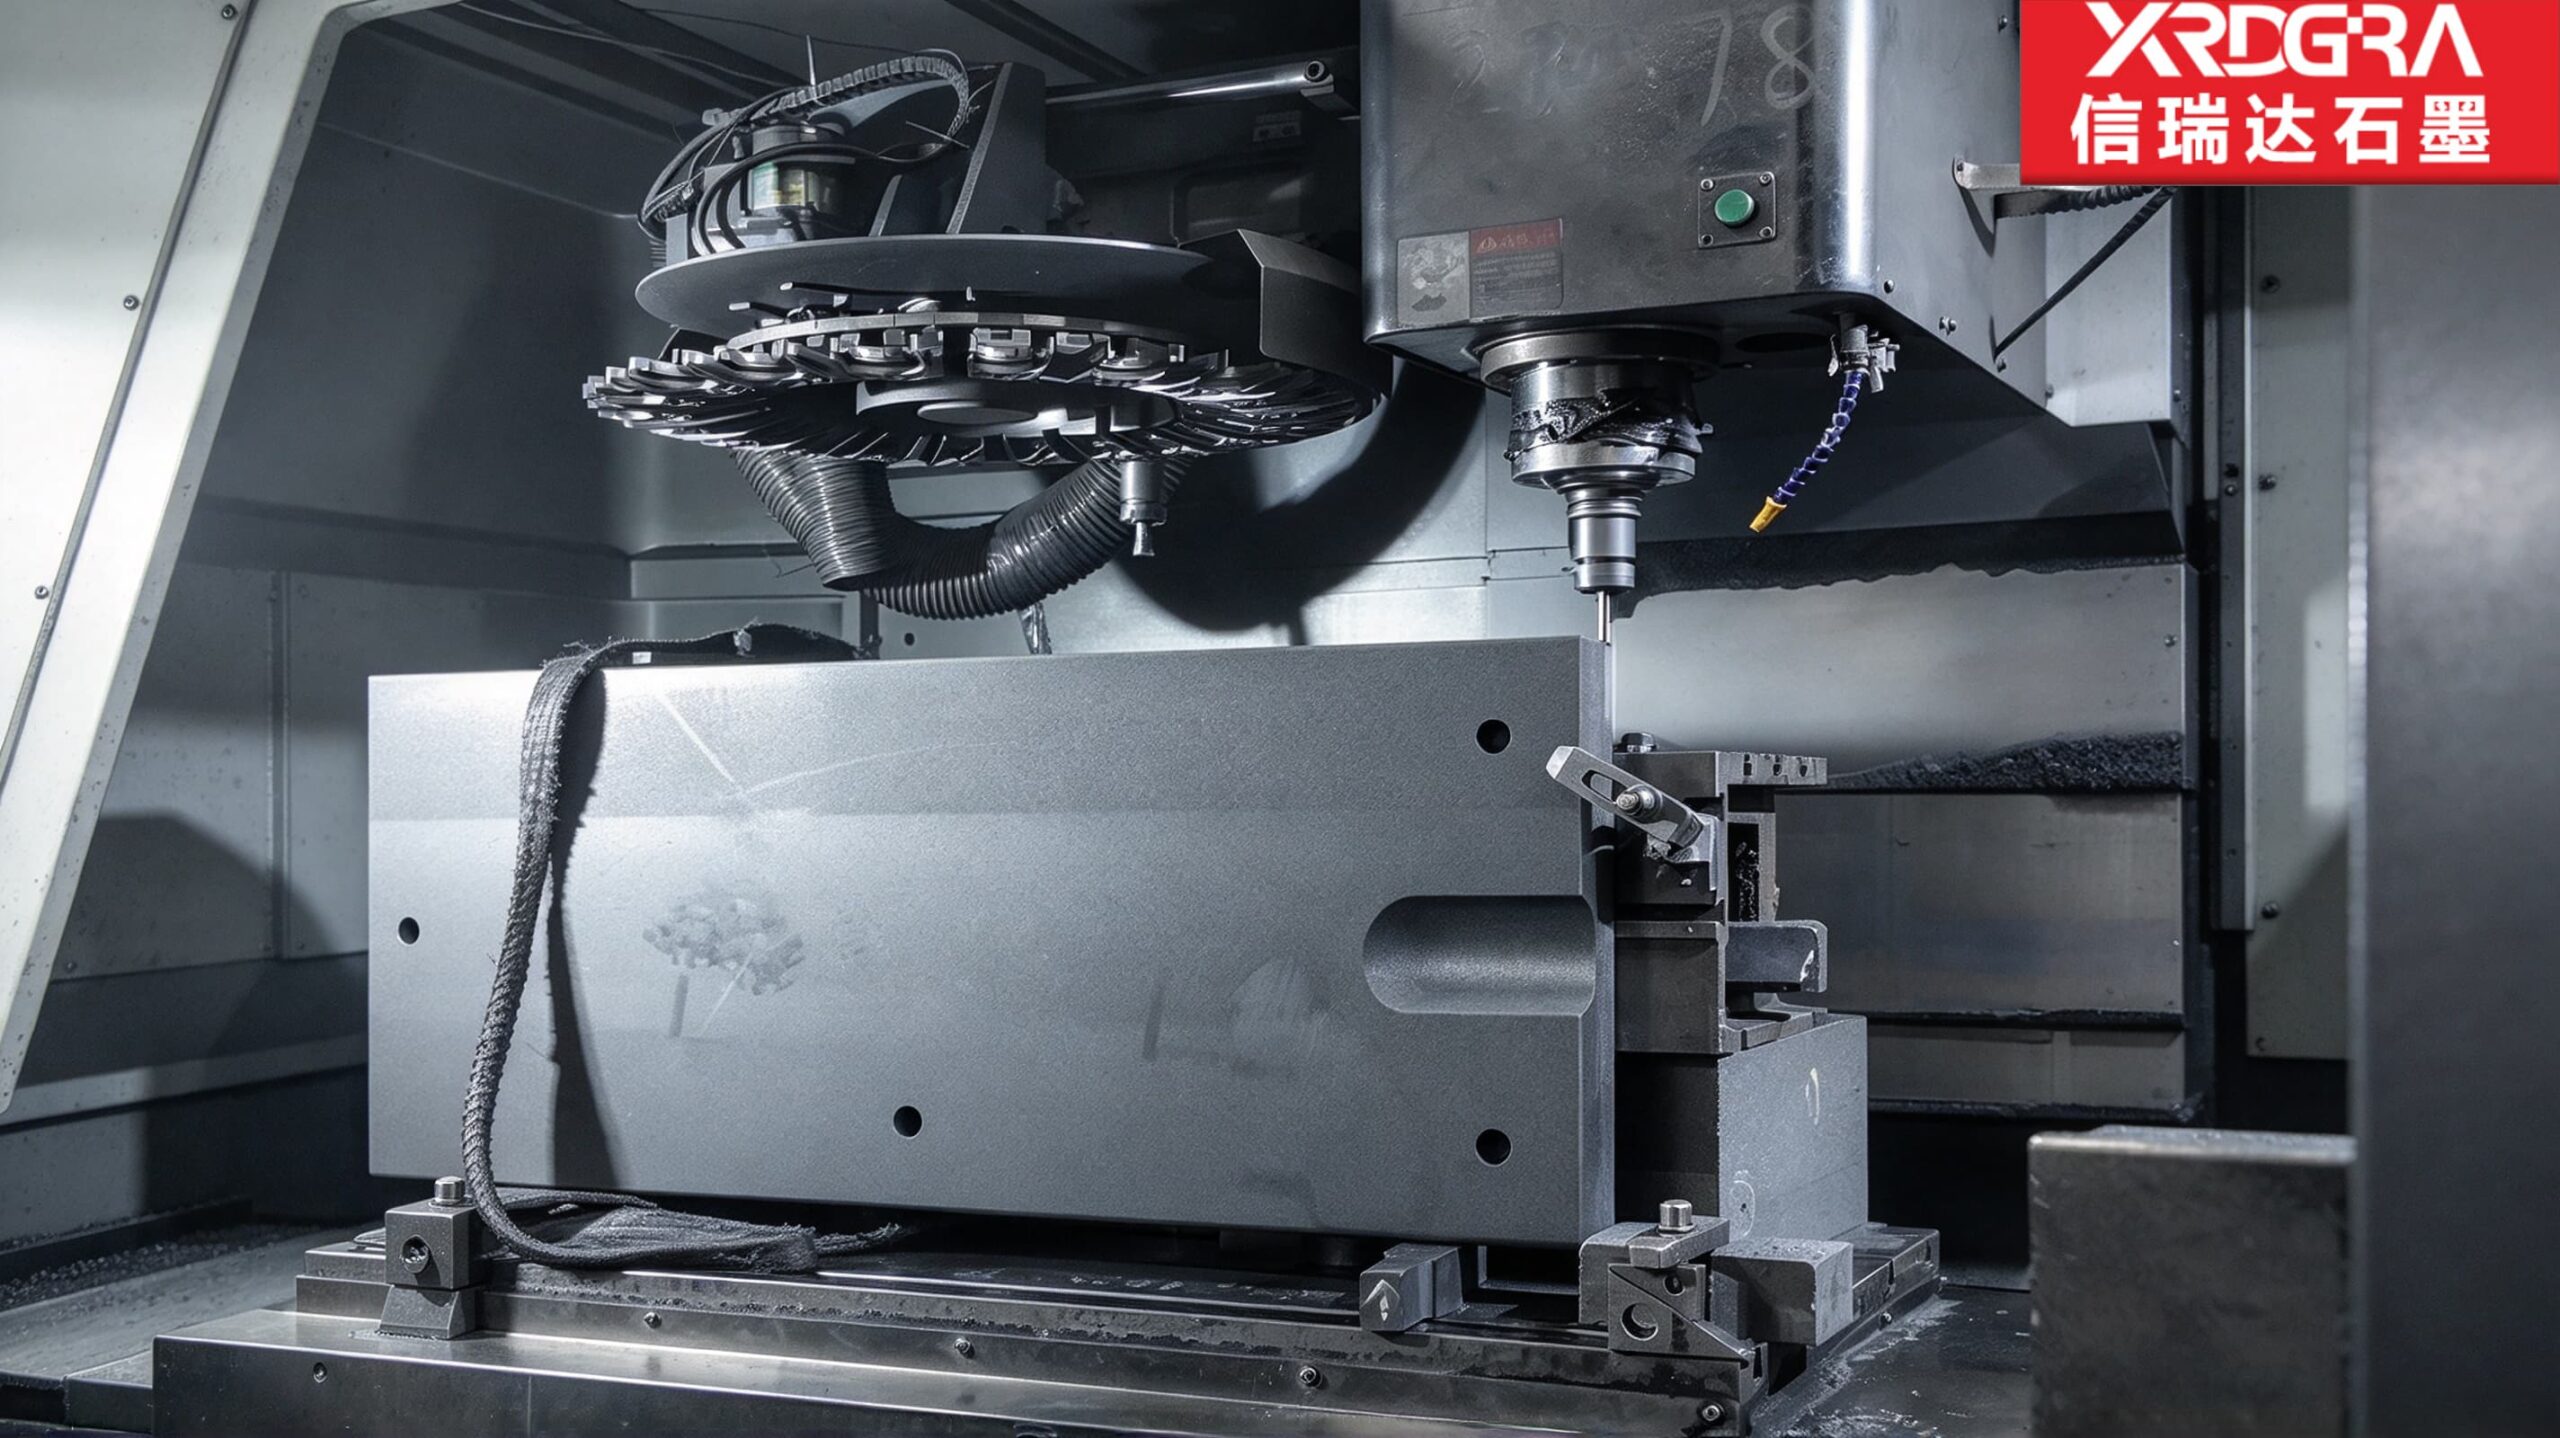
双极板不是一块带槽的石墨片,它在电堆里同时承担导电、导热、分隔与流场分配;应用上的要求定下来,加工中的注意事项才有落点。本文不谈电堆性能,只把“应用要求怎么落到板上”和“石墨这种材料动刀时要注意什么”两件事讲清楚。这类板尺寸大、厚度也够,刚性充足,正常装夹不会变样,所以这一篇的重点不在夹持回弹,而在应用驱动下的几何要求与石墨加工本身要盯的细节。
信瑞达石墨 · 技术专栏
一、双极板在电堆里到底管哪几件事
燃料电池电堆、液流电池(钒电池)电堆,都是由一片片“板”叠起来的。双极板夹在两层电极(或膜)之间,一身兼几职,每一职都对应板上的一组几何或表面要求。
- 导电:把电流从这一片传到相邻那一片,自身电阻要低;
- 导热:反应放热,靠它把热量带向外部;
- 分隔:把两侧的气体或液体隔开,不能串;
- 流场:板面上的槽就是流道,让反应介质均匀铺开;
- 支撑与密封:叠压时的承压面、放密封线的座面,都在这块板上。
把场景拆开看,双极板在两类电池里角色略有差别。质子交换膜燃料电池里,它两面分别是阳极流场和阴极流场,还要穿过密封线把两片电极压紧,对平面度、密封座和双面流道的对位要求都高;液流电池(以钒电池为代表)里,它多作为电极框与流场板,要耐受电解液、隔开正负极室,对材质纯度与耐蚀、孔道贯通的要求更突出。两类场景下,板上的几何要求来源不同,加工要盯的落点也就不同。
流场形式也影响加工。蛇形流场是长槽拐弯,要求槽宽一致、拐角清角干净;平行流场是一组平行长槽,要求间距均匀;点阵或交指流场是密排短槽与平台,特征密度更高、崩边点更多。流场形式一旦定下,加工难度的大头也就定下了——这部分是应用直接写给加工的“任务书”。
二、应用要求怎么反推到板上的几何
把上一节的几项要求翻成加工语言,能直接得到板上要盯的几组几何:
| 应用要求 | 反推到板上的几何或表面 | 加工上要留意的 |
|---|---|---|
| 导电、导热 | 板要致密、电阻低、厚度方向一致 | 这归材料,但加工不能把表层弄松、弄裂 |
| 分隔、不串 | 板不能有贯穿性裂纹,孔位要对 | 孔出口崩边、盲孔让位、孔与流道同心 |
| 流场均匀 | 流道形状、深度、间距要稳 | 槽底不许过切、脊面不能高低、清角留半径 |
| 支撑、密封 | 密封座平面度与粗糙度要够 | 基准面平直、表面不被划伤、定位孔同心 |
所以双极板加工的难点,不在于“板会不会变形”——这类板刚性足够,正常夹持不会变样;难点在于这么多要求挤在同一块料上,哪一处偏一点,下游叠起来都会被放大。应用看清了,加工的注意力该放在哪,也就清楚了。
还有一层要提醒:双极板是成摞使用、层层叠加的,相邻板之间还夹着电极与膜。一摞叠起来之后,任何一项“单件合格、相互对不上”的偏差都会被放大——某一层的厚度多了一点,压紧力就在这一层卸掉一部分;某一层的孔位偏了一点,那一摞孔组成的通道就在这一层收窄。所以这类件上,相对关系的分量大于单个尺寸的分量,验收不能只卡单件,还要看一摞能不能对成。
三、材料前提:高纯与浸渍从哪里来
应用对杂质、对孔隙率有要求,所以双极板常用高纯石墨,必要时做浸渍处理以降低透气与吸液。这道前提直接影响加工:浸渍后的料更韧、崩边略少,但表面要留出浸渍层不被切断;高纯料更脆、更怕冲击。材质牌号与是否浸渍,应在图纸上写清,加工端据此选调参数与刀具——这也是“应用决定加工”的又一个例子,而不是板厚决定的。
四、厚板与薄板,关注点不同
开头先把一句话说清楚:这类双极板通常尺寸大、厚度也够,刚性充足,正常装夹不会变样,夹持回弹不是主要矛盾。把注意力放在“夹住别让它弹”上,反而会漏掉真正要盯的地方。
厚板的账在别处:
- 加工余量大,粗开与精修要分开,否则夹持应力释放后尺寸漂移;
- 深度方向形位更值得盯,厚板两面平行度、厚度分布靠基准一路传;
- 刀具悬伸更深,让刀沿程更明显,槽宽要分段量;
- 翻面一次就是一次基准交接,错一次下游全偏。
换句话说,厚板加工的核心矛盾不是“变形”,而是“一致性”——把基准、方向、清洁这三件事管住,比把压板拧到更紧有用得多。这也是为什么本文把篇幅放在应用与加工细节上,而不是放在装夹变形上。板不变样,不等于件一定合格;真正决定合格率的,是前面那些容易被忽略的工序衔接。
五、石墨这个材料,对加工意味着什么
双极板多用石墨,而石墨的几个材质特点,直接决定了加工时的注意事项从哪来:
- 脆:抗冲击能力差,受冲击易崩、易缺角;
- 各向异性:成型方向的强度、导热、电性能与横向不同,下刀方向、取样方向要一致;
- 软且自润滑:表面易被划伤,切屑是细粉、易飘、易混;
- 硬度不高:对刀具磨损小,但刃口一钝就拉毛、崩边。
这几条,是后面所有“注意事项”的出发点。双极板加工要盯的细节,大多不是因为“板薄”,而是因为“料是石墨”。
六、基准先立住,后面才不乱
厚板不怕夹变形,怕的是夹位移和翻面乱基准。
- 六个面先做出互为基准的平面,再铣槽。这一步做完,这块料才有了可以被反复引用的基准;
- 留一处明确基准面,所有尺寸从它出发。这块板上没有哪一处是天然基准,基准是工序自己建出来、再一路交下去的;
- 翻面就是一次基准交接。平行度、厚度、流道区与密封座的相对位置,翻面后都要复测;
- 别直接拿毛坯面当基准。应先把基准面精修出来,再以其为母面去铣槽、钻孔、做密封座。
把基准做扎实,比事后补公差省心得多。基准一丢,后面每一道装夹都在“重新解释”这块板,尺寸再准也对不到一起。
七、流道与槽:窄、深、脊薄三件事凑一起
流道是双极板上特征密度的地方,加工时的几个注意点都和它有关:
- 窄 → 刀要细;深 → 刀具悬伸长;脊薄 → 侧向推力大。三件事叠加,刀具容易让刀,槽宽会沿程变化,故槽宽要沿程量;
- 顺铣优于逆铣,排屑方向顺、啃刀轻;
- 清角要配刀具半径,内角处刀具到不了就留圆角,图纸应给圆角半径;
- 槽底不许过切,否则薄处更薄、易裂;
- 走刀先中间后边框,减少边框自由边受力。
现场常见表现是槽宽一头宽一头窄、拐角留圆角不一致,根子都在让刀和清角半径没管好。这类问题不会让板“变样”,但会让流场不均、批量不一致。
八、孔:出口崩边与让位
双极板上的孔不只是“打个眼”,它关系密封、定位和贯通通道:
- 通孔快穿时出口侧是自由边,石墨被推出去而非切断,容易崩一片;垫牺牲板、先小孔后扩、近穿降进给、保持刃口锋利;
- 盲孔要留让位深度,否则“拧到底”实为顶在孔底,螺纹与座面都受力不对;
- 密封孔粗糙度要够,否则密封线压不严;
- 定位孔与流道要同心,混着写就出现“孔距都对、装不上”的局面。
这类孔一旦在出口崩边,往往整片密封面要重做,所以出口处理值得单独排一道工序,而不是顺手带过。
九、崩边与清角:自由边和内角是重点
石墨脆,所有“边”都是要盯的地方:
- 所有自由边(口沿、槽口、台阶)都要防崩,它们是整块板上刚度较差的地方;
- 内角清角受刀具半径限制,图纸给圆角比给尖角现实,也给加工留了余地;
- 刃口锋利度比切削参数更关键,钝刀是崩边主因;
- 薄筋两侧对称加工,单侧猛削会偏、会崩。
十、表面质量与粉尘:细活
- 密封座、接触面的粗糙度直接影响密封和接触电阻,不能只盯尺寸;
- 石墨粉极细,会钻进机床、混进别料;加工中清粉用吹、不混,关键面别用布擦出划痕;
- 同一批件同一定向加工,避免方向不同导致表面与性能表现不一致。
十一、刀具与参数:轻快、锋利、避免冲击
- 用金刚石或 PCD 类刀具,石墨对它们磨损小;
- 切削要轻快,忌重压、忌冲击,冲击是崩缺的源头;
- 刃口保持锋利,钝了及时换,别靠加大进给硬顶;
- 主轴与夹具刚性要够,减少振刀拉毛。
十二、装夹:要稳,不是怕回弹
厚板刚性好,正常压板不会让板变样。装夹的真正目的在另外三处:
- 防位移:压板点对称、垫铁平整,否则重切时板微移,尺寸全偏;
- 防暗伤:压点集中、夹紧力过大,石墨内部会留下暗裂,当时看不出,上机才现;
- 防混向:有方向要求的件,装夹时定位朝向,别转着夹。
一句话:厚板加工,夹的是“稳”和“准”,不是“夹住别让它弹”。粗开完松一松再精修,让夹持应力释放,比一味加力更管用。
十三、工序里容易翻车的地方
这些失误都不属于“板变不变样”,而属于工序衔接与清洁没做到位:
- 翻面不复核基准:上一面精修完,翻面以毛面定位,流道与密封座错位;
- 粉屑垫尺寸:吹不擦,量出来假合格;
- 钝刀硬顶:靠加大进给掩盖崩边,结果拉毛加缺角;
- 孔出口不垫板:崩一片,密封面报废;
- 混向加工:有层向要求的件转着夹,性能表现不一致。
补充一句批量一致性:同批件之间对不上,常见三条来路——毛坯密度或组织结构有散差,同一把刀在不同件上让刀量不同,以及翻面基准交接时各件朝向不统一。前一条归材料与来料检验,后两条归工序管控。小批定制时,先把这几条写进约定,比事后逐件挑要省力。
十四、推荐加工顺序
把前面几节串成一条链,厚板双极板常见的顺序是:
基准面 → 流道深的一面(余量大先干) → 孔 → 翻面做浅的一面与密封座 → 末道检验。
两处易错:翻面破坏已定基准;粉屑垫出假尺寸(吹不擦)。这两处都不属于“板变不变样”的问题,而是工序衔接与清洁没做到位。
十五、上机与检验要点
- 对表件:小批先做一件与图对照,比硬压公差更管用;
- 中间检验点:流道深面完成后、翻面前、末检前各量一次;
- 量具避开划伤面,尺寸和方向都要记,尤其有角向、层向要求的件。
十六、图纸上要写清哪几项
- 材质牌号与纯度前提,是否浸渍;
- 基准面与基准符号;
- 流道形状、深度、间距及允许偏差;
- 密封座平面度与粗糙度;
- 孔位与孔底让位;
- 清角半径;
- 方向(角向、层向)要求;
- 验收抽样与对表件约定。
十七、接单与验收口径建议
把前面两大部分收成一份接单时能用的清单:
- 先问应用:用在哪类电堆、流场形式、介质是否含蚀,据此定材质与纯度前提;
- 再定几何口径:把“厚度”“平面度”“孔位”的基准与测量状态写清,避免单件合格、成摞对不上;
- 把方向要求写死:有角向、层向要求的件,图纸标注并约定加工朝向;
- 约定对表件与抽样:小批先做一件对照,验收按批而非逐件硬卡;
- 边界写进声明:氧化性气氛与持续高温下的损耗、物理指标随牌号变化,均在技术条件里明确。
这几条既是加工端的前置条件,也是交付时减少争议的凭据。
十八、厚板加工的效率账
把侧重点说回“厚板”本身:正因为刚性足、不会变样,厚板双极板加工真正吃成本的地方不在夹具和回弹补偿,而在工时与刀具。特征密度高(密排流道、多组孔、双面加工)意味着走刀路径长;悬伸深意味着进给要收着走;脆料意味着不能贪快。所以这类件报价和排产时,应把“工序道数”和“单件走刀时间”放在前面算,而不是把“装夹防变形”当成大头。
另外,厚板余量大,粗开占的工时不少,粗精分开、中间松夹,既释放应力也缩短精修段的空行程。这部分是工艺安排的事,和“板会不会变样”无关,但直接影响交期和一致性。
边界提示:石墨件在含氧气氛下持续受高温会发生氧化损耗,双极板的工作温度须按对应牌号的技术条件评估,避免误读为万能材料。文中涉及的物理指标(密度、抗折强度、弹性模量、热导率、耐温上限)随牌号与规格变化,具体以对应牌号的技术条件为准。
关于信瑞达石墨的供应
信瑞达石墨专业生产石墨双极板已有 30 年,在厚板双极板的流道与密封面精密加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控流道深度、密封座平面度与孔位同心;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。