石墨导流筒:它管的是气流往哪走,不是撑住什么——同心度比壁厚更要紧
信瑞达石墨·石墨导流筒·技术专栏
石墨导流筒:它管的是气流往哪走,不是撑住什么——同心度比壁厚更要紧
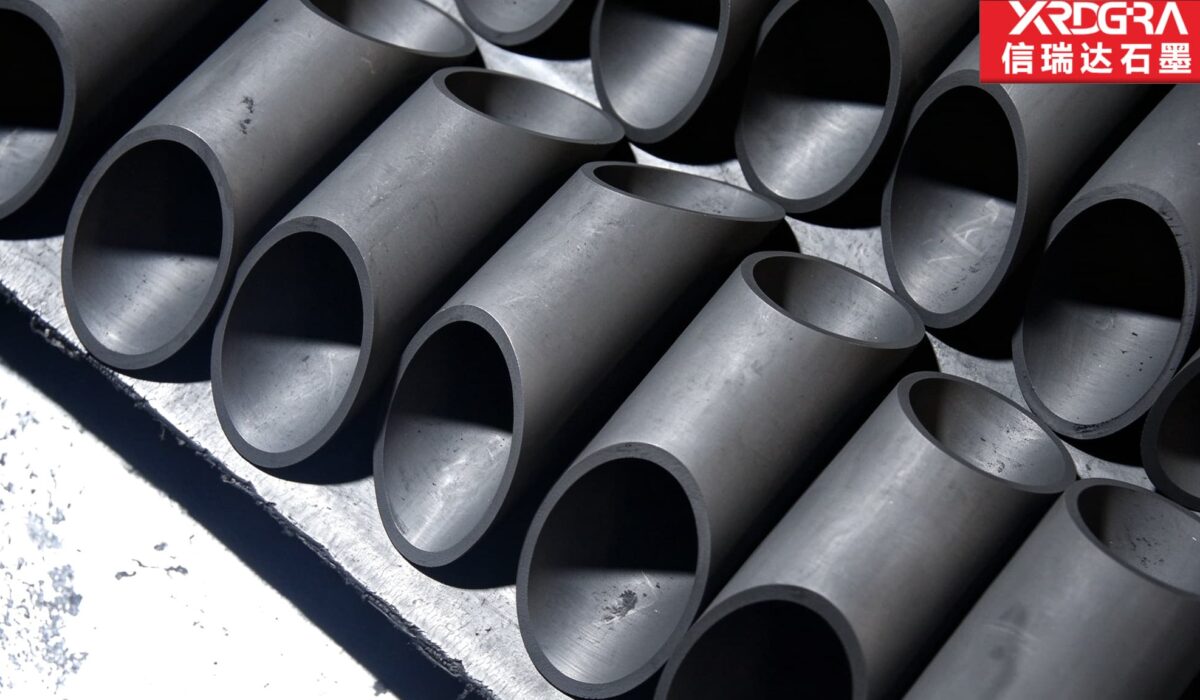
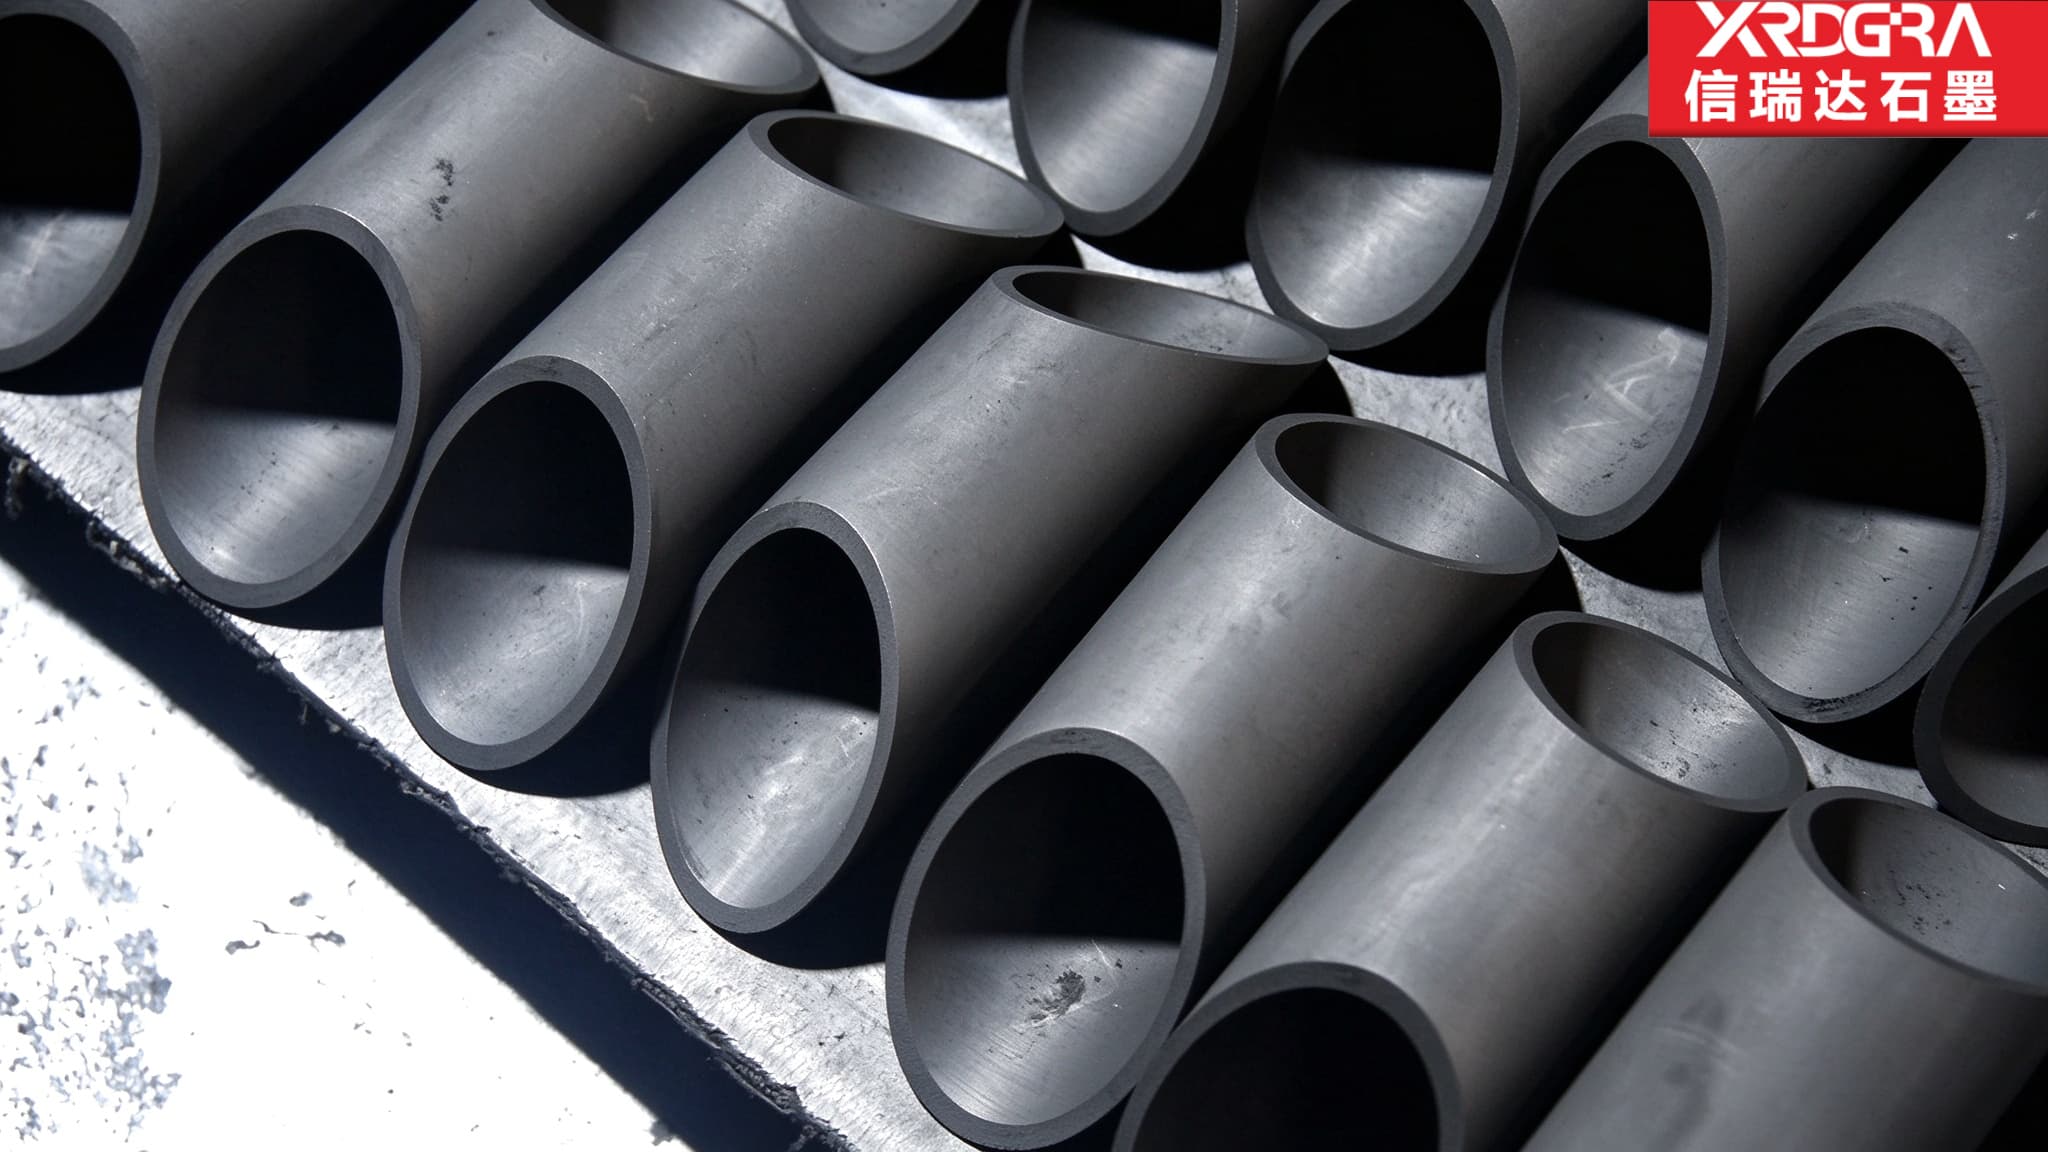
导流筒是晶体生长炉、真空炉热场里一根中空的圆筒,常套在发热体与坩埚之间,或者悬在熔体上方,干的事是导引保护气体流动、把上部的热辐射挡在外头。它和石墨筒、石墨套看着都是圆筒,活却不一样:衬套要撑、要配轴,导流筒要的是把气流理顺、把热场裹匀。这篇就讲这根筒为什么同心度比壁厚更要紧。
信瑞达石墨 · 技术专栏
一、导流筒干的是“导”的活,不是“撑”的活
石墨导流筒,说白了就是热场里一根中空的圆筒。单晶炉、多晶铸锭炉这类设备里,它常套在加热器外侧或坩埚上方,把热区与外界隔开,同时给保护气体指出一条相对规整的流动路径。
它的作用可以分两面看:一面是导气,让气体沿筒内腔、筒与相邻筒之间的环隙,按设计方向走,而不是在热区里乱窜;另一面是隔热兼均热,筒壁本身是一道辐射屏障,把上部的高温辐射挡一挡,让熔体和生长界面的温度场更平稳。
这就和石墨筒、石墨套的活分开了。衬套、轴套要的是内孔配轴、外圆配座,功夫全在内外圆的配合关系上;导流筒要的是“这一圈筒把气流和辐射管好”,功夫在同心、圆度、壁厚均匀这些“整圈匀不匀”的量上。
二、它和石墨筒、石墨管、石墨套怎么分
几个长得像的圆筒,常常被混着叫,落到加工与验收上差别却不小:
| 名称 | 角色 | 各自较真的量 |
|---|---|---|
| 石墨管 | 长径比大的管,走液走气或作导电通道 | 直线度、壁厚沿程、端面与轴线垂直 |
| 石墨套/轴套 | 内孔配轴、外圆配座 | 内外圆的配合与间隙 |
| 石墨筒 | 厚壁大直径件,常作衬套、支承、隔热筒 | 壁厚均匀与掏料同心 |
| 石墨导流筒 | 薄到中壁的中空圆筒,导气与热屏蔽 | 整圈同心、圆度与壁厚均匀带来的流场热场对称 |
四者形态有交叠,关键在“它派去干什么”。同一根圆筒,标成衬套时量配合间隙,标成导流筒时量同心与圆度——图纸上写清角色,后面才不会各量各的。
三、为什么热场里愿意用石墨做这根筒
导流筒处在热区里,温度高、气氛特殊,用石墨有几条站得住的理由:
- 耐温上限高,能待在热区里长期工作;
- 化学惰性强,不与大多数熔融金属、保护气体发生反应,也不往熔体里带金属杂质;
- 导热好、热膨胀系数小,受热后尺寸变化可控,筒身不易因热胀而卡死或偏位;
- 自润滑、易加工,能做成薄壁大直径、带台阶或带孔的复杂形状;
- 不污染——对半导体、光伏这类对杂质敏感的场合,这点很关键。
代价也要讲:石墨脆,没有塑性段,受冲击或局部受力超限会开裂,裂了不能焊也不能校;在氧化性气氛、温度持续偏高时会氧化损耗,薄壁件两面都氧化,壁厚一点点变薄;开口气孔会吸潮、会沾粉。这些决定了它的使用边界。
四、导流筒上看哪几处,各管一件事
把一根导流筒拆开看,几个几何特征各担一份职责:
- 内孔:气体流动的通道,直径与真圆度决定流场是否规整;
- 外圆:与外侧相邻筒之间形成环隙,环隙宽窄决定气体怎么走、隔热层多厚;
- 长度:决定导流与隔热的轴向范围,短了兜不住、长了抢别的件的位置;
- 端面:安装的基准面,端面的平面度与对轴线的垂直度,决定筒装上去是正是斜;
- 壁厚:既是隔热层,也是强度。太薄易变形、易氧化穿透;太厚占空间、增热容。
这几处里,内孔、外圆、端面、壁厚不是孤立的——它们之间靠“同轴”绑在一起。同轴一偏,内孔还是那个内孔,可它相对外圆、相对整个热场轴线就歪了,气流路径随之偏掉。
五、同心度是核心量:偏一点,气流就歪
这是导流筒和一般套筒较真处不同的地方。
普通衬套不同轴,后果多是“装不进”或“转不动”,当场就能发现。导流筒不同轴,后果是流场和热场悄悄偏掉:气体不再沿对称路径走,一侧流速高、一侧低;辐射屏障厚薄不匀,热场一边热一边凉。这种偏,晶体生长阶段才显形,届时再调,成本已经花出去了。
偏分两种:平移偏和角度偏。平移偏好理解,筒整体挪了位置;角度偏是筒轴线相对热场轴线歪了一个小角,乘以筒长,到筒口就是肉眼可见的错位。长筒上这点格外要盯,因为偏差被件长放大了。
所以导流筒的图纸上,同心度(或“内孔轴线相对外圆、端面的同轴度”)往往比单给一个内孔直径更要紧。验收时宜用“同轴度”或“壁厚差”这类能反映整圈关系的量来表达,比只写内外径公差更贴近实际使用。
六、圆度与壁厚均匀:隔热要匀,辐射才对称
导流筒的壁,是一圈辐射屏障。壁厚如果一圈不匀,薄的地方挡的辐射少、散的热多,热场就在那个方向“漏”一块,生长界面或熔体温度跟着偏。
圆度也是同理:内孔不圆,气体贴着壁走时,近壁流速随周向位置变,局部出现滞流或加速。对单晶这类对热场对称敏感的工艺,这种不均会被放大。
所以导流筒上,“匀”不是好看,是功能。壁厚差、圆度这类量,宜在图纸上单列,验收时按整圈取点,不能只量一个截面、一处壁厚就放行。
七、它和相邻热场件的关系
导流筒不是单独干活,它悬在或坐在相邻件之间:内侧可能是坩埚或发热体,外侧可能是上保温筒或炉壁。三件事要写进约定:
- 配合间隙:导流筒外圆与相邻筒之间的环隙,是气体通道的一部分,间隙留多少、按冷态还是热态留,都影响流场;
- 轴向相对位置:筒的上下口对着哪件、离多远,决定它挡的是哪一段辐射、导的是哪一段气;
- 安装方式:是上端挂、下端坐,还是夹在两段之间,决定基准落在哪一端,也决定自重怎么传。
间隙要按工作温度留。石墨和相邻金属件热膨胀不一样,冷态看着松,热态可能正好;冷态看着紧,热态就卡。这点常被忽略,却是现场“装得上、转不顺”的常见由头。
八、加工难在哪
导流筒多是薄到中壁的大直径圆筒,加工上的难处和厚壁筒有重叠,但更偏“变形”和“同心”两件事:
- 镗内孔、车外圆时,刀具悬伸长,让刀使筒口比筒根略大,成喇叭口——只量两端会漏掉中间;
- 薄壁件夹持易变形,夹着量到的尺寸和松开后的尺寸不是一个数,夹点位置、夹紧力都要慎重;
- 长筒自重会让它下垂,立放与平放时弯曲方向不同,量出来的圆度、直线度是“当时支承状态”的函数;
- 同轴靠基准接力:先加工一端拿它当基准,再掉头做另一端,调头不打表,两端就接不上一条轴;
- 大直径薄壁镗孔,振刀会使内壁出振纹,既伤表面也带起尺寸波动。
所以导流筒常“一次装夹连走内孔、外圆、端面”,能不翻身就不翻身;薄壁件装夹讲究“垫实”而非“夹紧”,支承铺匀、靠胎具或软爪轻托,减少局部受力。
九、带孔、带槽的变体
有些导流筒的筒壁上开一圈或几圈孔、几条竖缝,目的是给气体更多进出的口、或平衡内外压差。这种变体,圆筒的那套量还在,又多一层:
- 孔位与分度:孔绕圆周的分布要匀,否则气流从一侧多、一侧少,和不同心一个道理;
- 孔的一致性:一批孔直径差、毛刺情况,决定通道是否均匀、会不会挂粉;
- 孔到筒边的距离:薄壁筒上开孔,孔边离内外表面都不能太近,否则强度垮、易崩。
无孔的纯圆筒,就按上面几节的量来。带孔与否,看它在炉里的具体工位,不靠形状猜。
十、图纸与订单上,建议写清这几项
导流筒要落地,图纸或订单里宜写清:
- 内孔直径与真圆度;
- 外圆直径与配合间隙(注明按冷态还是热态);
- 长度,以及上下口相对谁、离多远;
- 壁厚与允许的壁厚差;
- 同心度(或内孔轴线相对端面、外圆的同轴度),这是核心项;
- 端面平面度与对轴线的垂直度;
- 石墨牌号与主要指标倾向(纯度、密度、灰分等按工况取舍);
- 表面状态:是否要求清粉、是否要求无油污;
- 数量与配套:是否成组、是否要求逐件记录。
写明这些,比事后争论“这根筒行不行”省事得多。某一项拿不准时,把实际工况讲出来,由加工方按经验建议合适的口径,也是一条路。这里补一句:石墨的密度、强度、导热系数、耐温上限等物理指标随牌号与规格变化,以对应牌号技术条件为准,不能只凭一个品名认定性能。
也要说清边界。导流筒处在热区,氧化性气氛、温度持续偏高时会氧化损耗,薄壁件内外两面都氧,壁厚一点点变薄,流场与隔热随之悄悄变——该换就要换,裂了不能焊补也不能校直。对冲击与韧性要求高的位置,金属筒仍有它的位置;活泼金属(如某些熔融铝系)与碳的相容性要单独评估,石墨并非通吃。选不选、按什么口径做,还是先看它被派去干哪种活。
十一、用得住:装配、支撑、气氛
导流筒上岗之后,几件事决定它用得顺不顺:
- 装配:端面要平、要正,挂或坐的方式让基准稳定;间隙按工作温度留,别只按冷态凑;
- 支撑:长筒存放与转运平放、多点支承,避免自重下垂或悬空变形;
- 气氛:氧化性气氛里它会氧化损耗,薄壁两面都氧,壁厚一点点变薄,流场与隔热随之变——该换就要换,裂了不能焊补;
- 定期检查:看内壁有无发白变薄、有无细纹,这些是到寿命的信号。
十二、关于信瑞达石墨的石墨导流筒
信瑞达石墨专业生产石墨导流筒已有 30 年,在按图定制加工与薄壁大直径圆筒的同轴度、圆度及壁厚均匀控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内孔与外形的同轴度、壁厚均匀性与端面垂直度等关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
写在最后
导流筒的样子简单,讲究在“整圈匀不匀”:同心度管气流走不走得正,圆度和壁厚均匀管热场匀不匀。它们多半不会出现在报价单上,却直接决定这根筒装上去之后,气流是顺着走还是歪着走。比较稳的做法是:下单前把用途讲清、把同心度与壁厚差这几项写上,到货后按约定的方式抽检一遍。具体工况与验收方式,仍建议结合实际参数与图纸确认。