石墨板加工:石墨好下刀,难的是走完一刀,板还平不平
信瑞达石墨·石墨板加工·技术专栏
石墨板加工:石墨好下刀,难的是走完一刀,板还平不平
石墨切削轻快,不吃设备功率,很多人以为这类件不费事。真正花功夫的是大面铣削这一步:刀盘什么状态、走刀怎么排、板怎么垫怎么夹,哪一环松了,平面度就落不到图上。厚度与两面平行同理,量的地方不对,数也不作数。
信瑞达石墨 · 技术专栏
先把这道工序归位。石墨板加工交付的不是一块板,而是图纸上那几项几何关系:两面平不平、彼此平不平行、厚度准不准;面上还有孔或腔的,再加孔位正不正、腔深一不一样。料在毛坯阶段就已经成了型,加工做的是把余量按图拿走,同时把这些关系守住。下面按大面起手、基准、装夹、量法、一致性的顺序捋一遍。
一、尺寸好办,形位不好办
图纸上的要求大致两类:一类是尺寸,外形、厚度、孔径、腔深;一类是形位,平面度、平行度、垂直度、孔距。前一类超差,卡尺一量就看得见;后一类超差,往往要等到装配、上炉、压密封那一刻才暴露。板类件出问题,多出在第二类上。
所以衡量一块板做得怎么样,不看走刀快不快,看三句话:铣完还平不平、两面还平不平行、厚度还准不准。板越大,这三句的分量越重——不是要求变严了,而是同样的偏差摊在大面上,更容易被装配放大出来。
石墨板加工的功夫,八成在“防”,两成在“救”。崩了的边、塌了的孔口、铣薄了的厚度,都补不回来;能补的只是时间和成本。所以过程控制在这里不是管理口号,是工艺本身。
二、石墨好下刀,可它的脾气和金属不一样
石墨确实好切。切削力小,普通硬质合金刀具就够用;它没有金属那样的塑性变形,不粘刀,也不会被刀具推着走。这是它常被选来做成型件的一层原因。
代价在另外几处,得一条条认:
- 脆。边缘、孔口、槽口一受力就崩,崩了不像金属能靠滚压或补焊圆回来,通常只能修,修不了整件重来。
- 各向异性。成型方向与垂直方向的强度、导热都不一样,垂直方向通常偏弱。件一薄、一悬空,层裂常从这个方向找上门。
- 切屑是粉。切下来的是粉,不是卷屑或片屑,边切边飞,落在导轨上、垫在工件底下,都会悄悄改掉尺寸。
- 软,且自带润滑感。硬度不高,搬运时手上的砂粒、台面上的铁屑都能划出痕;配合面一旦划伤,贴合就变了。
这四条合起来说明一件事:石墨件坏了不容易救,功夫得下在过程里。后面几节讲的,都是这句的展开。
三、大面铣削:平不平,一半在刀盘,一半在走刀
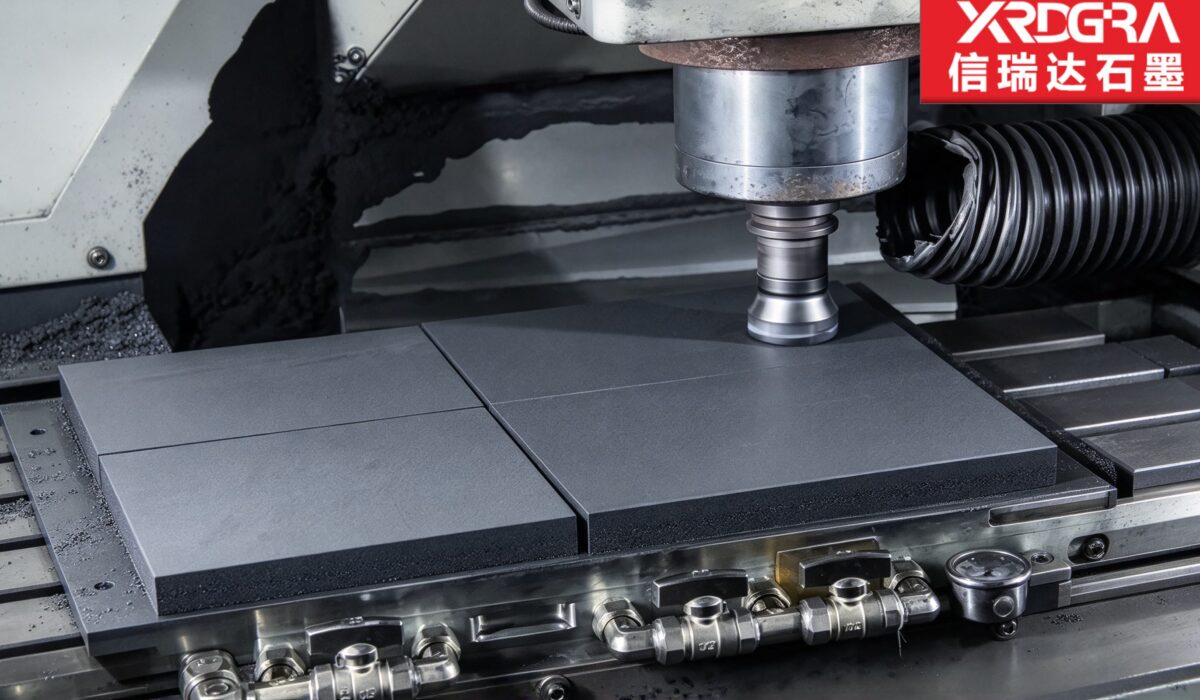
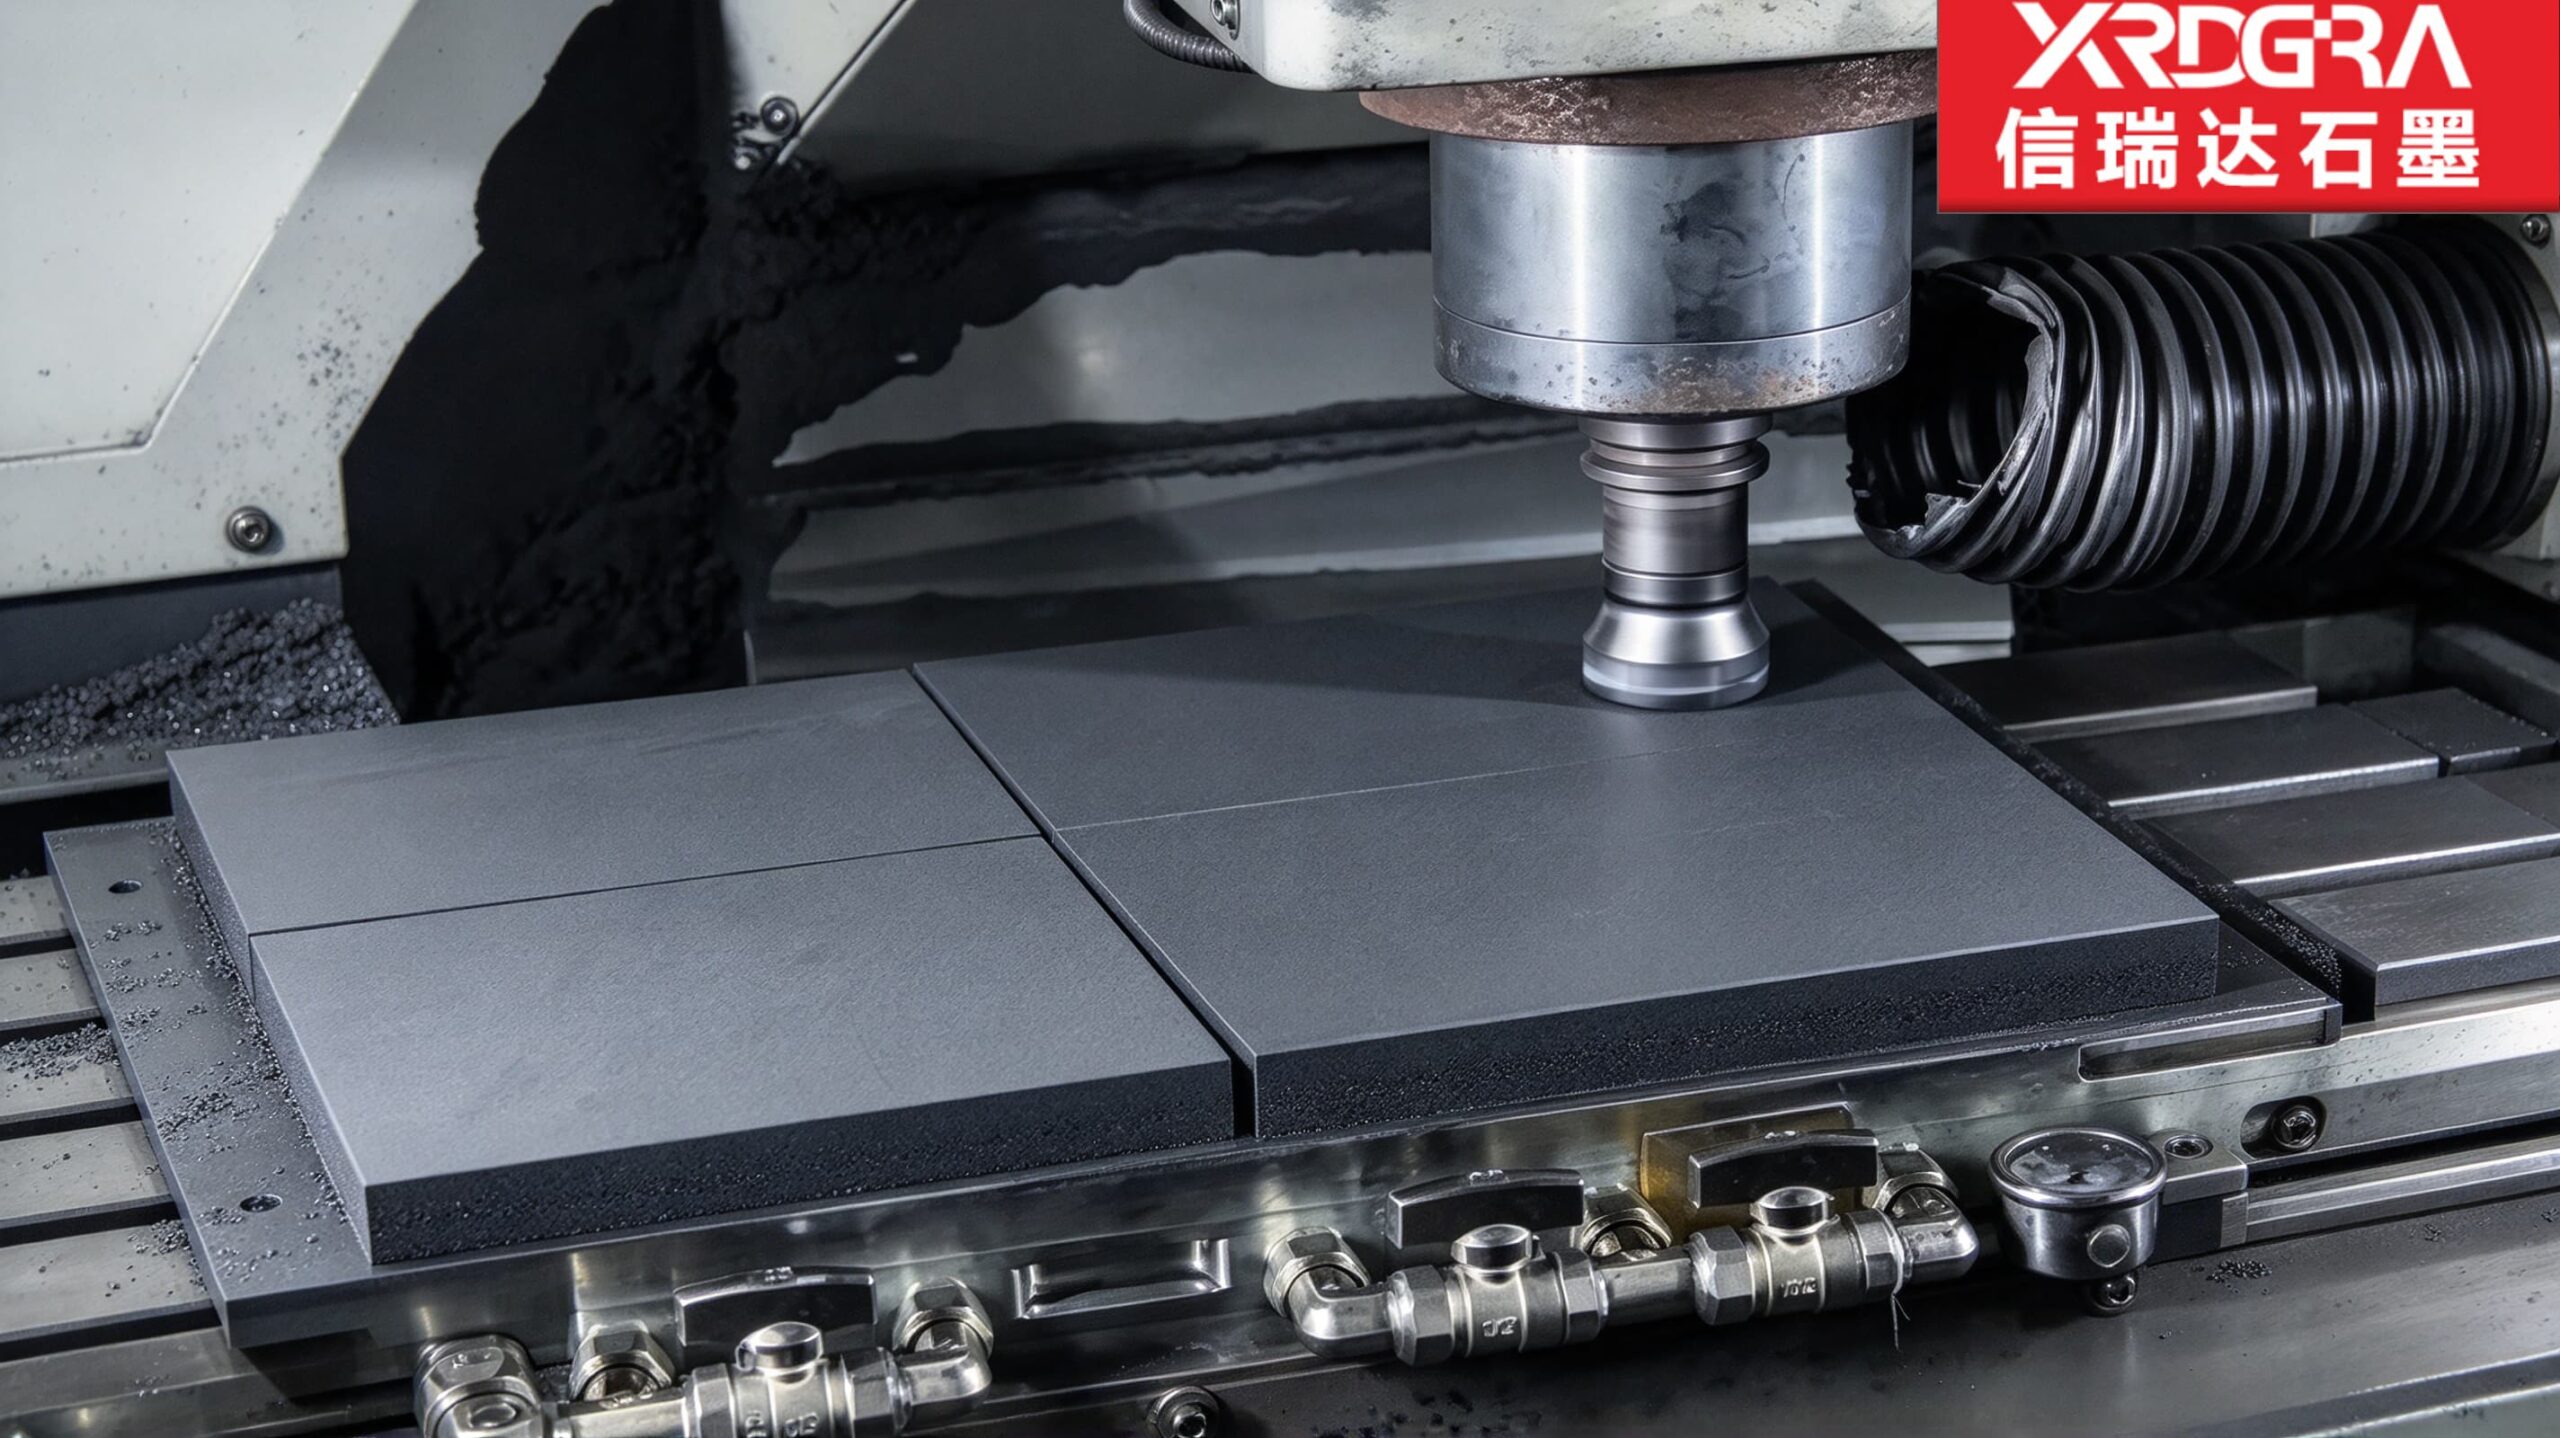
板件起手那道大面,通常用端铣刀盘走平面。这一刀下去,板平不平,主要不取决于“切得动切不动”,而取决于两件事:刀盘本身的状态,和走刀路径怎么排。
端铣刀盘上是一圈可转位刀片。这些刀片的刃口不在同一个理想平面上——装夹有误差,转位重复定位有误差,用久了刃口磨圆得更不一致。这个高低差会原样复印到工件上:走一刀下来,表面看着发亮,手摸却是一道道浅台阶。单看某一点,平面度可能还说得过去;连成一片量,就是波浪。
刀盘轴线与工作台不垂直,问题更明显。这时刀盘扫过的不是一个平面,而是一个略带锥度的面,铣出来中间凹或中间凸,像浅碗。刀盘直径越大,这个偏差在边缘被放得越大。有人以为是板材本身弯了,其实是主轴或刀盘的角度没校好。
走刀路径也管着平面度。往复走刀时,顺铣与逆铣交替出现,切削力方向翻转,机床刚性偏向一侧的话,纹路就会出现一边深一边浅。行距给得过大、相邻两道没有搭接,会在中间留下一道残脊。精加工大面时,单向走刀、回程快速退回,是常见的排法——纹路方向一致,表面状态好判断,也便于判断刀片是不是该换了。
| 铣出来的现象 | 常见来路 | 怎么认 |
|---|---|---|
| 一片浅台阶,摸着有波浪 | 刀片轴向高低差,刀盘轴向跳动偏大 | 表面亮但不成镜面,台阶间距与刀片分布对得上 |
| 中间凹或中间凸,像浅碗 | 刀盘或主轴轴线与工作台不垂直 | 换一块已验证平的板再走一刀,现象跟着复现 |
| 一行行沟槽、局部没切到 | 行距过大,相邻两道没搭接 | 沟槽方向与走刀方向一致,间距等于行距 |
| 一侧纹深一侧纹浅 | 往复走刀顺逆铣交替,机床刚性偏一侧 | 纹路深浅随走刀方向变化,掉头就换边 |
| 中部偏厚或偏薄 | 板自重使中部随支承跨下垂 | 把支承点挪近,数值会跟着变 |
表末那一行值得单独说。板一大,自重就成了形状的一部分。支承点铺在外围、中间跨度大,刀盘走到中部时板微微下让,切得就浅;走到支承上方,切得就实。所以同一块板沿长度方向量厚度,会出现中段偏厚的规律性偏差。这不是刀具让刀,是支承布置的问题,调刀补不回来。支承点加密、中间加等高垫块,比多走两刀管用。
四、毛坯与余量:料这一端得给加工留口子
板件毛坯的来路不同,传到加工上的影响也不同。模压、等静压、挤压这几类成型路线,在致密度均匀性与各向异性方向上都不相同,直接决定加工时哪一侧更怕被切削、哪一面更怕被掏空。下单时把成型方向、毛坯状态(是否已平过面、是否附余量图)讲清楚,比事后争论尺寸省事得多。
余量留多少,要同时算两件事。一件是找平要用掉多少:毛坯面往往不平整,表层与内层的状态也有差别,平面找不出来,后面全部跟着歪;另一件是加工后应力释放会带来多少回弹,留得不够,精加工时板还在动。
还有一道安排常被略掉:要求较高的板件,先在备料阶段粗铣一刀,放置一段时间让内部应力释放一部分,再进精加工。这段“放一放”看着耽误工期,落到变形控制上通常是划算的。大板、掏空多的件、两面去除量不对称的件,这一步的反应更明显。
五、基准:板件的基准是大面,起手就定下来
板件的基准逻辑和筒件不同。筒件的基准是轴线,板件的基准是大面。常见路线是这样:先加工出一个大面作为基准面,把它找平;再以它为基准加工另一面,把厚度与两面平行度做出来;之后才轮到孔位、腔位这些要素。
这条路线里代价高的是翻身。每翻一次面,就重新装夹一次、重新找正一次,误差也累积一次。原则是同一面上的活儿尽量一次装夹做完;确实要翻面的,先把基准面做出来,让翻面之后有据可依,翻过来先打表核对,别直接下刀。
基准面不一定保留到成品。为了装夹方便,常做成几处工艺凸台或留一圈工艺边,成品阶段再切掉。但这个面后面工序还要用的话,得在图纸上说明,别当成多余余量随手去掉——去掉之后再找基准,等于从头来一遍。
六、装夹:垫实比压紧要紧
板件的麻烦在大而薄、大而空。厚度本来不算大,面上再开一片腔,整板刚性掉得更快。这时候装夹成了主要矛盾:夹得紧,把板压弯,加工时量着是平的,松开一弹就回去了;夹得松,切削时工件动,尺寸跟着漂。
| 装夹方式 | 适用面 | 要留意的代价 |
|---|---|---|
| 机械压板 | 力大、定位可靠,适合较厚或有实体边框的件 | 压点要避开腔区与薄壁,压在空处容易压裂 |
| 真空吸附 | 受力均匀,适合大平面、不允许侧向夹持的件 | 要求底面平整、密封可靠;切削力偏大时有被推动的风险 |
| 粘接或蜡封 | 几乎不引入附加力,适合薄板与易变形件 | 要考虑石墨的吸附性与后续清理是否干净 |
| 专用工装或围框 | 受力落在周边,适合批量加工与空腔件 | 工装本身有制造成本,改图后可能一并作废 |
支承点不实,压板一紧,板就是“弯着被固定”的。这时加工出来的面看着合格,松开回弹,平面度就飘了。所以板件宜轻夹、多找正、支承点铺匀;更稳妥的做法是先做出一个基准面,靠它落在台面上再加工其余部分——让基准去管位置,而不是靠夹持力去管。
还有一处细节:工件与工作台之间要干净。石墨粉、切屑、毛刺垫在底下,厚度看起来只有一丝,落到平面度上就不是一丝——而且这层东西是软的,压紧之后读数才稳定,机上量着没问题,拿下来才发现底面被垫出了印子。
七、平面度与厚度怎么量:先说服支承和测点
平面度这个量,常被当成一个定值来谈,其实它跟量法绑得很死。同一块板,放在三个点上量、放在四个等高块上量、夹在工装上量、松开自由放在平台上量,是几个不同的数。板越大、越薄,差别越明显——自重本身就在参与变形。
所以图纸上写平面度,宜把三件事一并写清:支承方式(三点还是四点、支点位置)、测点怎么布(几行几列、是否含四边中点)、量的时候是自由态还是装夹态。有些场合更要紧的是装机态,那就得约定“装配后量”,或者给出装配时的压紧位置。这三样缺一样,供方和用方的数就对不上。
厚度也一样。大板的厚度不是一个数,是一片数。只量四角,中凸中凹全漏掉;沿长度分几段、宽度方向分几条线,按网格量,才看得出规律。有了网格数据,还能反推问题出在哪儿:中段一律偏厚,多半是支承跨太大;某一侧偏薄,可能是主轴不垂直或装夹偏压。
两面平行度要在同一套装夹状态下量两面,或者翻面后以同一基准重新找正。翻面本身会引入误差,翻过来不复核就打表,量出来的是“两次装夹之差”,不是这块板的平行度。这类误差有个特点:数值稳定、重复性好,看着很像真的,所以更容易被当成结论。
八、面上还有孔和腔时,难在每一格一样
一块板上排开一片孔或腔,开工不难,难在收工后每一格是不是一样。这类偏差主要有三个来源。
- 刀具磨损是累积的。刀越到后面越钝,实际切除量随之变化;同一片腔里,排在后面的那些,尺寸容易和前面的对不上。这是慢慢漂,不是突然坏。
- 排屑与吹屑。石墨粉要及时走掉。粉堆在腔里,刀再走一遍等于二次切削,尺寸、底面状态和刀具寿命一起受影响。
- 板面自己在变。粗加工一释放应力,板面形状就在动。工序上通常把影响面形状的活儿排在前面、把定尺寸的活儿排在后面;反过来做,腔深就会跟着板面一起走。
检验上有一条:这类区域按点位查,不能只量一角。同一块板的不同位置,量出来的数往往不一样,只测一处等于没测。孔的出口侧宜垫一块牺牲板,出口处崩边是崩在背面的,正面看不见。
九、刀具与粉尘:两件不起眼、却决定成本的事
石墨的切屑是硬的粉,对刀具来说是磨料。刀具不是某一天突然不能用,是慢慢钝:切削力上升,棱边崩得更多,尺寸偏小,加工面从均匀变得发亮或发毛。批量里的尺寸漂移,常常不是设备问题,而是刀具寿命问题。合理做法是事先给定换刀判据——按加工件数、按关键尺寸的趋势、或按表面状态,哪一条先到就换。精度要求高的件,关键尺寸的末道精修安排在新刀或短寿命阶段完成,比事后挑件省。
粉尘这一头,配吸尘或带液排屑是基本。粉细而导电,飘到电气柜、控制件上不是好事,加工区与电气区宜做隔离,别指望事后打扫。清粉要把腔里、孔里、台阶角落都过一遍,残留的粉带到使用现场,会影响贴合、配合以及洁净要求高的工艺。清粉这步常被当收尾小事,其实它是件的一部分。
搬运同样要讲。大板、薄板直接抬中间,自重就能把它压弯,脆的时候甚至掰裂。用托架、多点支撑,按牌号与厚度选择立放或平放搭板,都是常规做法。这类损耗不出现在机床上,却一样算进交付里。
十、图纸和订单上,宜把这几项写清楚
板件按图定制,下面几项写清楚,报价、加工与验收都少来回:
- 材质牌号,以及成型方向与受力方向的关系;
- 毛坯来路与状态:是否已平过面、是否提供余量图、是否要求粗加工后放置再精加工;
- 关键尺寸与公差:外形、厚度,以及厚度是单点还是按网格考核;
- 基准的指定方式,以及平面度、平行度的标注;平面度还要注明支承方式、测点布法与自由态或装夹态;
- 孔位、孔距、孔径;腔位、腔深与腔底要求;
- 表面粗糙度要求,纹路方向是否约定;孔口、棱边允许的崩边范围;
- 清洁、包装与搬运要求;
- 检验口径:抽检还是逐件,用什么方式判合格,复检怎么安排。
其中平面度、平行度与孔距这几项,常被当成顺带的要求省掉,而它们恰恰决定这块板装上去顶不顶用。写进图纸,等于把验收口径提前对齐。还有一条边界要讲在前面:石墨在氧化性气氛下、温度持续偏高时会发生氧化损耗,表面逐步劣化、厚度变薄。这类工况下选材与结构都要另行评估,加工精度再高也补不回这一条。
十一、关于信瑞达石墨的石墨板加工
信瑞达石墨专业生产石墨板类制品已有 30 年,在板件大面铣削的平面控制、两面平行与孔腔加工的一致性上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控平面度、厚度与两面平行度等关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
板件下单前,建议先把使用方式讲清楚:是当承托面、隔热面,还是带配合面的结构件;平面度与厚度按什么口径考核;使用气氛与温度区间如何。要求高的件,先做一件试装、把量法和支承方式对齐,再放批量,比整批做完再争尺寸省事。