两端带螺纹的石墨管:两头都要拧得上,难的不是螺纹本身
信瑞达石墨·两端带螺纹石墨管·技术专栏
两端带螺纹的石墨管:两头都要拧得上,难的不是螺纹本身
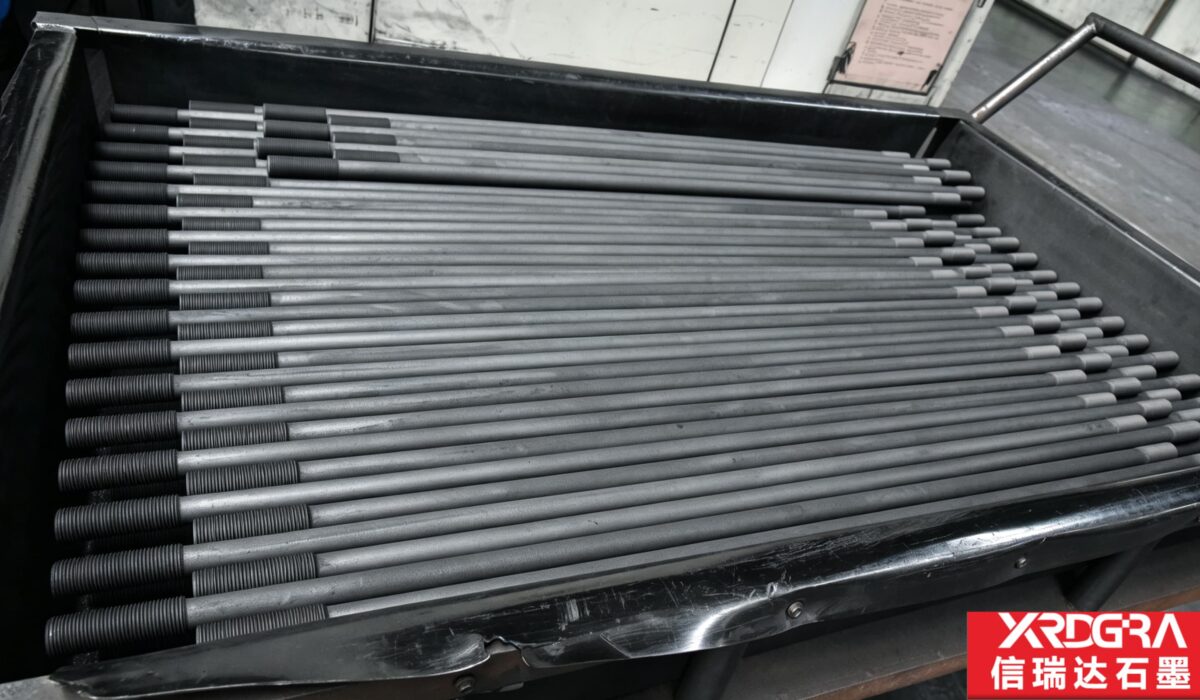
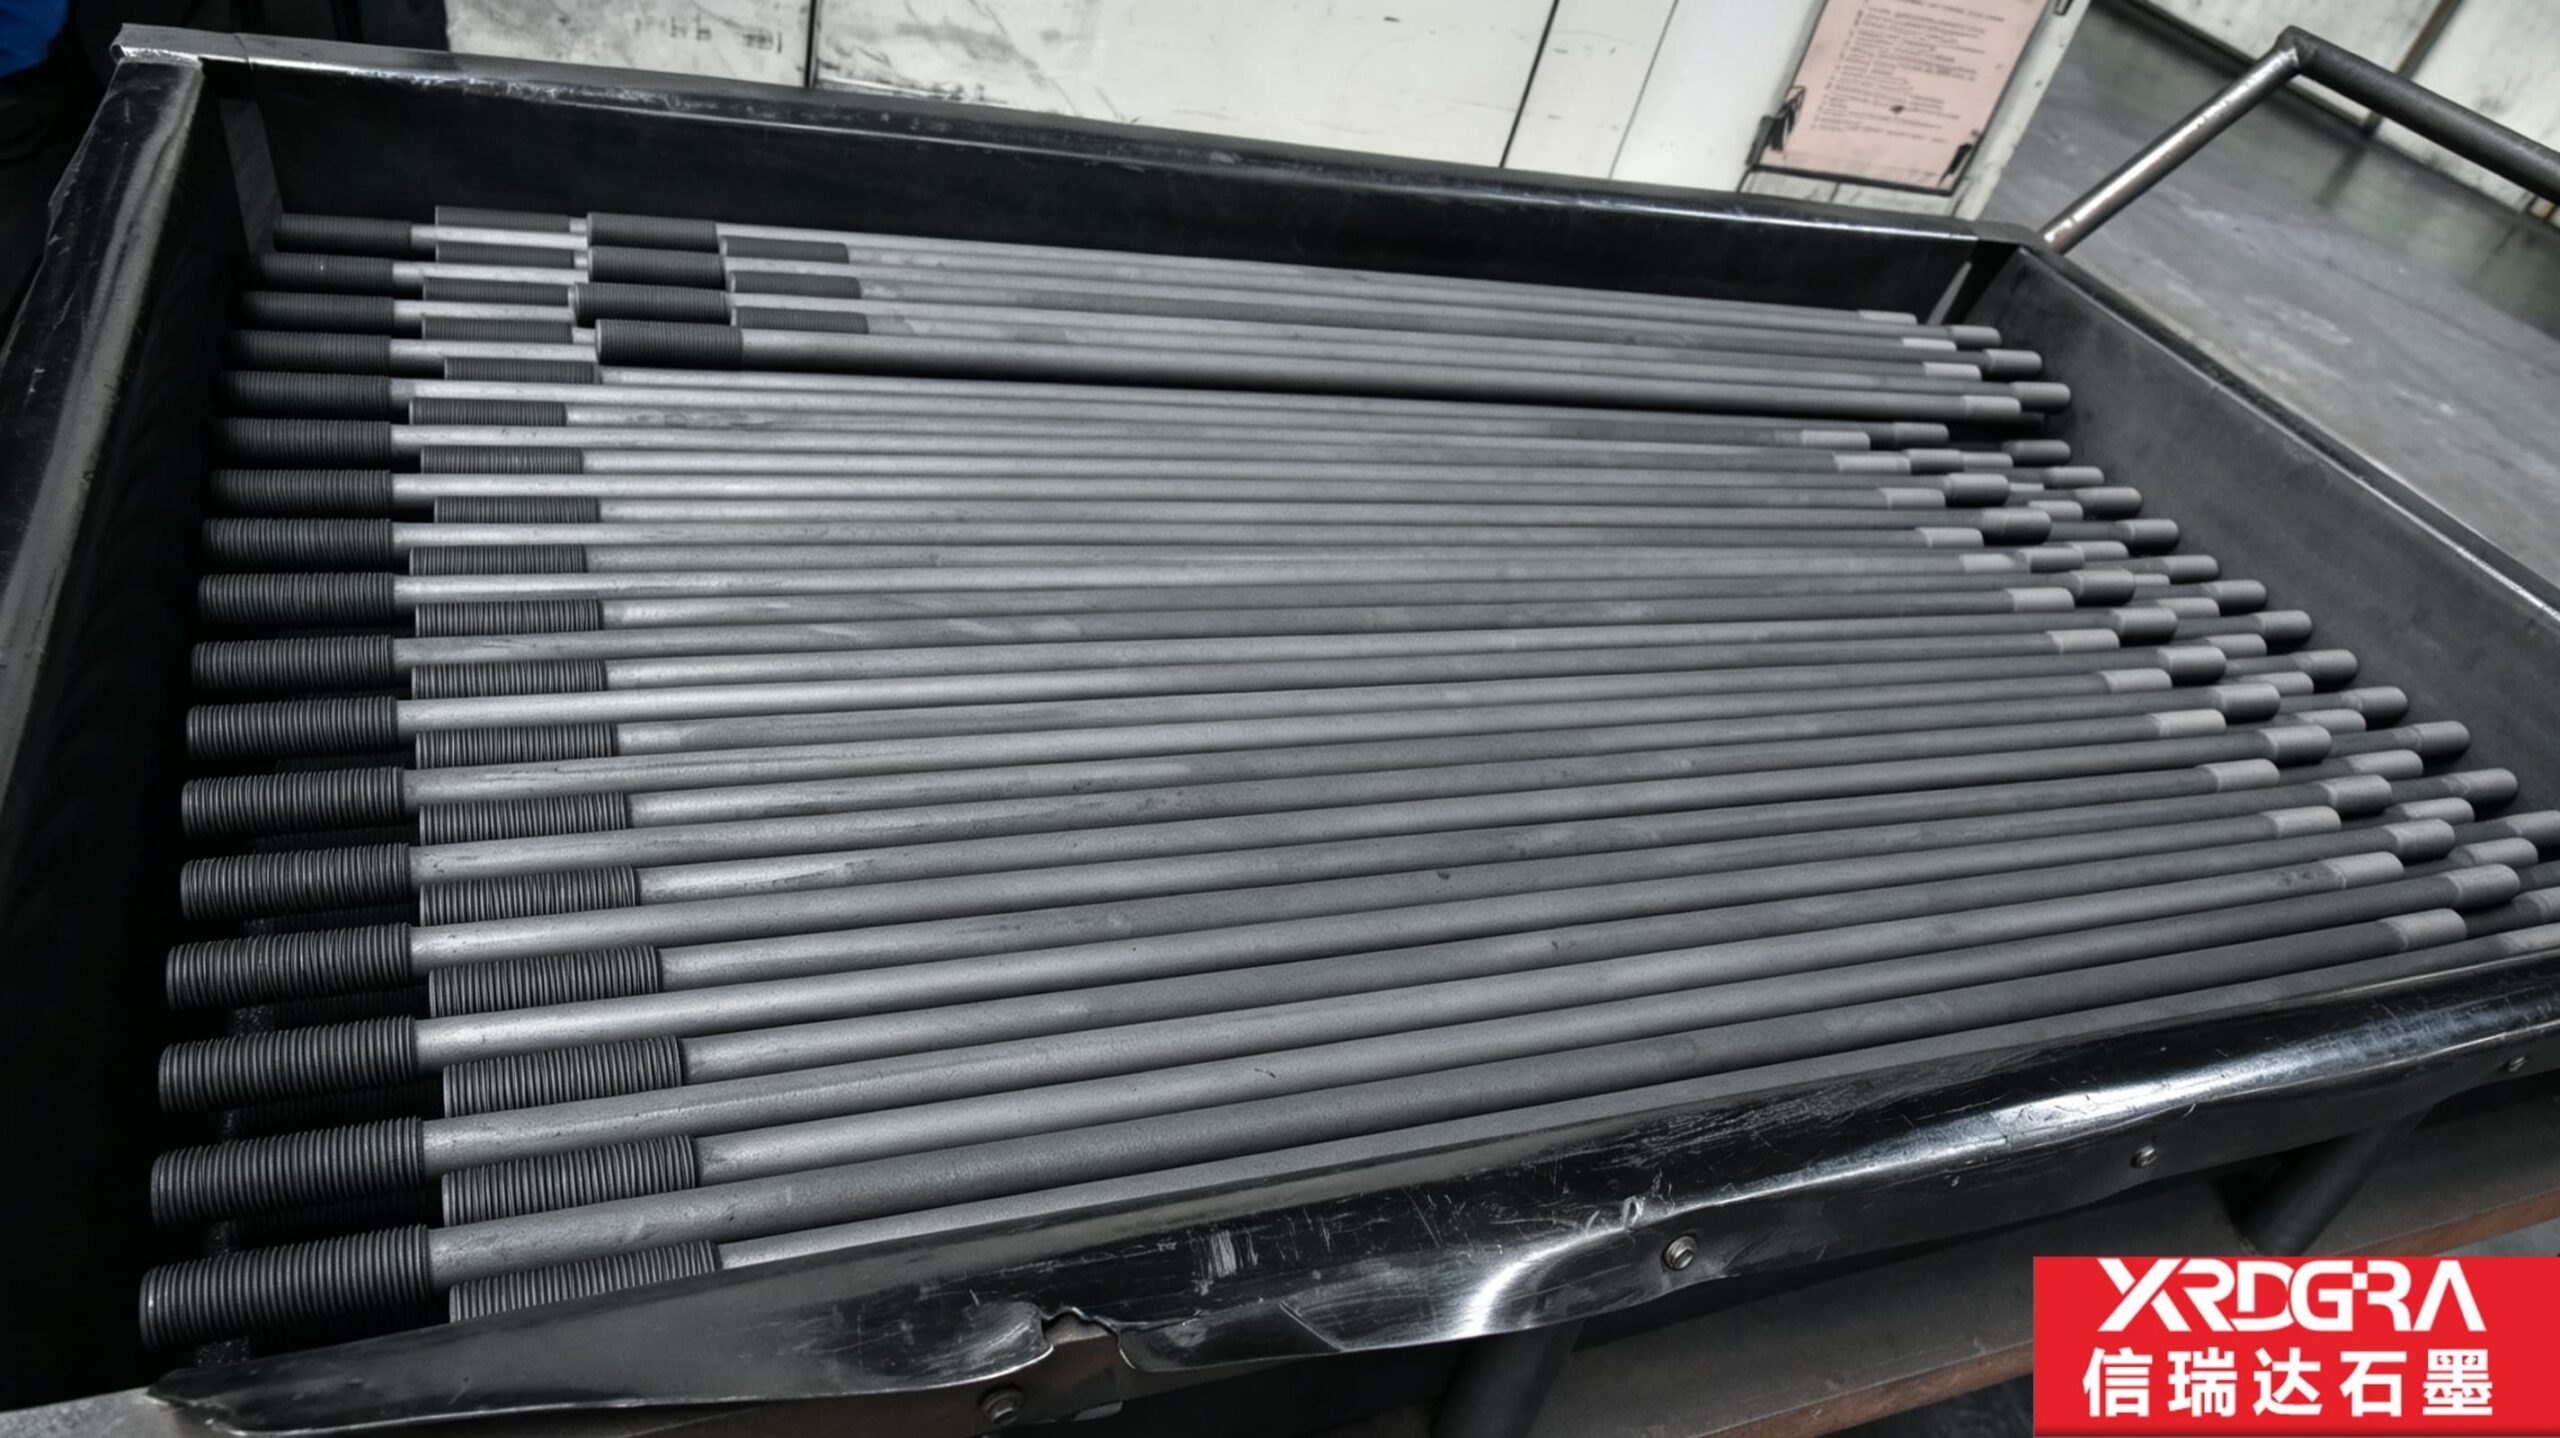
这类件是一根细长的石墨管,中段是光管,靠近两端各有一段车好螺纹的接口区,成批做出来、成批交付。它的价值在于让热场结构能接长、能拆换;它的难处却不在螺纹这道工序上,而在两端螺纹之间的那根轴线、细长件在机床上的刚性、管壁的厚薄均匀,以及成批件彼此能不能互换。这篇文章按这几层展开,也把装配与验收要盯的地方一并说清。
信瑞达石墨 · 技术专栏
一、先把它归到哪一类:可接长的管件,两端都得是接口
两端都带螺纹,意味着它两头都要与别的件咬合——接长、连接、过渡,都是它的活。
形态上它很规整:一段光管作主体,两端各有一段加工出螺纹的接口区,管体多为通孔,也有做成实心的。放在设备上,职责大体落在三档:
- 发热体的分段串接。棒状或管状石墨发热体按炉膛高度分段制作,靠两端螺纹串接成所需长度。分段做的理由很实在——整根做长,制造与转运都难,局部损坏还得整根换;分段之后,坏一段换一段,不同炉段也能配不同规格。
- 结构与支撑件的接长。支撑杆、导杆、托杆之间的接长,以及与端头件、电极过渡件之间的连接。
- 通道类管件的接长。气体分布管、保护套管一类,按需要的长度一段段接起来。
接口怎么做,常见两种安排:一种两端同为外螺纹,中间用一个带内螺纹的连接套把两段接起来;另一种是一端外螺纹、一端内螺纹,两段直接拧上。两种做法在热场里都见得到,具体用哪种,要看装配关系与使用方的要求,以图纸为准。
判断一件做得好不好,落到三句话上:接上之后直不直、接住之后吃不吃得住力、将来拆不拆得开。这三条里,只有第二条与螺纹本身的精度有关,另外两条考的是别的功夫。
二、为什么用螺纹接长,而不是焊、法兰或者插接
高温石墨件之间要接长,可选的路子并不多,逐条看下来,螺纹是少数几条走得通的路。
- 焊接走不通。石墨不像金属那样能熔焊成型,靠钎焊或胶接在高温真空环境下也难以长期维持,还可能给炉内引入不需要的杂质。
- 法兰加螺栓代价高。要多配一套紧固件,这些金属件在高温下会氧化、与石墨的热膨胀又不同步,还占炉内空间;而石墨件自身攻螺纹是成熟工序,不需要外来的紧固件。
- 插接与锥面配合不够稳。能对中,但锁不紧,在反复热循环里容易松动窜位,接长后的长度也就稳不住。
- 螺纹可加工、可拆、可调。螺纹能靠车床按图做出来,拧紧程度能调,需要时还能退出来换件;而且石墨在中低温下自带润滑性,螺纹副不容易像金属那样粘着咬死,这一点在现场装拆上很实用。
代价也要摆明白。螺纹是整根管上比较薄弱的一段:牙根是应力集中处,牙面能承受的载荷不如金属,脆性材料过拧就崩。更麻烦的是,接长必然多出一个界面——界面在这里同时是热阻和接触电阻的来源。若这根管本身参与导电发热,接头处的接触电阻偏大,就会造成接头局部温度偏高,而温度一高,这一段的氧化损耗又快于别处,于是接头位置往往成了整根先失效的地方。
一句话概括这一节:螺纹是石墨件之间少数可行的可拆连接方式,它换来了接长、换件与调整的自由,代价是每一处接头都变成管路上要重点盯住的一段。
三、本篇核心一:两处螺纹得落在同一条轴线上
螺纹本身做好,只说明”这一段拧得上”。而两端带螺纹的管件装配起来,是两处螺纹分别在两端同时与相邻件啮合——麻烦就出在”同时”两个字上。
若两处螺纹的轴线不共线(或存在角向偏差),装到整根上就会出现一头顺、一头别劲的状态:牙面接触不均,一部分牙先受力、一部分牙几乎不接触,拧到底也拧不紧。轻则装不正、看着歪,重则受力集中的那几颗牙先崩,或者接头接触不良、发热不均。更隐蔽的是,这种问题往往不会在装配的当下报出来,而是先表现为整根管发热不匀、接头位置温度偏高,运行一段时间后接头那段先坏。
所以这类件的图纸上,两处螺纹对同一基准的同轴度(或两端跳动)是关键项,通常要单独标注、单独测量,加工上也要靠一次装夹或专用工装去落实。除同轴之外,还有三项与它配套:
- 两处螺纹的有效旋合长度。旋合长度决定受力牙数与连接的抗松脱能力,太短容易滑牙,过长则拧入费劲、热态下更易卡死。
- 两处螺纹的对应关系。若采用连接套,套的两端螺纹与管端螺纹要一致,螺距、牙型与公差带都要对得上,否则”单件都合格,配起来不顺”。
- 总长与直线度。接长之后的总长是各段累加的结果,单段的总长公差要控制在合理范围内;而中段光管的直线度决定这根管整体直不直——它和同轴度是两个不同的问题,一个是局部对中,一个是整体弯不弯,两项都要管。
四、本篇核心二:细长管件在机床上的几处坎
这类件细而长,加工难度与它的外形给人的感觉并不一致。工序上常遇到的坎,集中在四处。
- 刚性差带来的让刀与振纹。细长比一上来,切削力会把工件顶弯,出现让刀——你以为切到了尺寸,实际切少了;再叠加自激振动,表面就起振纹。应对办法是上中心架或跟刀架、小切深多走刀、刀具保持锋利、支承点选在受力合理的位置上。
- 调头加工后的找正。管件长,两端螺纹通常难以一次装夹做完,多要调头。调头之后两处螺纹怎么还能同轴?做法一般是以已经加工好的外圆和端面作基准重新找正,或穿芯轴、用专用工装定位。这一步的找正质量,直接决定第三节那项同轴度——同轴度不是”车出来”的,是”找出来的”。
- 管件的专属项:壁厚均匀。有通孔的管件,深孔加工排屑不畅、刀杆细长易让刀,容易出现偏心。壁厚不均的影响是双重的:受力上薄的一侧先坏;若这根管还承担发热,截面电阻分布不均,局部电流密度偏高,那一段就更容易过热、氧化损耗更快。均匀的截面,才谈得上均匀的发热。
- 螺纹入口与端面。起扣端要倒角、修牙、去毛刺——崩下来的碎屑留在螺纹槽里,旋合时会一路研伤牙面。端面与轴线的垂直也要控制,它决定拧到底后两件的端面能不能贴严;螺纹负责连接,端面负责定位与传力,分工不要混。
还有一层成本结构值得点出:这类件材料成本占比不高,工时占比不低——找正、调头、多次装夹都是时间。所以按克重去比价,往往比不出真实差价。
五、牌号与成型方式怎么配
细长等截面件对牌号与成型方式比较敏感,选料时可以按这几条线看:
- 成型方式。挤压成型适合等截面的长件,长度方向容易做,成本相对可控,但材料带方向性——轴向与径向的强度、导电与导热表现存在差异。做发热件时,这种方向性会影响电阻与热分布,需要在设计阶段就纳入考虑;模压成型适合较短、截面较厚的件,尺寸放大后方向差异更明显;等静压成型各方向比较均匀,做细长件与大截面件更稳,代价是成本更高,规格与交期的安排也不同。
- 颗粒度。偏细的颗粒加工面更利落,牙型更完整,抗磨蚀也更好,细长件怕崩边,用这一类相对稳;代价是成本更高,抗热震方面要另作权衡。偏粗的颗粒成本低、抗热震通常更好,但表面与螺纹牙型的精细程度要打些折扣。
- 灰分与纯度。半导体、光伏一类洁净工况对灰分与杂质有要求,需按对应牌号选取;一般发热与结构场合不必一律走高纯,按工况匹配即可。
各类指标随牌号与规格变化,具体以对应牌号的技术条件为准;同一牌号在不同规格上的表现也不完全一致。
六、成批交付:一致性、直线度与端部保护
这类件多按批做、按批交,现场关心的是同批件能不能互换,而不是单件做到多精。为此有几件事要专门管住:
- 同批一致性。总长、螺纹规格、旋合手感、直线度在同一批内要稳定,现场装机才不用挑着配。做到的办法不复杂:同一批用同一套工艺与工装,按批抽检、按批标识。
- 直线度与防挠曲。长件在周转和存放时宜平放、多点支撑、彼此分隔,避免悬空、叠压和长期单点受力。石墨件不像金属那样能靠塑性回弹,长时间的外力会留下损伤。
- 端部保护。两端的螺纹段是凸出且容易碰伤的位置,须单独护住。撞伤不是外观问题——牙面受损之后,拧起来发涩,还会反过来研伤配对件的牙面。
- 防潮与清粉。石墨会吸湿,长期存放后按现场规程做干燥与预热,湿态下的装配手感与使用表现都会变;孔内与螺纹槽内的残屑要清干净,它既是炉内污染源,也会在装配时被碾成压痕。
七、装用与边界:装配顺序、力矩与气氛
同一批件装到炉子上,效果差别常出在这一段,几处值得留意:
- 先对正,再上工具。手拧入扣、确认顺滑,再用工具拧紧。歪着往里拧,等于让牙去啃牙,崩边往往就从这一下开始。
- 力矩要控制。脆性材料的螺纹不能照金属件的劲头拧,过拧可能崩牙,也可能把管壁撑裂,薄壁件尤其要留神;紧固到位即可。
- 端面贴严。靠端面定位比靠螺纹定位稳,因此拧到位的前提是端面能贴实。端面之间有硬颗粒、毛刺或残料,都会让整根管偏。
- 热态不要硬拆。运行之后配对件的膨胀与石墨不同步,螺纹可能正处于被夹住的状态,按规程降温后再拆,比在热态下硬拧安全得多。
- 接长后复核整根。分段接长会有累计误差,装炉前按整根复核一下总长与直线,比装上去之后再发现对不上要省事。
- 备件按批走。更换接长段属于正常维护动作,建议按批备件,避免混批造成的配合手感不一。
- 气氛是硬边界。氧化性气氛中持续高温,石墨会氧化损耗,螺纹面逐步劣化、尺寸变小,配合精度跟着下降,碎屑还会污染炉膛;接头处温度偏高时,这里的损耗又快于其他位置。这类件比较稳的使用前提是真空、惰性气氛或还原性气氛,或对管件有可靠的隔离保护。
| 炉型 / 场合 | 在这里承担什么 |
|---|---|
| 真空高温炉 | 棒状或管状发热体分段串接,按炉膛高度接成所需长度 |
| 真空烧结炉、钎焊炉 | 发热体与电极之间的过渡连接、发热体接长的连接段 |
| 半导体与光伏高温工装 | 热场件之间的接长与固定,兼顾炉内洁净要求 |
| 气体导流与保护套管 | 分布管、保护管的接长与固定,按气流与温度条件选取规格 |
| 化工与冶金高温设备 | 耐温耐蚀场合的接长管件,按介质与气氛选取牌号 |
凡是需要在高温、真空或惰性气氛下把石墨结构接长、又看重拆换灵活性的地方,这类件都比较常见。具体到某台炉子用多大直径、什么螺距、接几段,要结合炉型结构与连接要求确认。
八、加工与验收要盯的几处
这类件的检查项不算多,但每一项都直指装上去之后的实际表现,验收时宜逐项过:
- 外径、内孔径与总长——按图验收,公差口径按图纸公差带执行;
- 两处螺纹的规格、牙型与旋合手感——以通止规逐件过,起扣端崩边掉角属判废项;
- 两处螺纹之间的同轴(或按图纸要求的跳动)——决定整根能不能同时拧上,属核心项;
- 中段管体的直线度——决定整根直不直,细长件的主要几何项;
- 壁厚均匀(偏心量)——管件专属项,影响受力与发热的均匀性;
- 端面与轴线的垂直、端面平面度——决定拧到底后能不能贴严;
- 内孔与螺纹槽的清粉——残屑既污染炉内,也会在装配时研伤牙面;
- 标识与包装——按批标识、端部加护、分件隔垫,长件平放防挠曲。
顺带一句建议:图纸上把两处螺纹的规格与公差带、同轴度的基准、有效旋合长度、总长与直线度要求、壁厚偏心口径、材质牌号以及批量检验方式写清楚,来来回回能少很多。只写一个螺纹代号、不注明基准与检验口径的做法,现场造成的返工并不少见。
九、关于信瑞达石墨的两端带螺纹石墨管
信瑞达石墨专业生产两端带螺纹的石墨管类制品已有 30 年,在细长石墨管件的车削、螺纹加工与按图定制上积累了较多工艺经验。我们按照客户提供的图纸加工,严控总长与壁厚、两处螺纹的规格与同轴度以及配合面尺寸公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。对这类件,我们通常建议先把接长方式(是否配连接套)、螺纹规格与旋合长度、有无导电发热要求以及使用气氛确认清楚,再据此匹配石墨牌号、成型方式与批量检验口径,让成批件在现场能互换、装拆不必挑配。
写在最后
两端带螺纹的石墨管,价值在于让热场结构能接长、能拆换;它的难点却不在螺纹这道工序上,而在三处:两处螺纹之间的那根轴线要靠工装与找正控制住,细长件的刚度不足要靠支承与走刀方式去弥补,管壁的厚薄均匀直接关系受力与发热是否均匀。成批供货时,同批一致性又比单件精度更值得盯。实际采购时,把接长方式、螺纹规格与同轴基准先定清楚,再谈加工与检验口径,是较稳妥的路径。具体工况仍建议结合实际参数确认。