迷你石墨异形件:个头只有指甲盖大,加工为什么反而更难?
信瑞达石墨·迷你石墨异形件·技术专栏
迷你石墨异形件:个头只有指甲盖大,加工为什么反而更难?
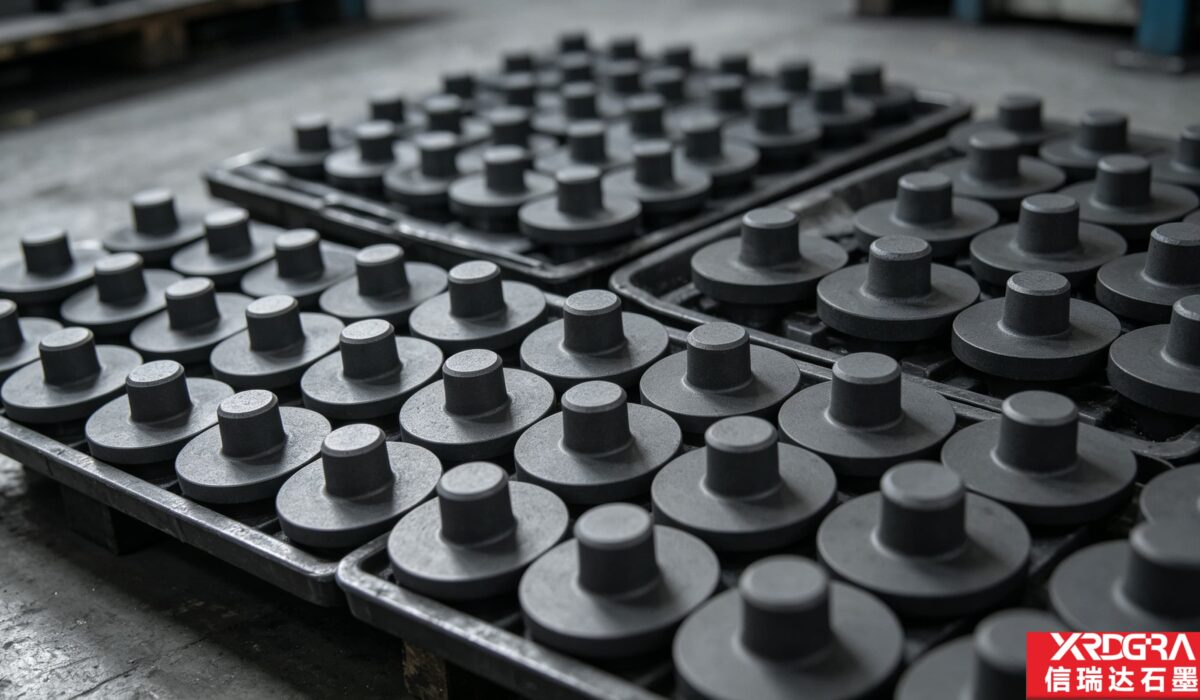
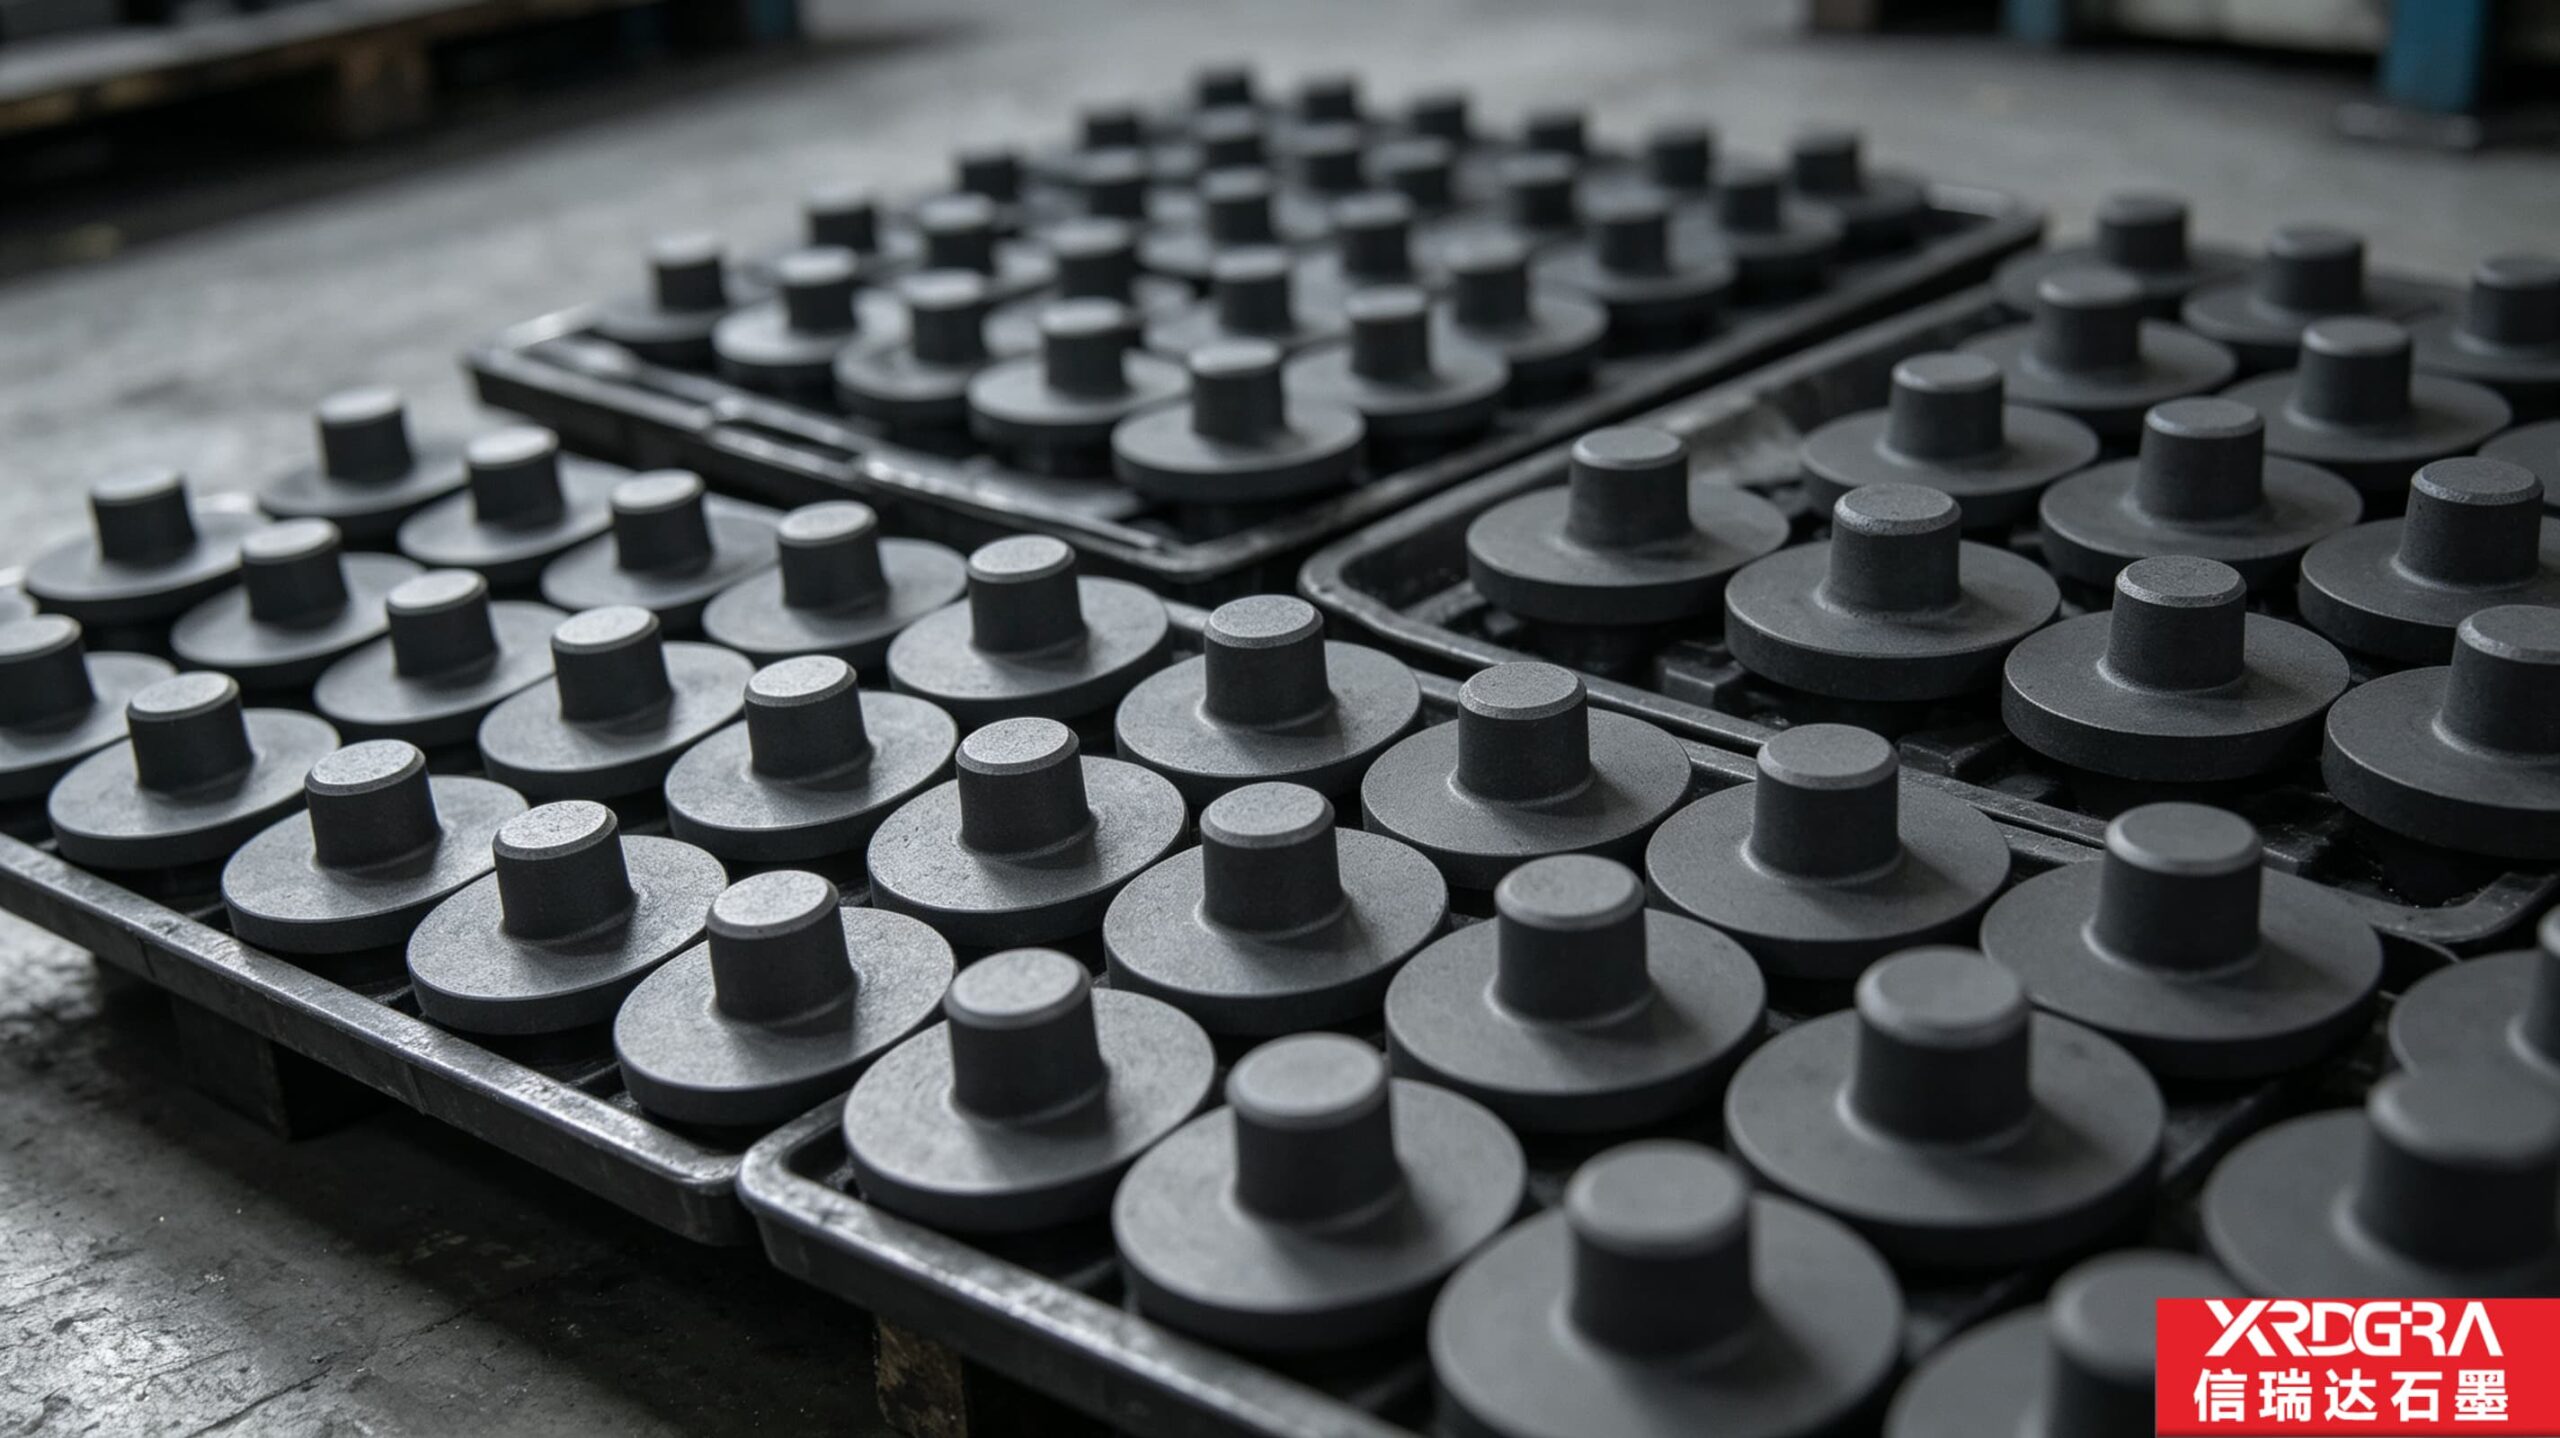
迷你石墨异形件是按客户图纸定制的非标小件,单件用料少、批量却不小。这篇讲清它与常规石墨件的差别、小件难在”夹得住、找得正、量得准、做得齐”这四道关口上,以及牌号怎么配、验收要卡哪几处、适用边界在哪里。
信瑞达石墨 · 技术专栏
先把结论摆前面:小石墨件难做,难的地方不在切削量,而在装夹、找正、检验与批量一致性这几处——它们摊到每一件上的工时,往往比材料本身值钱得多。下面逐层拆开讲。
一、迷你石墨异形件是什么,和常规石墨件差在哪
迷你石墨异形件,指的是外形尺寸较小、形状不规则、需要按客户图纸单独定制的石墨零件。它跟常规石墨件的差别不只是”小一号”,在采购与加工上有三个特征值得先拎出来。
- 非标:没有统一型号和标准规格,外形通常是为了配合设备上的某一个具体位置、或某一道具体工序而定的。
- 小:单件用料少,切削掉的余量也少;但单件上要走的工序、要卡的尺寸项目并不比大件少,有些还更琐碎。
- 成批:一般按批交付使用,一批几十件到上百件属常见;客户关心的是”这一批每一件都一样”,而不只是其中一件做得漂亮。
这三点叠在一起,就决定了这类件的加工逻辑与常规石墨件不同:它的成本重心落在工装、找正、清角与检验上,而不是落在材料上。
二、件越小反而越难做:四道关口
不少人的直觉是——件小、用料少、切削量小,做起来该更省事。实际在机加工一线,情况常常相反。小件的难点是四道关口,一道比一道费工夫。
- 关口一:装夹。小件上能让夹具咬住的实体不多,薄处更怕受力。夹持力大一点,薄壁位置可能在夹紧阶段就开裂或崩边;小一点又夹不牢,一上刀就挪位。夹持点还得避开配合面与外观面,可用余地比大件窄得多。
- 关口二:找正。小件上可以打表、可以靠台的位置小,单件找正在总工时里占的比例明显上升。批量件若一件一件找正,效率与一致性都不易兼顾,通常要为它做专用工装或成组夹具,先把定位固定下来,再谈切削。
- 关口三:刀具与切削。小件上的窄槽、细小台阶与小孔,要用小直径刀具去清。小径刀具本身刚性弱,悬伸一长就容易让刀、发振;石墨虽然切削性较好,在小径刀上仍要控制切深与进给,多走几刀比一刀压重更稳妥。
- 关口四:一致性与检验。同一个公差值,放在大件上是一般要求,放在小件上所占的尺寸比例更大,等效于更严。而小件的尺寸与形位公差往往要借助放大或投影手段去看,量具本身有测量力,薄处被测头一压读数就会偏——检验工时因此不低。更麻烦的是批量:每件的厚度、凸台高度、孔位与圆度都要彼此接近,崩边掉角在批量里又是高发项。
一句话概括:小石墨件的成本大头不在材料,而在装夹、找正、清角与逐件检验这些摊到每件上的工时。询价时若只比材料克重,比出来的往往不是真实差价。
三、形态很杂,但干的活大致归为几类
迷你石墨异形件的外形五花八门,有片状、盘状、环状、柱状的,也有带台阶、带凸台、带小孔小槽的。形状只是外表,它在设备里真正承担的活计,大致能归到下面几类:
- 定位与限位:垫在某个位置上,把相关两件的相对位置固定住,或限制某件在某个方向上的活动范围。
- 间隙与垫厚控制:靠自身的厚度,控制装配后的缝隙大小与压紧程度。
- 导流与通气:带小孔或小槽的小件,在气流、液流的路径上起分配、节流或排气的作用。
- 局部承压与隔离:放在两件之间,把集中的压力摊开,或把两种材料隔开,避免直接接触产生粘连与磨损。
- 接触与导电:部分小件承担接触与导电的角色,对接触面的平面度与表面状态比较敏感。
- 小型模芯与镶件:有些小件本身就是小型成型工具的组成部分,或作为可更换的镶件使用。
同一件小东西,外形看着简单,作用点却可能在尺寸上,也可能在位置上,还可能只在”让介质过得去”这一条上。至于某一件具体承担哪一项功能、按哪个尺寸验收,仍要以图纸与使用方要求为准——小尺寸的异形件常有多种用途,不宜凭外形自行推断。
四、牌号怎么配:小件在用料上反而更挑
用料少不代表可以随便用料。小件截面细、边棱多,对石墨的颗粒度、均匀性与纯度比大件更敏感一些,常见的几条取舍是:
- 颗粒越细,边缘越不容易崩:细颗粒料的骨料尺寸小,切削时崩边的倾向相对低,加工面也更容易做光,对细小特征的成型有利。
- 各向同性料在细截面上更稳:等静压成型的料在方向之间的性能差异较小,做成细小截面时,各方向的强度与加工表现比较接近,不容易出现某一方向特别脆的情况。
- 灰分越低,越适合怕污染的场景:半导体、光伏、真空镀膜与分析类场合,对小件可能带入的杂质比较敏感,这类场景通常配高纯料;若用在对洁净度不敏感的普通间隔、垫厚场合,普通料即可胜任。
- 代价要认:细颗粒、高纯、各向同性的料,采购成本与加工难度都高于普通料。小件用料虽少,牌号上的钱省不下来多少;反过来说,把高牌号用在不敏感的场景,也是白花的钱。
所以小件选料的原则是”按场景配牌号“:先看这件东西接触什么介质、怕不怕污染、要不要紧公差,再决定用哪一档料,而不是一律往高配走。
五、加工与验收,要卡住这八处
这类件的加工方案,通常从”怎么夹”开始就已经定了大半。从下单到验收,值得逐项对齐的有这几处:
- 图纸口径先对齐:哪些是关键尺寸、形位公差以哪个基准为准、未注公差按什么标准执行,下单前先讲清楚,避免交付时才发现理解有差。
- 装夹与工装方案:定位方式、夹持点位置、是否需要软爪或专用工装,尽量安排一次装夹完成多个面的加工,少一次装夹就少一次找正误差。
- 细小特征的清角与过渡:小孔、窄槽、台阶转角处,尖角是崩边与应力集中的高发处,一般以圆角或斜坡过渡。
- 去毛刺与倒钝:边棱处去毛刺,既护住小件自身,也避免在装配时划伤配合面。
- 清粉:窄槽与转角里的石墨粉尘不易清净,残留会带进真空、洁净或流体场景,需要专门做清理并确认。
- 逐件检验与一致性口径:按批抽检还是逐件检验、检验哪几项、用哪类量具,交付前约定清楚,尤其是批量件的一致性问题。
- 标识与追溯:批量小件外观相近、难以区分,必要时按批或按规格做标识,便于使用中定位到某一批。
- 包装与运输:小件怕磕也怕丢,宜分格、分层或独立包装。运输中的相互碰撞,是一些隐蔽崩边的来源。
六、主要应用与适用边界
迷你石墨异形件多出现在”位置受限、形状非标、需要成批使用”的场合,常见的场景包括:
- 高温炉、真空炉内的小型定位件、间隔件与垫块;
- 半导体与光伏设备上的小尺寸石墨配件;
- 真空镀膜、离子束加工等场合的小件与挡件;
- 玻璃成型与贵金属加工用的小型模芯、镶件;
- 实验与分析场合的小型石墨器皿配件;
- 各类非标设备里按图定制的小型石墨功能件。
需要说明,这是”多见于”的场景归纳,并不表示这些行业里的同类位置都用石墨件;具体到某一道工序是否适用,还要结合气氛、温度区间与洁净度要求判断。
判断标准:迷你石墨异形件的核心价值在“按图做准、批量做齐”,它适配的是小尺寸、非标、成批使用、且对洁净或耐温有要求的场合;如果是大尺寸的承力结构件,或对成本极度敏感、对精度要求宽松的普通垫件,按异形小件的思路来做并不划算。
几条边界也一并说清:一是氧化性气氛——石墨在含氧气氛下随温度升高会逐渐氧化损耗,这类小件多用在不含氧或含氧较少的气氛、真空环境,或短时敞口的可控工况中;二是消耗件属性——反复热循环下会缓慢氧化与磨损,用到一定程度即需更换,属正常消耗;三是强度与脆性——小件截面薄,抗弯与抗冲击的能力有限,宜按定位、间隔、导流、隔离这类角色使用,不宜充当主承力结构;四是吸湿与预热——石墨有一定吸湿性,受潮后骤热容易开裂,宜干燥存放,并按规范预热后再入炉使用。
七、关于信瑞达石墨的迷你石墨异形件加工
信瑞达石墨专业生产石墨制品已有 30 年,积累了丰富的加工经验。我们按照客户要求的图纸精准提供、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。对迷你石墨异形件这类小尺寸、非标、成批使用的按图定制件,我们通常建议先把四件事讲清:这件东西装在什么位置、承担什么作用;接触的介质与气氛、使用温度区间;哪些是关键尺寸与配合面、形位公差按哪个基准;以及批量大小与交付节奏。这几项定下来,才好据此匹配石墨牌号,并把装夹方案、清角要求、检验口径与包装方式一并落实。厂区位于河南平顶山宝丰,有完整的机加工产线,支持来图、来样与小批试样;小批试样既能先验证尺寸与装配,也能核对批量一致性,再谈放量,对小件来说是性价比较高的走法。
写在最后
迷你石墨异形件这类产品,判断它好不好,不看单件做得多精致,而看”图纸理解得准不准、一批里件件齐不齐、边角有没有隐性崩口”。选型或询价时,把图纸口径、关键尺寸、检验方式和批量先说明白,再谈牌号与价格,后面的返工与扯皮会少很多。如果您的设备上有这类小尺寸、非标、成批使用的石墨件需求,可结合实际装配位置、气氛条件与精度要求,进一步评估是否适用以及匹配哪类石墨牌号。