石墨螺纹环:螺纹拧到底,端面为什么还留着一道缝?
信瑞达石墨·石墨螺纹环·技术专栏
石墨螺纹环:螺纹拧到底,端面为什么还留着一道缝?
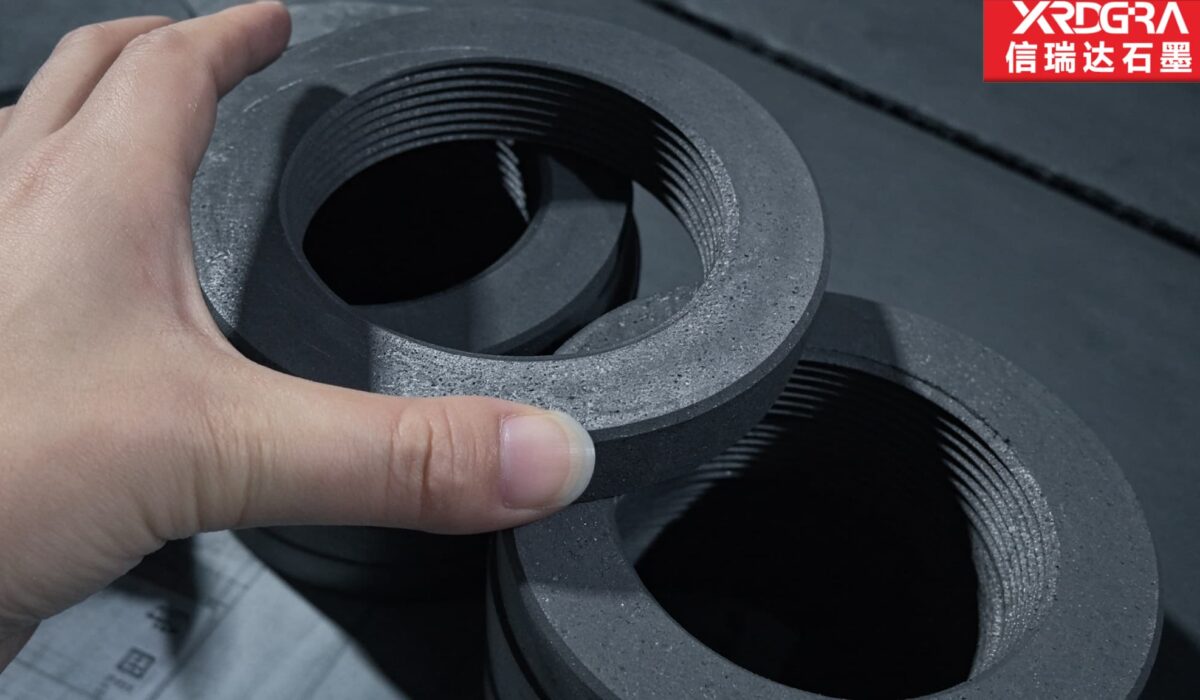
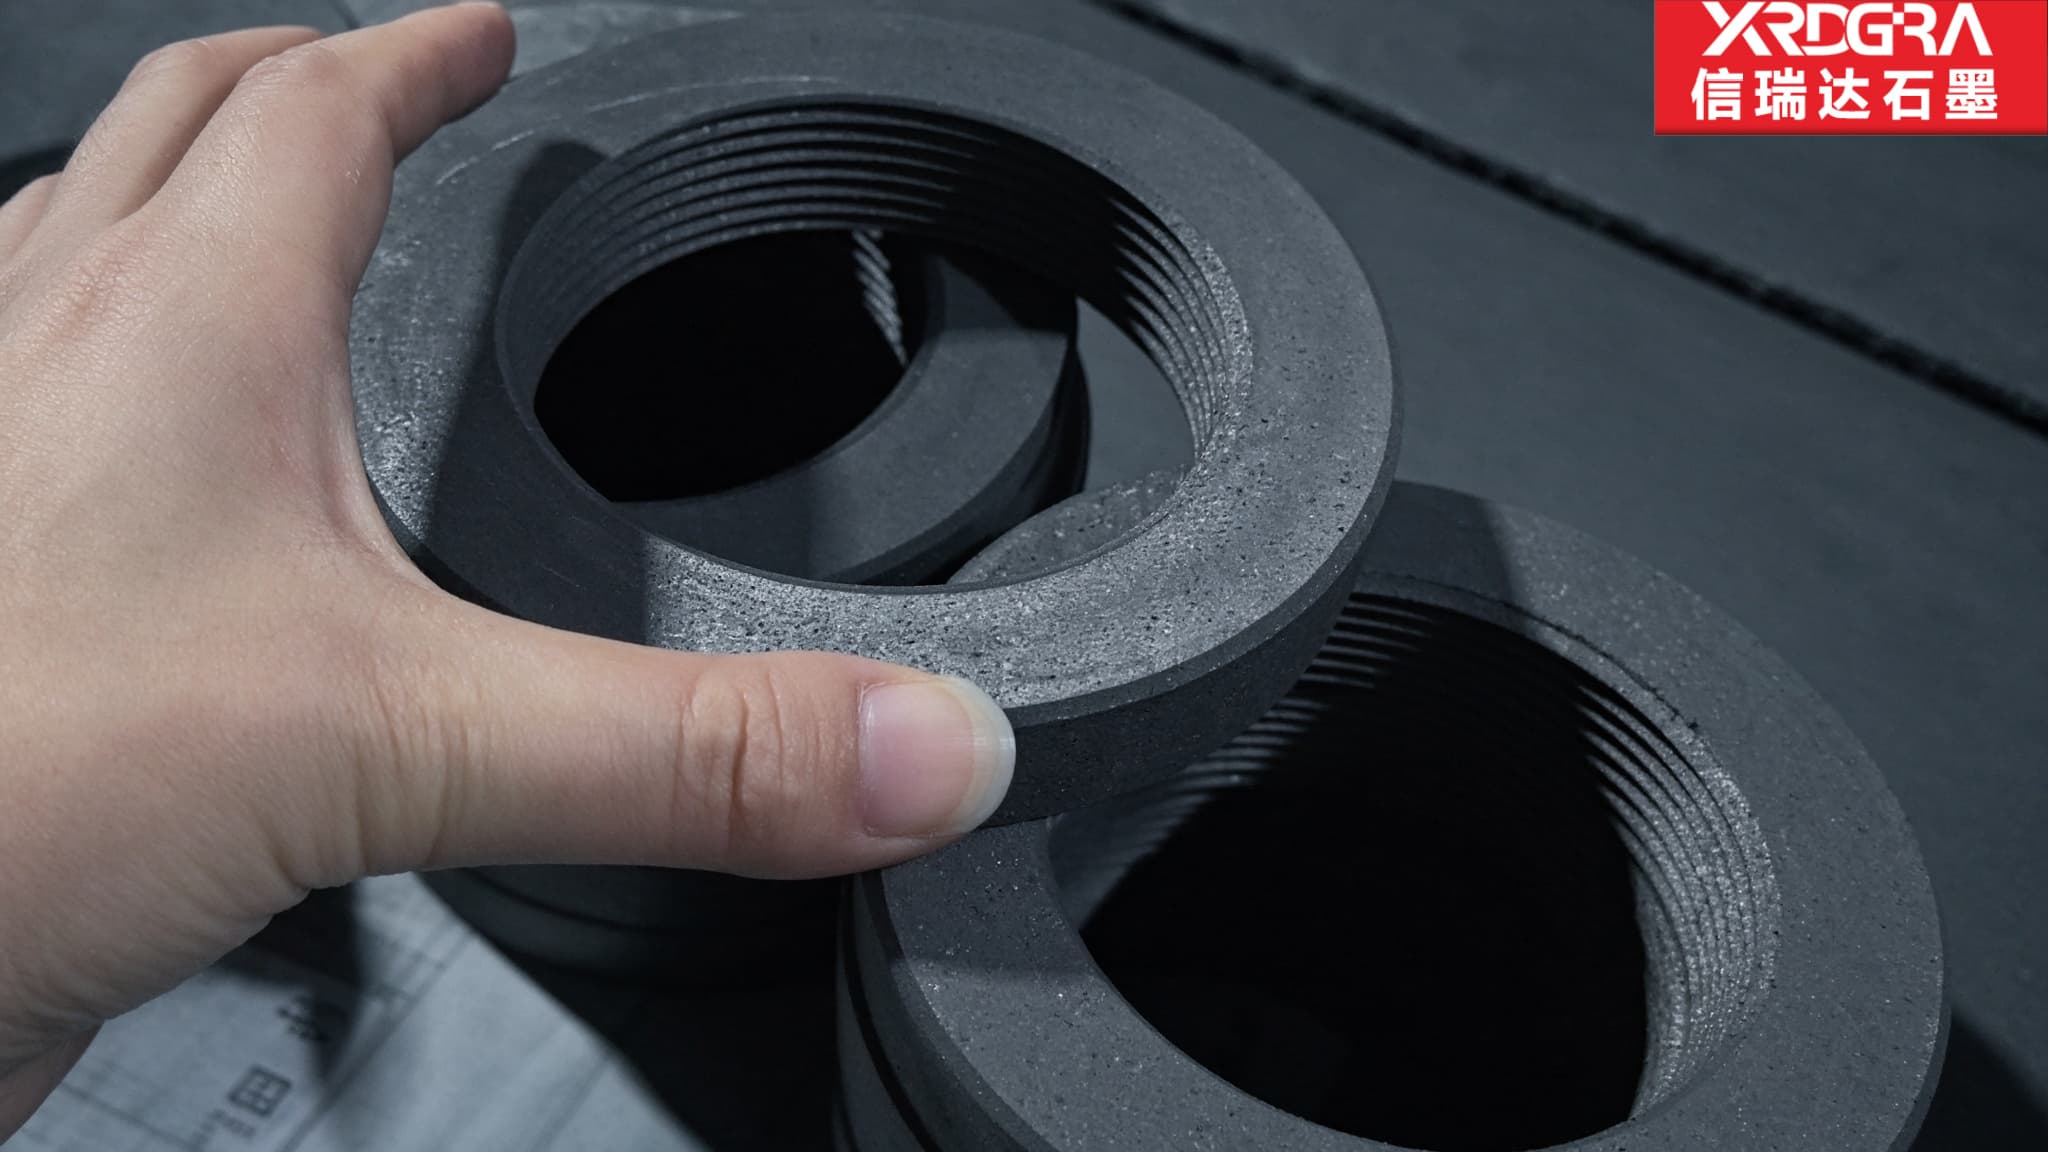
石墨螺纹环是厚壁短筒,中心孔内壁车出内螺纹,两端是环平面。它身上有两个要负责的面:一圈螺纹管把两件接住,两个端面管把力摊匀、把位置定住。这两个面各走各的精度,装配时却要同时到位。这篇文章就讲那道“拧到底还留着”的缝是怎么来的,以及怎么在图纸阶段把它管住。
信瑞达石墨 · 技术专栏
一、先把两个工作面分开看
外形上它只是个环,功能上却有两个彼此独立的工作面,公差各算各的。
螺纹在中心孔内壁,负责连接、锁紧与轴向定位,是可拆的那一处;两端面是环平面,负责承压、贴合与限位。外圆多数时候只作夹持或让位,是否参与配合,要看具体装配关系。把这两处混成一句“按图加工”,后面很多争议都从这里起。
| 工作面 | 它管什么 | 主要盯哪几项 | 出问题怎么显形 |
|---|---|---|---|
| 内螺纹 | 连接、锁紧、可拆 | 中径与牙型、旋合长度、与外圆同轴 | 拧不进、退不出、热态咬住、牙口崩 |
| 两端面 | 承压、贴合、限位 | 平面度、与孔轴线垂直、两端面平行 | 拧到底还有缝、受力偏在一侧、密封或隔热失效 |
| 外圆 | 夹持或让位,少数参与配合 | 圆度、与内孔同轴、夹持位留量 | 装夹压痕、旋合后环壁受力不匀 |
这张表里,端面那一行的三项常被写得含糊。螺纹规格好写,端面与轴线的关系却容易漏,而它们恰恰决定这件环装上去是不是“坐得实”。
二、拧到底不等于贴严
现场有一种常见的困惑:螺纹明明拧到底了,端面却还留着一道缝,用塞尺一探,四周的间隙还不一样。有人以为是没拧紧,再加一把力——结果要么是牙口崩了,要么是把环压出裂纹。问题不在力气上。
原因是两处工作面各有一串尺寸。螺纹这一串,由中径、牙型、旋合长度和配对件一起决定“拧到哪儿算到底”;端面这一串,由平面度、与孔轴线的垂直度、两端面平行度决定“端面能不能贴平”。两串尺寸在同一根轴线上相遇,很难同时卡在正好到位的那一点上。
- 螺纹先到底、端面留缝:旋合长度或中径偏了,螺纹吃到头时端面还没贴实。这时候力只落在牙上,承压面积不足,振动与热循环之后更容易松;
- 端面先贴上、螺纹没吃满:端面高度偏了,端面顶住了,牙还没旋到位。看着贴合,实际连接强度不够;
- 一圈里缝不均匀:端面与孔轴线不垂直,一边先贴上、另一边悬着。受力集中在贴上的那半圈,压紧时还容易把薄处压崩。
所以这道缝不是拧紧能补的几何问题。往大了拧,只是把一处偏差换成另一处损伤。要管住它,得在图纸上把两串尺寸分别写清,再约定一个共同的基准。
一句话点透:螺纹负责“接住”,端面负责“坐实”,这是两件事。只验螺纹通止、不验端面贴合,等于验了一半就把件发走了。
三、内螺纹这一圈,误差怎么传到端面上
内螺纹比外螺纹难做,原因不在尺寸大小,而在切削区看不见、排屑不畅、刀杆细而悬伸长。这些困难带来的偏差,会顺着轴线一路传到端面。
- 中径偏,到底的位置就偏:中径是决定旋合位置的关键量。它一飘,螺纹“到底”的轴向位置跟着变,端面是贴实还是留缝,随之改变。牙底不饱满、牙型偏这些缺陷,通止规一过才暴露;
- 不在一次装夹里做,垂直就丢了:内孔与端面若分两次装夹,第二次的找正误差就叠进端面对轴线的垂直里。稳妥的做法是把内孔、螺纹和一端面放在同一次装夹里完成,翻面加工另一端面时先打表;
- 让刀与崩牙,改的是接触面:细刀杆切削容易让刀,牙型走样;起扣端与牙尖是崩边高发处。崩下来的碎屑留在槽里,旋合时会一路研伤牙面,把原本合适的配合磨松;
- 测量力要控:石墨偏脆,量具压力过大,读数会偏,还可能把牙面压坏。通止规逐件过,但手法要轻、要一致。
还有一层成本结构值得点明:这类环的材料成本占比不高,工时与刀具消耗占比不低。内孔掏出来的芯料多以粉的形式去掉,按克重比价,往往比不出真实差价。
四、厚壁留着做什么,代价又在哪
这类环看着厚实,不是为了多用料。壁厚在这里换几样实在东西:旋合长度留得够,多几扣分担受力;径向撑开变小,中径不至于一拧就跑;端面那一圈环带有足够承压面积,力摊得开;牙面磨浅之后,还留着一段磨损余量。
代价也摆明。壁厚上去,坯料按外廓取料,芯部掏走的多是粉;加工工时与刀具消耗跟着涨;热容变大,升降温时环自身的热惯性也跟着上来。这些不是工艺选择的问题,是这类件本身的取舍,具体壁厚要按配对件和使用工况定。
五、图纸上把两串尺寸分别写清
把前面两节落到纸面,建议按下表逐项写明。螺纹与端面分开列,共同的基准单独交代。
| 部位 | 建议写明 |
|---|---|
| 内螺纹 | 规格与公差带、旋合长度、牙型与崩牙判定、通止规还是配对件实配 |
| 端面 | 平面度、与孔轴线的垂直度、两端面平行度,以及自由态还是装配态验收 |
| 共同基准 | 以内孔轴线还是外圆为基准;内孔、螺纹、端面是否要求一次装夹完成 |
| 外圆 | 是否参与配合;夹持位留在哪一段、是否允许有装夹痕迹 |
| 装配 | 配对件材质、起扣对正方式、力矩口径、热态间隙怎么留 |
| 交付 | 按批互换的口径、清粉要求、防磕牙的包装方式 |
单独写一行螺纹代号,把其余项都交给“常规做法”,在这类件上往往不够。端面垂直与共同基准这两项尤其容易空着,现场返工也多半出在这两处。
六、验收:分开验,再合起来验
- 螺纹分开验:按图以通止规逐件过,牙型完整、起扣端倒角修牙、牙尖无崩缺,测量力保持一致;
- 端面分开验:平面度与垂直度按约定基准量,两端面平行度单独核;量自由态还是装配态,要在图纸上说定,这两个状态的读数本来就不是一回事;
- 合起来验:用配对件实拧一遍,看拧到底时端面留多大缝、缝是否均匀。塞尺或着色法都行,口径按双方约定;
- 按批互换:同批件彼此能换着用,现场才不用挑件配对;批次之间混用,先确认配合手感是否一致。
合起来验这一步看着麻烦,却能提前拦下前面说的那道缝。只验单件尺寸,这一项始终没人替你验。
七、装拆、边界与适用前提
- 力矩按石墨定:脆材料的螺纹不照金属件的劲头拧,紧固到位即可;
- 热态别硬拆:高温运行后,配对件与石墨的膨胀不同步,螺纹可能处于被夹住的状态,按规程降温后再拆更稳妥;
- 按易损件备件:螺纹是消耗面,按更换周期备货,避免单件混批造成配合手感不一;
- 存放与预热:石墨有孔隙会吸湿,长期存放后按现场规程干燥、预热;
- 气氛是硬边界:真空、惰性或还原性气氛里适用性好;氧化性气氛中持续高温会氧化损耗,牙尖、棱边这类比表面积大的位置先受影响,氧化后牙面磨损明显加快。
密度、强度、热导率、耐温上限等物理指标随牌号与规格变化,以对应牌号技术条件为准。螺纹规格、旋合长度与配合口径,均以双方确认的图纸或使用方要求为准。
八、关于信瑞达石墨的石墨螺纹环
信瑞达石墨专业生产石墨螺纹环已有 30 年,在螺纹加工、厚壁环件与端面精度控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控螺纹中径与牙型、端面与孔轴线垂直度及两端面平行度等关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
询价时,把配对件材质、螺纹规格与旋合长度、端面是否参与贴合与限位、使用气氛与温度、以及大致批量讲清,我们据此给出牌号、壁厚与加工口径。装配关系还没定死的,先做一两件试样实拧试用,确认端面贴合与螺纹手感之后再放量,试错成本相对可控。
写在最后
石墨螺纹环上,螺纹管接住,端面管坐实,这是两件事,却要在一次装配里同时到位。只把螺纹车合格,未必换来端面贴严;而那道拧到底还留着的缝,靠加大力矩补不上。把两串尺寸分开写清、定好共同基准,再用配对件实拧验一遍,是比较稳的做法。具体工况与验收口径,仍建议结合实际参数与图纸确认。