烧结石墨模具:顶面一片排列整齐的孔,在烧结工序里到底干什么用?
信瑞达石墨·烧结石墨模具·技术专栏
烧结石墨模具:顶面一片排列整齐的孔,在烧结工序里到底干什么用?
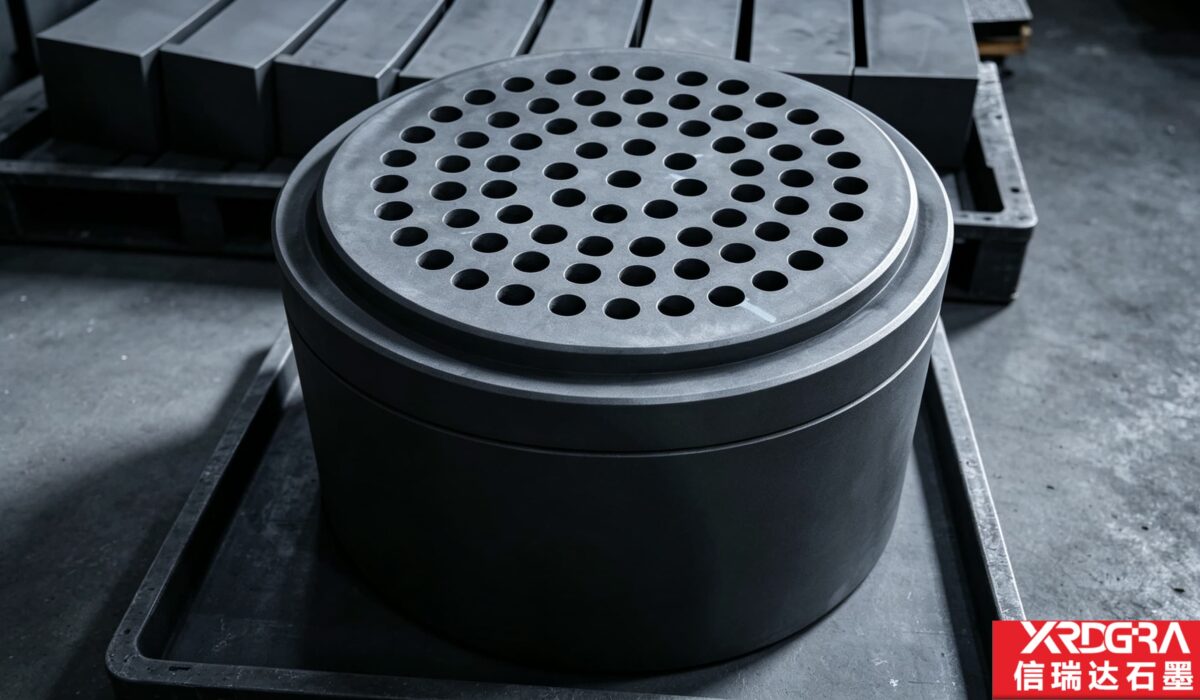
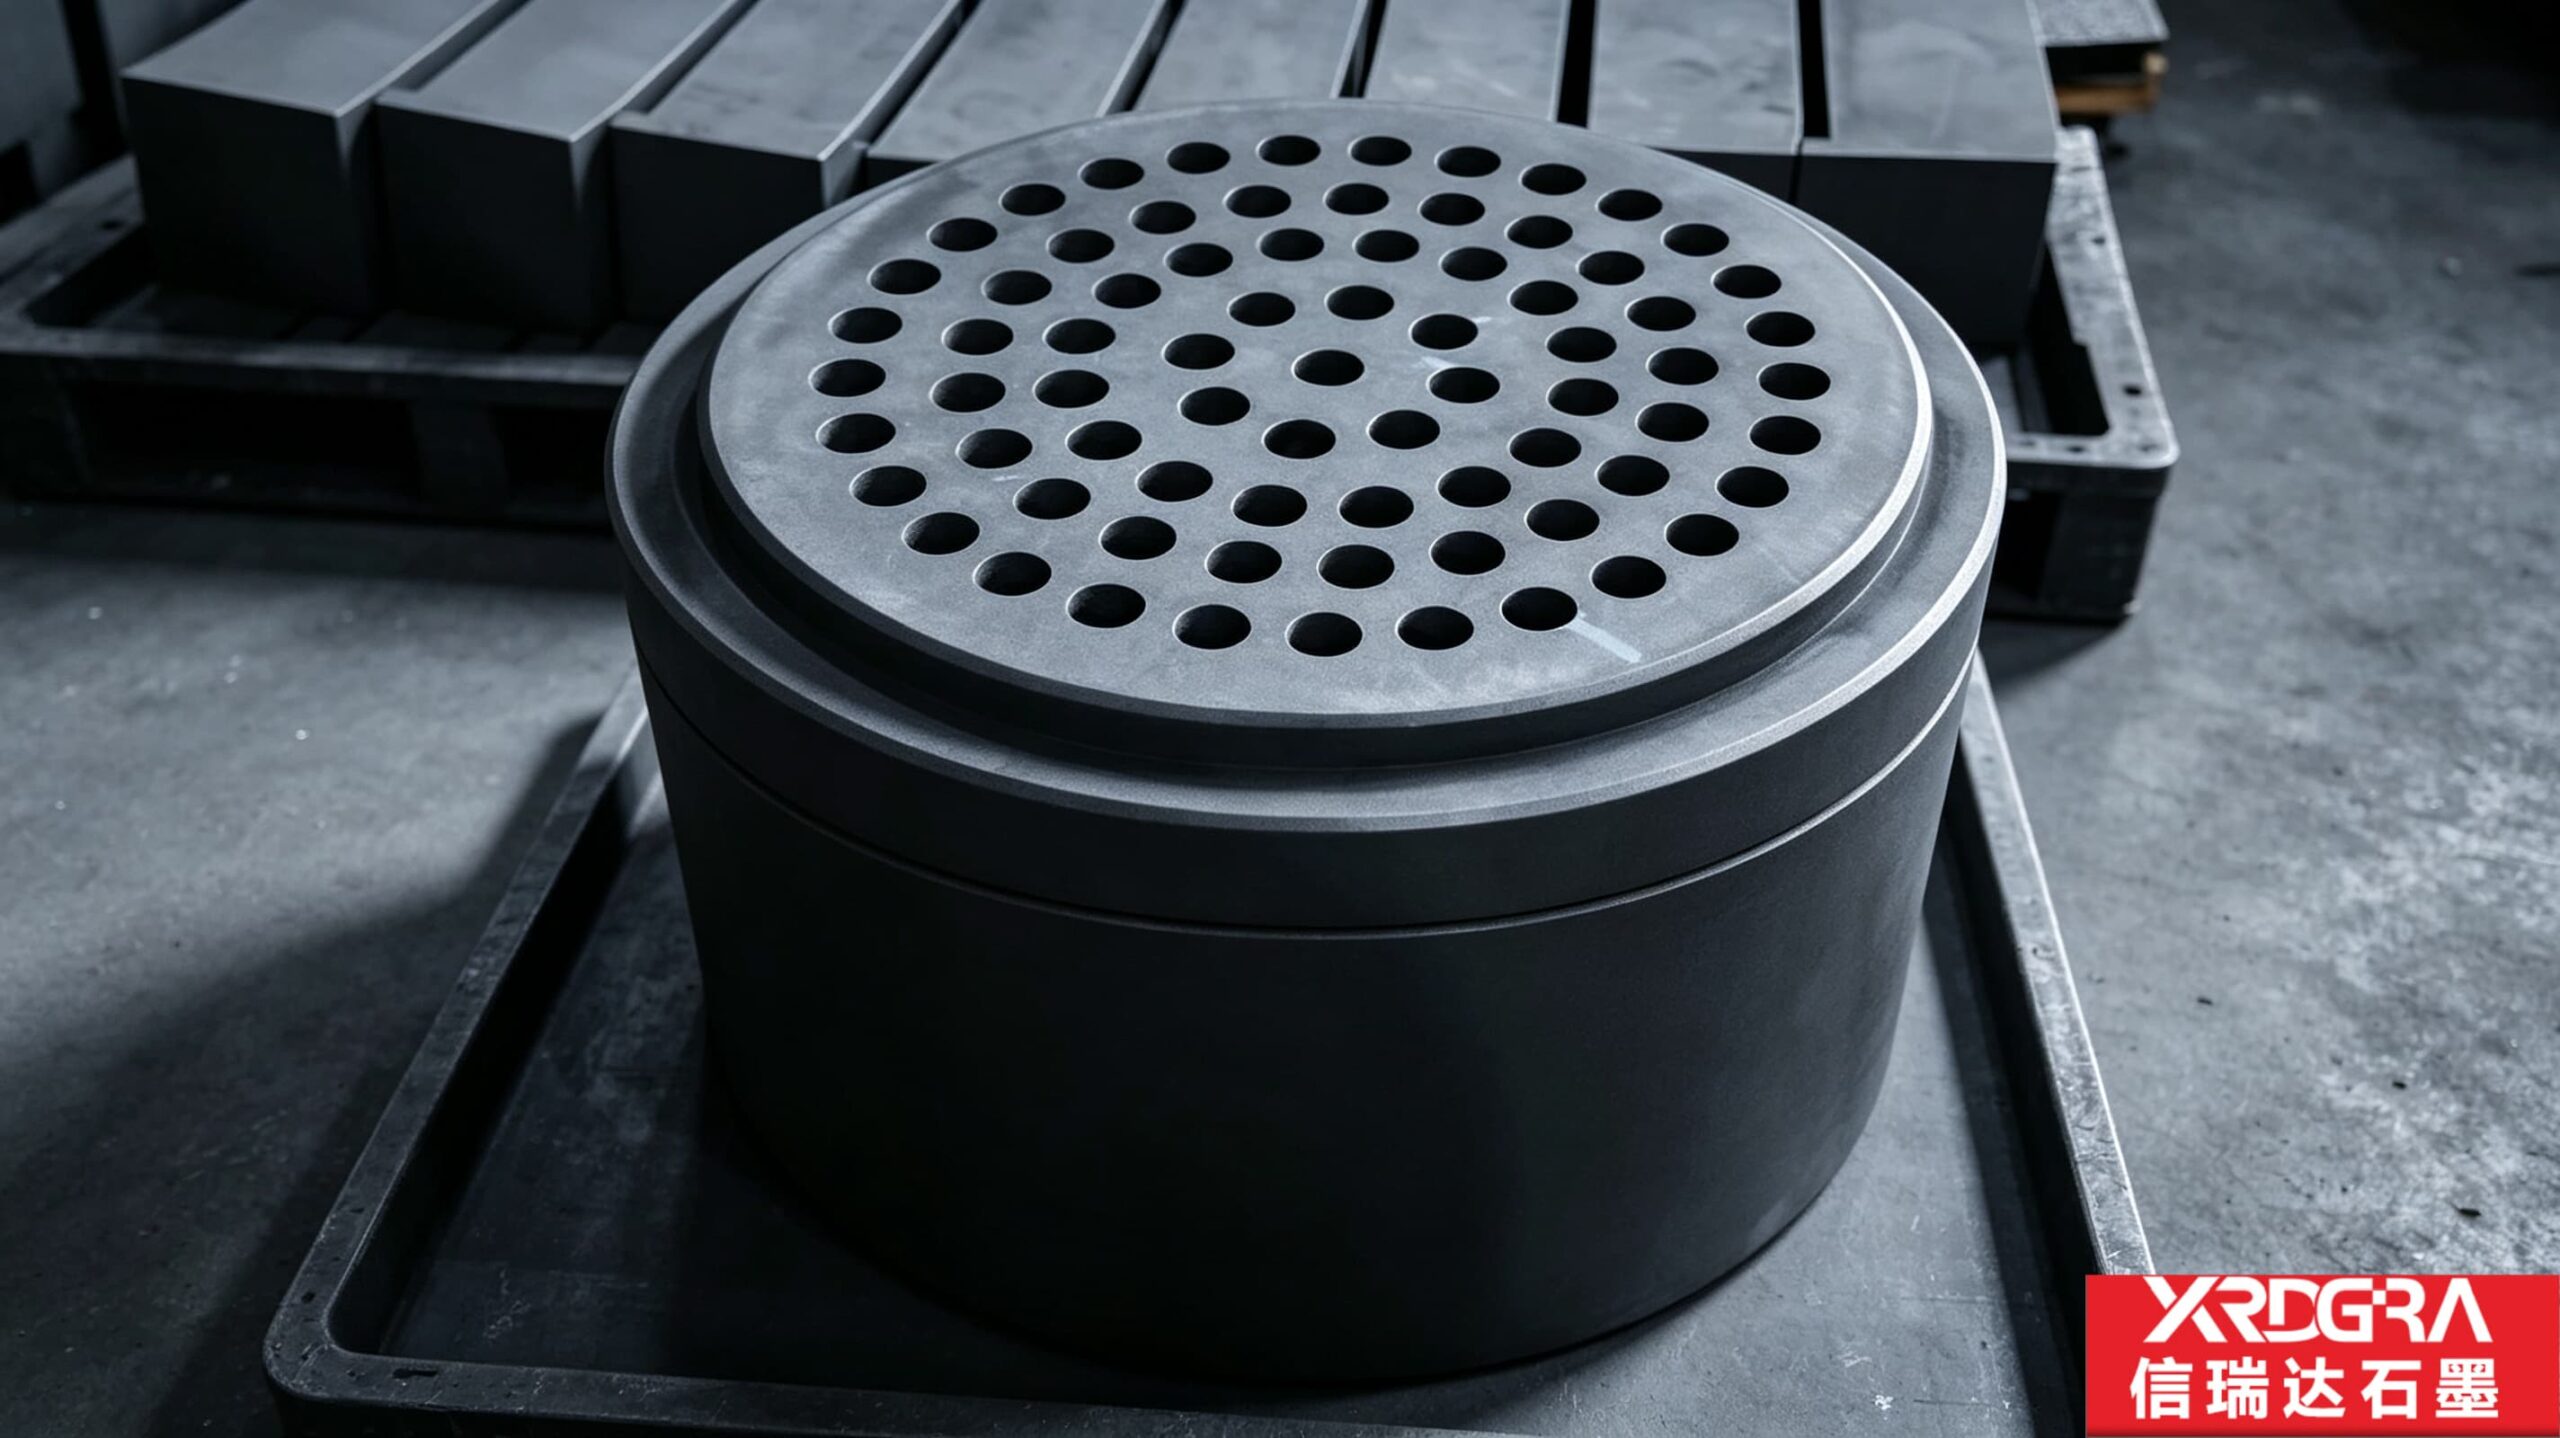
照片里这件是用在烧结工序上的石墨模具:一个圆柱形模具体,顶面按环形与网格规则排布着一片通孔,孔口带倒角,上部留有一圈配合台阶,筒身外圆为车削光面。它和常见的承烧板、承烧盘不是一类——那两件只负责”托住”工件,这件参与的是定型、传压与排气。这篇文章把它是什么、为什么烧结工序偏爱石墨、顶面那片孔在结构上各管什么事、怎么加工出来、用在哪些地方,以及使用边界一并讲清楚。
信瑞达石墨 · 技术专栏
一、烧结石墨模具到底是什么
烧结石墨模具,是烧结工序里用来承放、约束和定型坯料的石墨工装件。粉末冶金、硬质合金、磁性材料、陶瓷等产品在烧结时要经历升温、保温、降温的过程,坯料在这个过程里会收缩、会放出气体、也需要被约束在某个形状里,石墨模具承担的就是这件事:给坯料定位、把压力和热量传到料上、顺手把该排的气排出去。
按结构分,烧结用石墨件大致有几类:筒状或腔体状的模套,负责约束外形;盘状、板状的承烧件,负责托料;还有一类就是照片里这种——带孔阵列的模具体,把承载、定位和排气叠在一个件上。这类件通常是圆柱形,筒身负责支撑与配合,顶面那片孔承担更细的功能,下面单独讲。
它和石墨承烧盘的区别值得先说清:承烧盘是把工件托起来,自己不受压;烧结石墨模具是要与坯料、压头、模套配合的,尺寸差一点,压坯的厚度、同心度、甚至能不能顺利脱模都会跟着变。所以后者对配合尺寸与形位精度的要求更紧。
二、为什么烧结工序偏爱石墨模具
能做模具的材料不少,石墨在烧结工序里被大量使用,是看中它几样对高温工况比较有用的特性:
- 高温下尺寸稳:受热后变形小,模腔与配合面的尺寸相对好保持,压坯的厚度与外形一致性更可控;
- 抗热震:进出炉、升降温常带急冷急热,材料需要扛得住这个反复,降低开裂倾向;
- 脱模友好:石墨与多数粉末坯料不易粘结,自润滑性也较好,脱模时对坯料的拉扯相对小;
- 化学惰性:真空或保护气氛下不与料反应,对成色、纯度卡得紧的产品比较友好,不引入金属污染;
- 导热均匀:把热量较均匀地传到坯料上,对一批料的一致性有帮助;
- 加工自由度高:可车、可铣、可钻孔,孔阵列、台阶、异形腔体都能按图做出来,这是金属模与耐火模不容易做到的;
- 自重轻:装卸、装炉时省力,也便于做成较大的模具体。
这些优势有一个共同前提:真空或保护气氛。一旦处在氧化性气氛下持续高温,石墨的损耗会明显加快,这一点在边界一节还会专门讲。
三、照片里这件,结构上有四处讲究
烧结石墨模具的活都藏在细节里。以照片这件为例,值得看的有四个地方。
1. 顶面的阵列通孔——排气与配合,是这件的主要功能面
顶面那片按环形、网格规则排布的通孔,是这件模具辨识度较高的部位。它的具体功能要看图纸,工程上常见的任务有两类:
一类是排气与通气。烧结升温时,坯料里的成型剂、粘结剂会挥发,坯体内部的气体也要往外走。孔阵列等于给这些气体留出通路,气体有地方走,坯体就不容易鼓包、分层、起泡;同时孔阵列让保护气氛在料面附近流通更充分,受热与降温也更均匀,对一批料的一致性有实际帮助。
另一类是与芯棒、顶杆或成型针配合。孔位与孔径按图做,装配时与对应的杆件对号入位,用于多孔坯的成型,或者用于脱模时把压坯平稳顶出。这类用途下,孔距的累积误差会直接体现在装配上——一排孔偏了,杆就插不进去。
不管是哪一类,加工上盯的都不是”孔有没有打出来”,而是孔径一致、孔距准确、排列规整、孔壁完整。石墨偏脆,钻孔时孔口容易崩边、孔壁容易剥落,孔壁一旦剥落,轻则掉屑污染料,重则影响配合。
2. 上部那圈台阶——配合面与定位肩
照片里筒身上端有一圈外扩的台阶,这类结构在模具里通常是配合面或定位肩:与模套对中、为压头留出落座位置、或者作为装炉时的支承面。台阶的直径与高度,直接关系到压坯的厚度与同心度,多数情况下按图加工、与配对件配套尺寸一起确认,不单独定。
3. 筒身壁厚与外圆——承压与受热的均匀性
筒身是承压和传热的主体。壁厚均匀,则受力与受热方向上的差异小,热态下不易出现局部应力集中;外圆做成光面,是为了便于装入模套、便于对中,也便于在炉内定位。这类件常做成中空或带腔,腔体与孔阵列的相对位置同样要准。
4. 孔口倒角与整体去毛刺——别让碎屑进到料里
孔口倒角看着是小事,作用却直接:一是脱模或插杆时不容易刮伤坯料,二是减少孔口崩边的机会。石墨件的毛刺、粉尘若留在孔里,装炉后就会落到坯料上,对成色要求高的产品是直接的污染源。所以这类模具加工完通常要专门吹净孔内与腔体。
一句话概括这件的结构逻辑:筒身负责承压与配合,台阶负责定位与对中,顶面孔阵列负责排气或与杆件配合,孔口倒角负责保护坯料与减少崩边。四处都按图做准,模具体才谈得上好用。
四、一件烧结石墨模具是怎么做出来的
从一块石墨坯料到一件能上炉的模具体,典型流程大致如下:
- 定规格:按炉型、产品尺寸、承压方式与配合件,确定外径、内腔、台阶尺寸、孔阵列的孔径孔距与排列方式;
- 车外圆与端面:加工外圆与上下端面,控制圆度与端面平整,为后续定位建立基准;
- 加工台阶与腔体:按图车出台阶、镗出内腔,保持与外圆的同心度;
- 钻阵列孔:按图钻出顶面孔阵列,重点控制孔距、孔径一致性与孔壁完整,避免孔口崩边;
- 倒角清屑:孔口倒角,清除毛刺,逐孔吹净石墨粉尘与碎屑;
- 检验核对:复核外径、台阶、孔距与孔位,与配对件试配,确认装配与脱模顺畅。
加工上有几个容易被低估的难点。一是钻孔环节:石墨脆,钻头进出的瞬间容易在孔口崩边,孔距又要求准,加工顺序和进给方式要先想清楚。二是基准统一:外圆、内腔、台阶、孔阵列得分几次装夹,基准不统一,同心度与孔位就会漂。三是夹持力度:筒状件夹得过紧,可能在夹持处留下暗伤甚至细裂,热态一激就出问题。四是粉尘控制:孔多、腔多,清理不到位就会把粉尘带进炉膛。
也正因为这些环节都随图纸变化——同一台炉子,换个产品就换一次孔径孔距和台阶尺寸——烧结石墨模具通常是定制件,而不是常备库存的标准件。
五、主要用在哪些地方
| 应用领域 | 模具承担的事 |
|---|---|
| 粉末冶金烧结 | 承放与定型压坯,孔阵列辅助排气、减少鼓包分层 |
| 硬质合金 | 对纯度与尺寸一致性要求较高的模具体与配合件 |
| 磁性材料 | 成型与承烧,配合模套完成约束与脱模 |
| 陶瓷烧结 | 承载与定型,孔阵列利于挥发分排出 |
| 真空热压 / 放电等离子烧结 | 传递压力与热量,兼作承压端面 |
| 多孔件成型 | 孔阵列与成型针配合,参与多孔结构成型 |
凡是需要在高温下约束坯料、把压力与热量传进去、同时又要让气体排得出去的工序,石墨模具都常有出场机会。具体到某台设备该用多大模具体、孔阵列怎么排、台阶配合留多少,要结合设备、产品图纸与装配关系来确定,这类件的尺寸基本不给”通用值”。
六、使用边界:孔堵、配合与气氛,三件事要盯住
石墨怕的不是热,是热加氧气的组合。这一条对烧结模具同样成立,也是它多用于真空或惰性气氛的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗,孔口、边缘这些比表面积大的位置往往先受损,孔口一旦变大变钝,配合精度跟着下降。真空或惰性气体保护能避开这个问题,所以这类模具多见于真空炉与气氛炉;若要在含氧环境使用,需要对损耗有预期并做相应防护。
除此之外,工程上还要盯三件事:
- 孔道保持通畅:挥发物沉积、粉尘与料渣会逐渐把孔堵死,孔一堵,排气与通气的作用就没了,坯体鼓包、分层的风险随之上升。建议按炉次定期清孔与检查,必要时代为清理后复检孔径;
- 配合间隙与热膨胀:模具体与模套、压头、芯棒之间要留出合理间隙。间隙偏小,热态下容易顶死、卡滞甚至胀裂;间隙偏大,压坯尺寸与同心度就会漂。模具体与配对件在热膨胀上要尽量协调;
- 机械损伤与超温过载:装取磕碰容易在台阶与孔口留下缺口,超温或受力集中会让筒身翘曲变形,两者都会让配合失效。装卸时轻拿轻放、按设计承压使用,能把这类问题压下去。
还有一点是脱模:孔用来顶出的场合,顶出力要尽量均布,单点硬顶容易把压坯顶裂,也容易在孔壁留下痕迹。这类使用细节,通常要和设备方一起定。
七、关于信瑞达石墨的烧结石墨模具
信瑞达石墨专业生产烧结石墨模具及各类石墨工装件已有 30 年,在筒状、盘状与带孔阵列的石墨件按图加工上积累了丰富的工艺经验。我们按照客户提供的图纸精准加工,严控孔径孔距、台阶尺寸与同心度等关键尺寸的公差,产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。
对烧结石墨模具,我们通常建议先明确三件事:设备与炉型、产品图纸与配合关系、承压与装炉方式。这三点定了,孔径孔距、台阶配合、材质牌号与壁厚该往哪个方向走才有依据,模具件也才好与模套、压头、芯棒这些配对件一起确认。
写在最后
烧结石墨模具是个看着简单、细节很多的件:筒身承压、台阶定位、孔阵列排气或与杆件配合、孔口倒角保护坯料,四处都按图做准,件才好用。它的优势在高温下尺寸稳、不污染料、能按图做出复杂的孔阵列;但孔道堵塞、配合间隙与氧化损耗这三件事,谁用都得盯着,孔堵了排气就没了,间隙不对热态就可能顶死。把设备、产品图纸和配合关系先定清楚,再谈孔距、台阶与材质,是较稳妥的做法。具体工况仍建议结合实际参数确认。