电子烧结石墨模具:环面上那片小孔,为什么先服从“平”,再谈通气?
信瑞达石墨·电子烧结石墨模具·技术专栏
电子烧结石墨模具:环面上那片小孔,为什么先服从“平”,再谈通气?
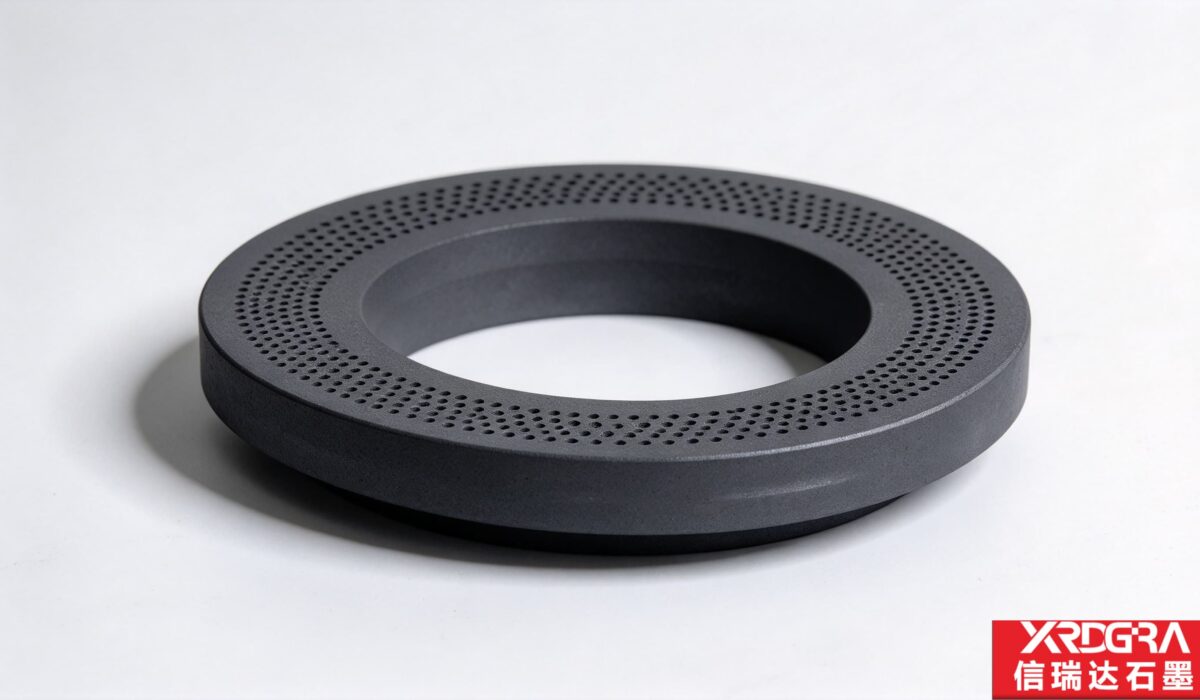
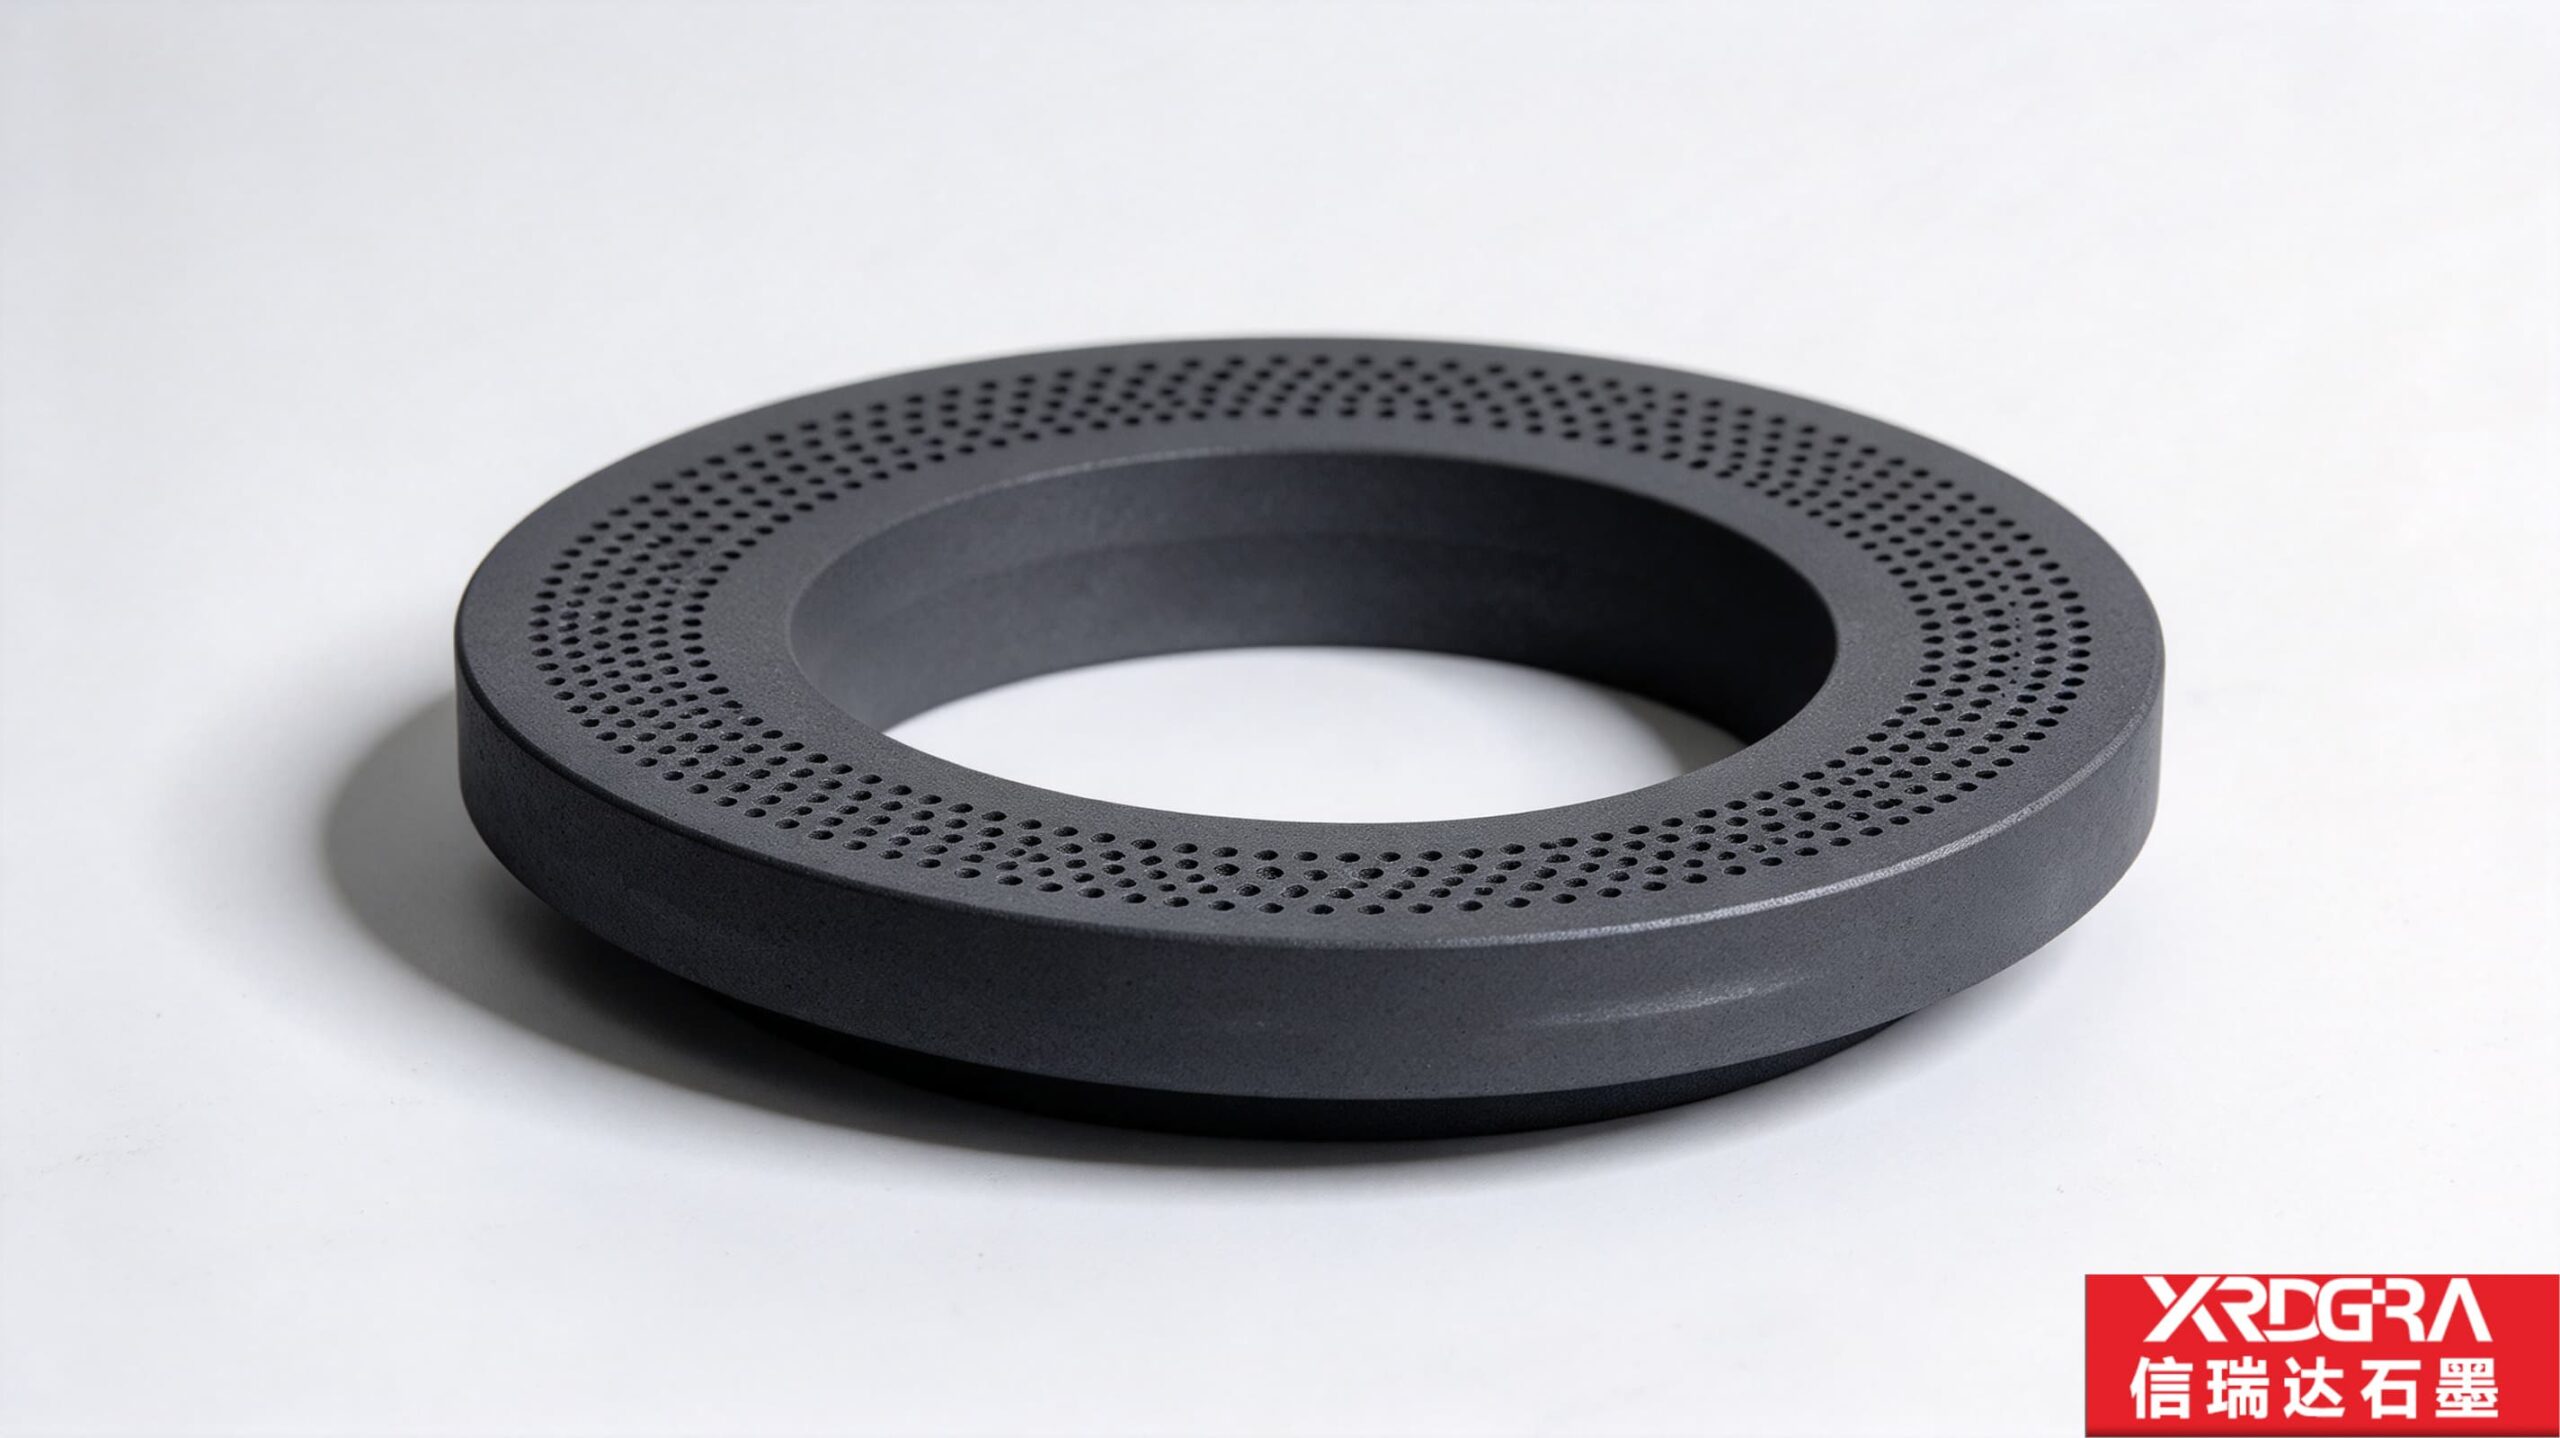
这类件的典型形体,是一片薄壁环盘:中心开一个通孔,环面沿半径方向分出三圈——贴近内孔口的一圈与靠外缘的一圈保持平整,中间一圈按图排布着一片小孔,孔口带倒角,外缘下侧常有一圈倒角过渡。它不约束坯件的形状,也不承受多大的压力,干的是另一路活。这篇文章把“电子烧结”这个定语对这件工装的实际含义拆开,顺着“接触”与“气氛”两条线,往回推图纸与加工上值得盯住的位置。
信瑞达石墨 · 技术专栏
信瑞达石墨提供电子烧结石墨模具及各类环形石墨工装件的定制加工,涵盖电子陶瓷、片式元件、磁性材料等产品在排胶与烧结工序中使用的透气承载件。这类件在厂内通常从一块石墨坯料起步,按客户提供的图纸把内外径、两道平整环带、孔阵列与各配合面逐项加工出来。下面先把它跟相邻的几类石墨件分开,再看它身上哪几笔账分量比较重。
一、先归位:它跟承烧板、承烧盘不是同一路活
烧结工序里用到的石墨件,按活儿分大致三类:一类是承烧板、承烧盘这样的托料件,只负责把工件托起来,自己不参与定形;一类是模套、型腔模,负责约束外形、把压力与热量传到料上;还有一类介于两者之间,把“承载”与“通气”叠在一个平面上——这件属于第三类。
它没有腔,不约束坯件的外形;它的工作面就是环面本身,靠环面上的接触方式与孔的通路起作用。和承烧盘相比,它的区别在于接触面是被切开过的:平整带负责贴合、定位与支承,孔带负责通气与排气,两部分各管一段,不能互相顶替。
这个差别直接改写了它的验收口径。承烧板多数场合关心的是“托得稳、不塌、不变形”;而这件通常与上下料具、压头或中心件配对使用,内外径、平面度、平行度、孔径孔距与环向分度都是有明确口径的参数,得按配合件来要求,而不是按一块垫板来要求。
二、电子这一档,为什么用带孔阵列的环面
电子类产品的排胶与烧结,有几处特点让“让气体走得通”这件事的分量明显上升。
- 坯体里带着有机成分。这类产品多用流延、干压、注浆等工艺成型,坯体中的成型剂、粘结剂占比不小。升温排放阶段,这些成分要变成气体跑出来,量比金属压坯这一档要多。气体没有去处,就在坯体内部与件与件之间积着,出来的是分层、鼓包、局部发黑这一类结果;
- 一炉装的件多、件小。同一炉里往往成百上千件排在几层料具上,气氛能不能在层与层、件与件之间走匀,直接决定这一炉的合格率。孔阵列的作用相当于在料面上开出一片通道口,气氛从孔里穿过去,不必只靠件与件之间的缝慢慢渗;
- 对杂质与色差敏感。掉粉、粉尘、料渣落到坯件上,在这一档里往往不是“擦掉就好”,而是直接计入废品。这也是孔口要倒角、件加工完要逐孔吹净的原因;
- 环形坯件的支承方式有讲究。环形、环片状的坯件,底面若整圈被压得很实,收缩时受到的约束就大;把接触切成断续的小块,收缩的余地相对多一点,件面上也不容易被压出印痕。
至于为什么常落到石墨头上,理由和它在烧结环节的其他用法一致:真空或保护气氛下不与料反应,不引入金属污染;抗热震,跟得住进出炉的急冷急热;导热比较均匀,料面上各处的温度差相对小;自重轻,便于做成较大直径的件;还能按图做出密集成片的孔——这几样凑在一起,其他材料要同时做到,付出的代价不小。石墨的导热系数、抗折强度、弹性模量这些指标随牌号与规格变化,具体以对应牌号的技术条件为准。
三、环面上三道环带,各管什么
这件东西的功能分区是沿半径方向排开的,从里往外看,大致三圈。
内孔口一圈平整带。多数承担定位、让位或与中心件配合的任务。它贴着内孔,是环面上建立基准的起点,这一圈的平整程度会往下传——内圈不平,中圈与外圈的位置关系就不好收。
中径孔带,是这件的主要功能面。孔在这里按同心圈与径向列排开,一头管通气与排气,一头把接触面切成一个个小支承点。接触点少,坯件与料具之间不容易粘连,件面也不容易被压出印痕。这两件事看着互不相干,其实是同一个孔带在同时完成。
外缘一圈平整带。负责支承与配合,也是装取时容易被手和工具碰到的地方。孔通常不到边,留出这一圈宽度是有道理的:这一圈既是贴合面,也把孔口从外缘磕碰的风险里挪开。
三圈之间是联动的。孔带往平整带挤,平整带就窄,支承面积与贴合面跟着少;孔带收窄,通路变少,通气打折扣。所以图纸上如果只标了孔径与孔距,没把环带宽度、孔到平整带的距离、孔是否通到边这几项写清,加工端只能按常规取值,件好不好用就变成了运气。
一个常被漏掉的细节:环面上这三圈的分工,在图纸上值得分开标注。哪一圈是定位用的、哪一圈是支承用的、哪一圈只负责通气,三者的公差口径本来就不一样;合在一起标成“环面”,加工端只能按一种口径处理,装炉之后容易在某一圈上显出问题。
四、先过“平”这一关
这件东西薄、直径不小,环面又被打了一片孔,它的头一笔账不在孔上,在“平”上。理由有三层。
其一,平不平直接决定接触是否均匀。环面落在支承面上,本身若有翘曲、或两端面不完全平行,落下去就是一侧压实、一侧悬空。坯件在这一侧受的力、接的热与那一侧不一样,出来就是厚度差、翘曲、色差这类分散性问题。电子这一档里,单件价值不低、又常常整层一起烧,分散性往往比平均值更让人头疼——平均值偏一点还好商量,一批里好一批差就不好排产。
其二,薄环盘天生跟“平”较劲。车削薄壁件时,切削力会把件让开,量的时候尺寸在公差里,松夹之后回弹又是另一副样子;装夹的位置与力度稍重,环面上就留下一个看不见的应力点,热态一激就成了变形甚至细裂的起点。这类件的平面度与平行度多是反复修出来的,不是车一刀就有。
其三,孔阵列会把“平”变得更难。孔把环面上的料掏掉,环带的刚度跟着下降,受热与装夹时可供变形的余地反而更大。孔越密、环带越窄,这件事越明显。所以孔怎么排,不完全是通气问题,同时是在跟“平”谈条件。
把这句话说得直白些:这件工装的活儿,是把“料面各处处在同样的接触与同样的气氛里”做实;而它自己先得站得住,站不住,后面所有均匀都无从谈起。
五、孔阵列的权衡:通气、刚度、导热三头
孔同时牵着几件事,不能只按“通气好不好”这一头定。
| 取值方向 | 换来的 | 要一并接受的 |
|---|---|---|
| 孔排密 | 通气与排气更充分;接触点更少,粘料与压痕机会下降 | 环带刚度下降,平面度更难保;支承面积减少,接触处局部压强上升;钻孔工时与孔口崩边风险跟着涨 |
| 孔排疏 | 环带整块、刚性好,平面度相对好保 | 通路少,挥发物与气氛在料面附近走得慢,靠层间缝隙补效果有限 |
| 孔径偏大 | 同样孔数下通路更宽 | 对环带的削弱更明显;孔口在倒角与清理时更容易崩边 |
| 孔径偏小 | 对环带削弱小,环面更完整 | 容易被挥发物沉积与粉尘堵住,通路由“通”变成“半通” |
这几头没有通用解,得看产品与气氛。工程上比较常见的思路是:在满足通气的前提下把孔排匀,用“分布均匀”去补“单孔通路有限”,而不是靠把孔径做大。孔径做大一时痛快,环面刚度与孔口强度这两笔账会在使用阶段回来。
另一件事排在孔径之后、但同样影响使用,是孔位在环向的一致性。孔位多是按分度做出来的,误差会顺着一个方向累积——相邻两孔都在公差里,整圈量下来却是一条趋势。对“整圈一样”这个要求来说,这条趋势比单个孔的偏差更要紧。检验时按整圈角度累积或分度方式核,比单量孔距更能反映实际状态。此外,孔口倒角的大小与孔壁是否完整,直接关系到它会不会往料上掉屑,这几处都是要写成可判定说法的。
六、加工与检验上值得写清的位置
- 基准先立起来。内外径、两道平整带、孔阵列通常得分几次装夹。先把内外径与两道平整带做出来、并作为基准,再去钻孔,比先钻孔后修面稳得多;基准不统一,孔位与内外径的相对关系就会漂;
- 薄壁的让刀要说清出处。车外圆与端面时,薄壁件受切削力会让开,尺寸合格并不等于面平,所以平面度要单独量、单独报,不能从外径尺寸里推;
- 钻孔的出口侧是崩边高发处。环面薄,钻头从薄壁处穿出时容易在孔口炸边。进给方式、排屑方式与加工顺序要先定,必要时从两侧分步钻、或用先小后大的方式收孔口;
- 清屑不是可省的收尾动作。孔多、环面带,粉尘容易留在孔内与孔带和平整带的交界处。加工完要专门吹净,落到料上就是污染源;
- 检验口径分开报。平面度、平行度、内外径、孔径孔距、环向分度这几项各有各的意思,合报成一句“合格”在装炉之后帮不上忙;孔口写成“无崩边、孔口倒角均匀”,比“孔口光滑”好用;
- 写清孔到底通不通到边、平整带留多宽。这两项决定支承面积与通路,也决定这副件装上去之后的实际表现,值得在图纸上写死而不是交给加工端习惯取值。
七、主要用在哪些地方
| 应用领域 | 这件工装承担的事 |
|---|---|
| 电子陶瓷坯件烧结 | 透气承载,让排胶阶段的挥发物与保护气氛在料面附近走得通 |
| 片式电子元件 | 整层承载,减少接触面积,降低粘料与件面印痕的机会 |
| 压敏、热敏电阻类坯件 | 承载与通气,配合上下料具使用 |
| 磁性材料与环形磁芯 | 环形坯件的承载与支承,让环面上各处的气氛尽量一致 |
| 电子浆料与厚膜烧成 | 承载与通气,减少整面贴合带来的影响 |
| 真空炉与保护气氛炉 | 与炉内支承件、压头或中心件配对,按配合件要求 |
凡是需要在高温下承载坯件、同时又要让气体从料面附近走得通的工序,这类带孔阵列的环形件都有出场机会。具体到某台炉子该用多大尺寸、孔怎么排、两道平整带各留多宽,要结合产品图纸、装炉方式与配对件来确定,这类件基本不给“通用值”。
八、使用侧的三笔账
氧化损耗。电子烧结多在真空或保护气氛下进行,这是石墨件用得比较放心的一档;但装炉、出炉、以及气氛切换的窗口里仍可能接触到含氧环境。损耗通常从比表面积大的位置起步——孔口、外缘、棱边。环面一旦变薄、孔口变大,接触状态与通路宽度都跟着变。缩短高温暴露时间、避免不必要的长时间空烧,是现场比较直接的动作。
积炭与堵孔。这一档排放物比金属压坯多,挥发物在孔内沉积、炭化,会慢慢把孔的通径收窄。堵孔之后先变的往往不是外观,而是炉内各处气氛开始不均——同一炉里位置不同的件烧出来不一样,问题出在料上,账却经常找不到这里。按炉次清孔、必要时复检孔径,比等到产品波动了再回头查要省。
磕碰与存放。平面度是脆的,磕一下就回不来;件又薄,叠压或立着靠放都可能让环面走形。件不用时平放、分层隔开,装取时避免用工具直接撬孔带。
使用边界要记牢:石墨怕的不是热,是热加氧气的组合——在氧化性气氛下持续高温会氧化损耗,这类件宜在可控气氛或缩短高温暴露的条件下使用,损耗本身仍要计入预期。石墨属脆性材料,搬运、装夹、清孔时应避免碰撞与冲击。用于不同产品时,坯件的收缩量、成型剂体系与装炉方式差异较大,孔位与环带宽度的取值方向需要结合使用方图纸与工况确认。
九、下单前值得写清的几处
- 炉型、气氛与装炉方式,以及件是单层还是多层叠放——这决定孔的密度方向与件的整体刚性要求;
- 产品图纸与坯件状态,含坯件尺寸与烧结收缩量,它决定孔位、环带宽度往哪个方向取;
- 孔阵列的口径:孔径、孔距、环向分度方式、孔是否通到边,一次说全;
- 两道平整带分开标注:哪一圈用于定位、哪一圈用于支承,翻过来用会有别的问题;
- 平面度与平行度写成可测的口径。这两项是这副件分量较重的一笔账,不要只写“平整”;
- 表面与孔口的可判定说法:无崩边、无局部凹坑、孔口倒角均匀,比“表面光滑”好验收;
- 配对件与检验方式:与什么东西配对、相对关系怎么量、量具怎么选,提前定下来,免得验收时各说各话;
- 先做单件试样:跑一轮装炉、升温、清孔,把平整度与通路验证过再放量,试错成本相对可控。
十、关于信瑞达石墨的电子烧结石墨模具
信瑞达石墨专业生产石墨与石墨制品已有 30 年,在环形石墨工装件、带孔阵列石墨件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内外径、平面度、平行度、孔径孔距与环向分度的关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接电子烧结石墨模具及各类透气承载用环形石墨件的定制,支持来图来样与小批试样。较稳妥的推进方式,是先把炉型与气氛、产品图纸与坯件状态、装炉与配对关系这三件事说清楚,再据此匹配石墨档位与孔阵列方案;图纸或工况尚不明确的,先做单件试样跑通一轮再放量,试错成本相对可控。
写在最后
电子烧结石墨模具这件东西,好用的门槛不在孔打得多密,而在于它对“平”的服从程度。它的活儿是把坯件托在一个接触断续、通气顺畅的面上,让整圈、整层都处在同样的接触与同样的气氛里;而它自己又薄又大、环面还被打了一片孔,“平”本来就是它的弱项。所以这笔账的顺序是先平面度与平行度、再孔位与孔径,两笔都得写成可测的口径,装炉之后才谈得上稳定。使用侧则盯住三件事:控制高温暴露、按炉次清孔复检、避免磕碰与叠压。实际选型仍建议结合炉型、气氛与产品图纸确认。