螺纹石墨板:板面开满螺纹槽,到底在换哪几笔账?
信瑞达石墨·螺纹石墨板·技术专栏
螺纹石墨板:板面开满螺纹槽,到底在换哪几笔账?
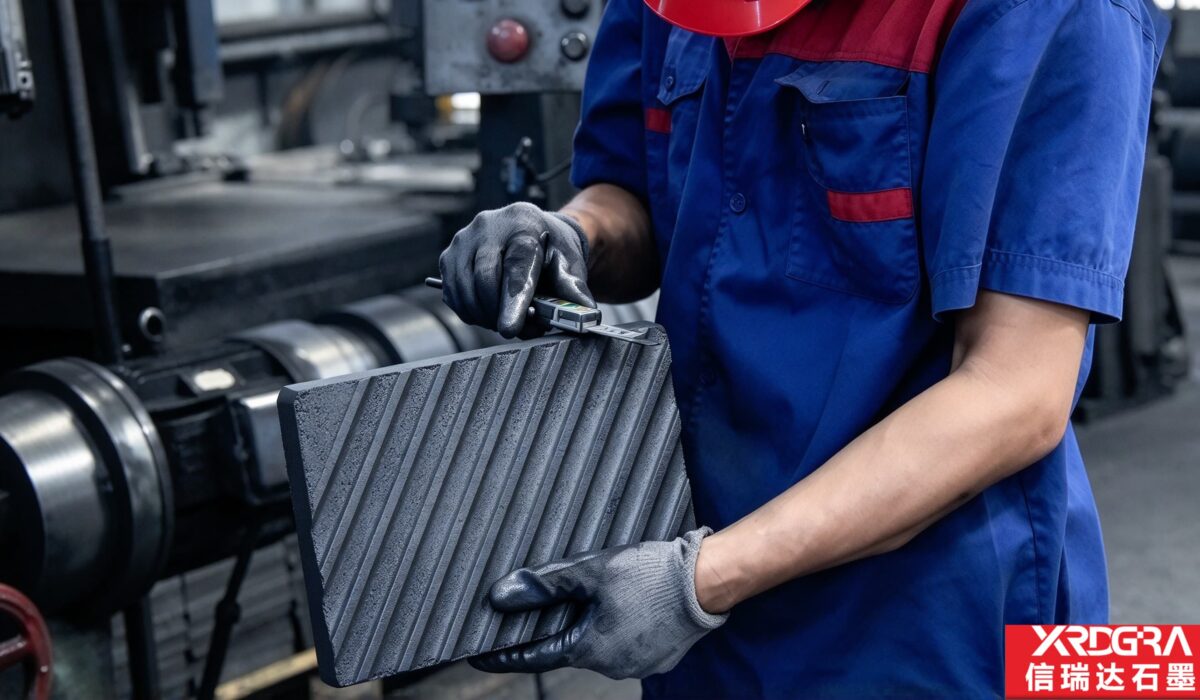
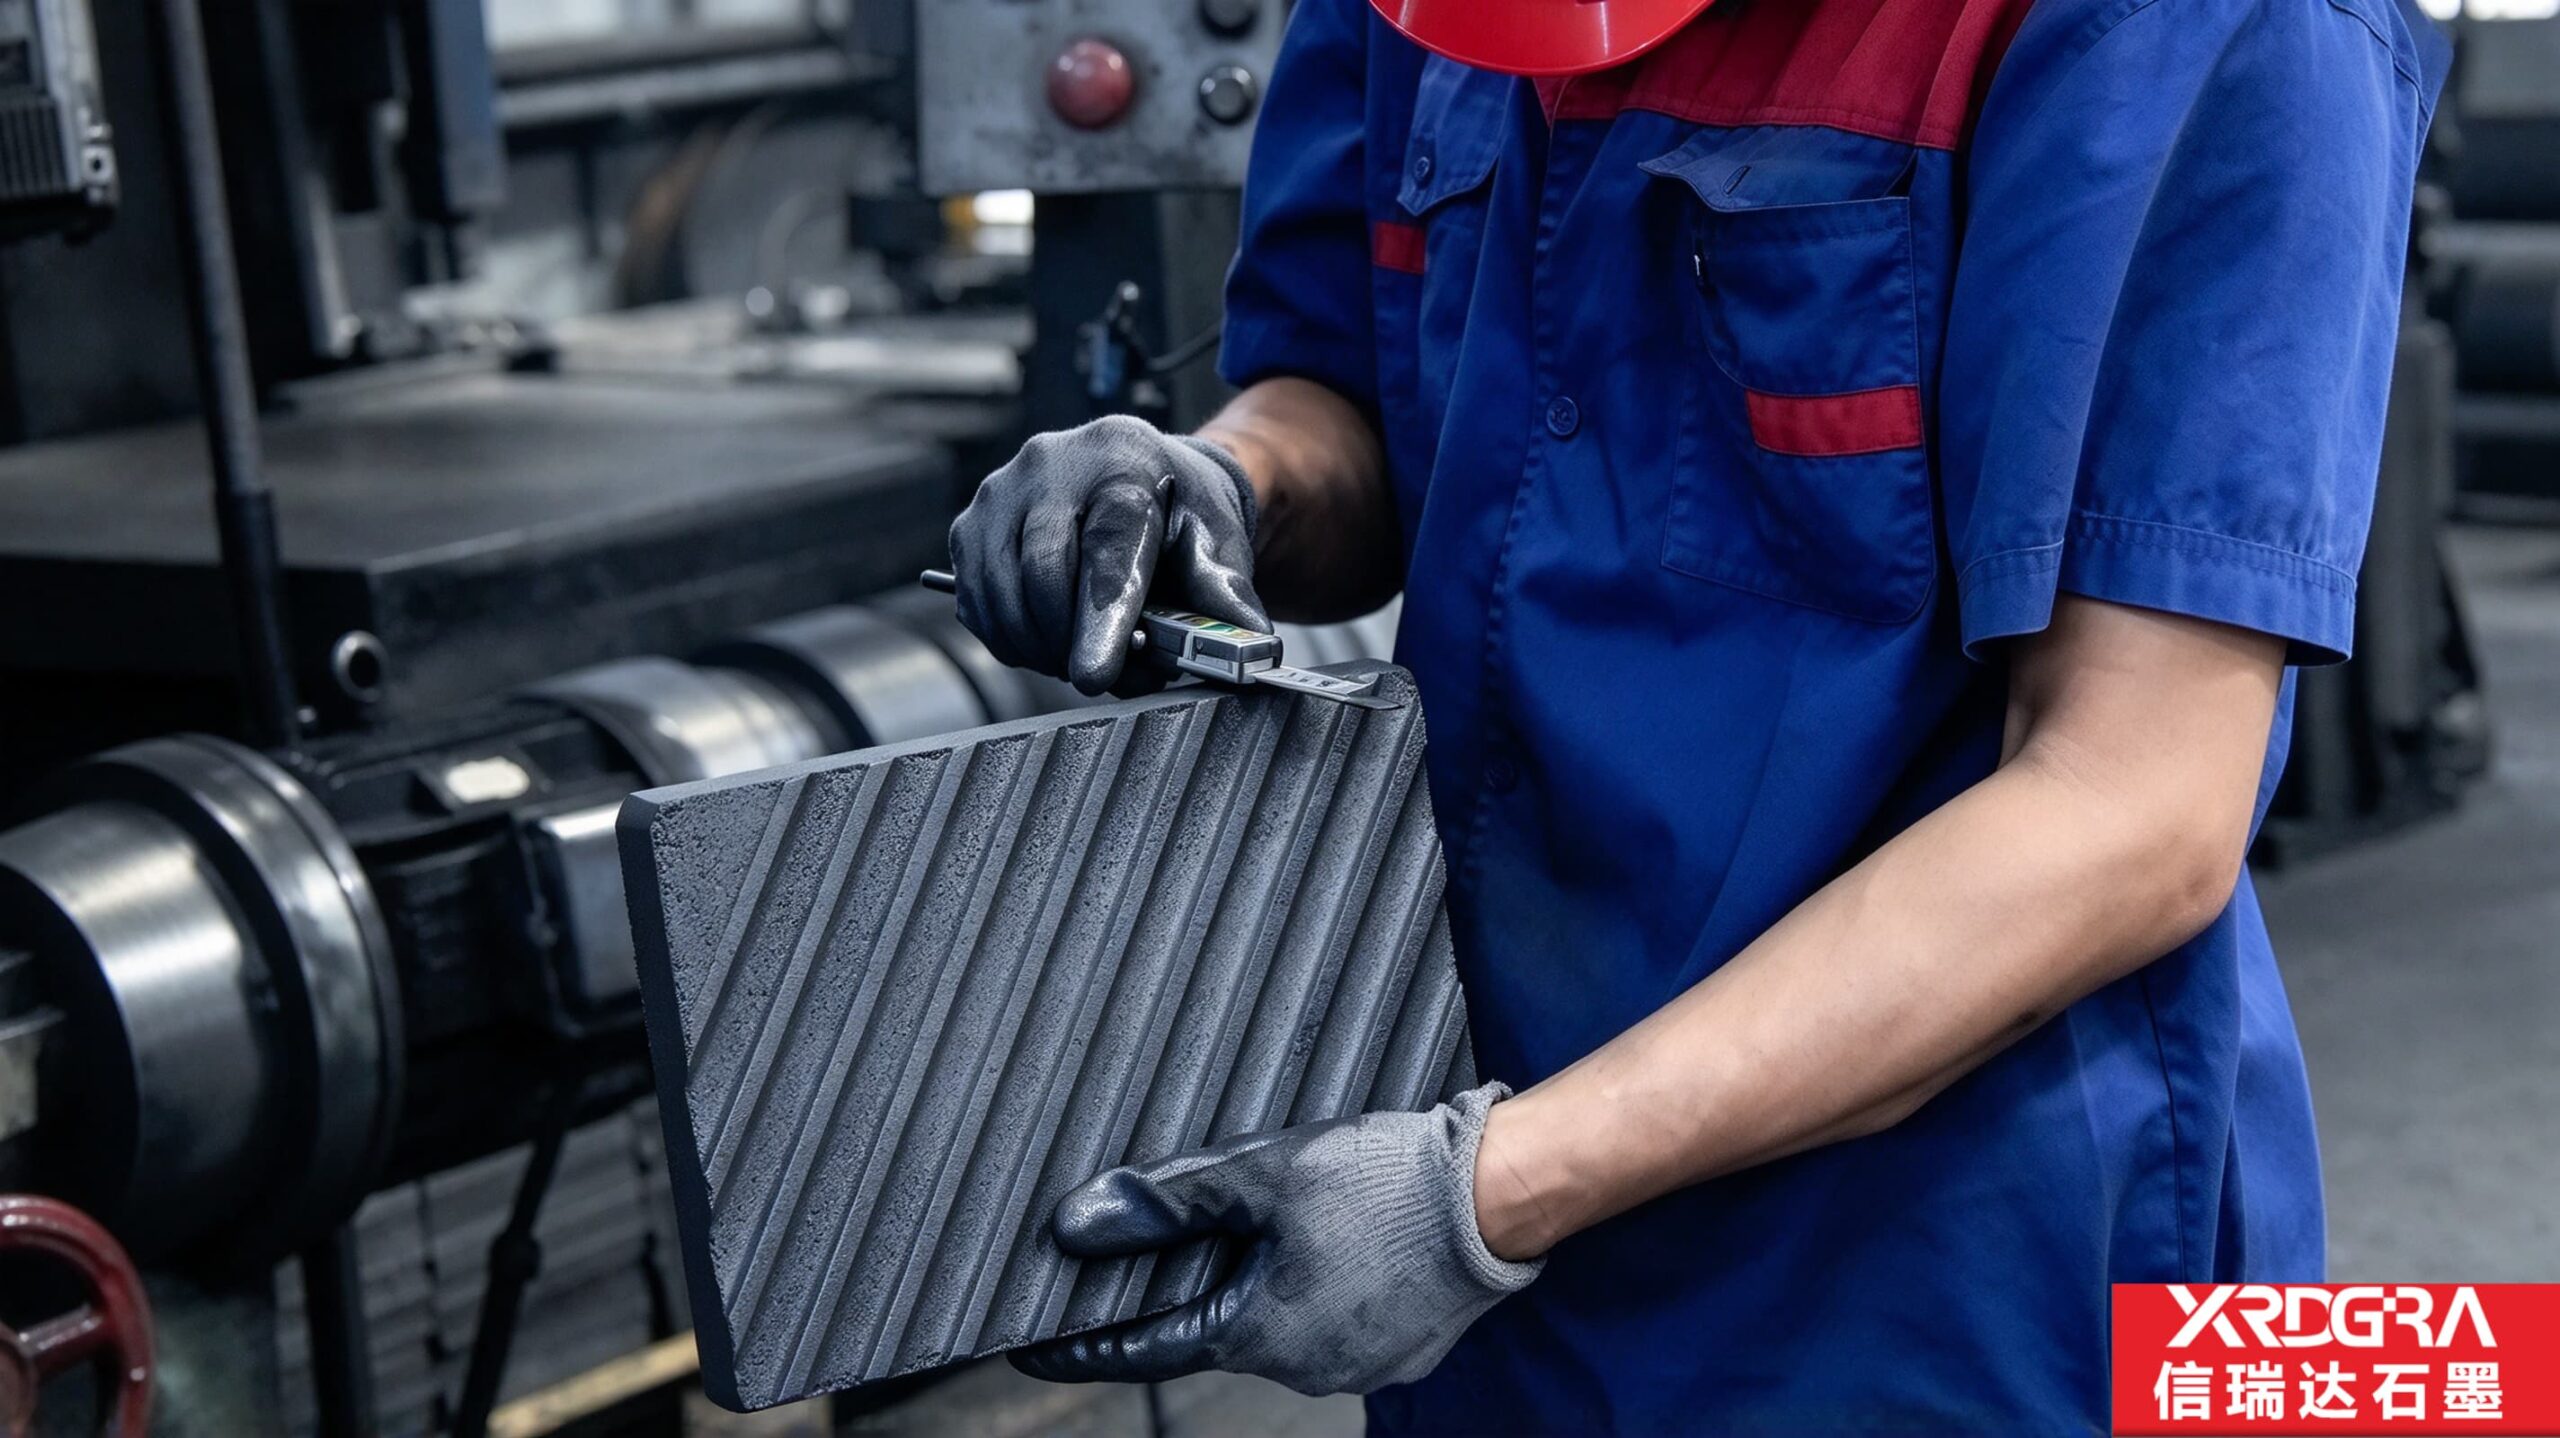
这类件的典型形体,是一块矩形石墨板,一面密布着一道道平行斜向的螺纹状沟槽,四周留出一圈平整的边区;有的图纸还会在板上加工定位孔或固定用的螺纹孔。它看上去像一块”多了些花纹的平板”,可那一排排槽是从板面实实在在去掉的材料,去掉它们是为了换回几样东西。这篇文章讲清它与相邻几类石墨件的边界、纹路在替它干哪几件事、为什么在石墨上做细纹要格外当心、加工端真正的门槛在哪,以及使用与验收时要盯住的地方。
信瑞达石墨 · 技术专栏
一、它和相邻的几类石墨件,差在哪一处
高温设备里的石墨板件彼此挨得很近,位置先摆正,后面的账才讲得下去。
- 光面承烧板、炉底板:整面贴合托料或衬底,讲究的是平整、不翘曲、不粘料;
- 带槽或带孔阵列的板:槽与孔主要服务于气体走通,讲究孔距、槽口与通断;
- 成片型腔的型腔板:腔负责装料,一腔一份,讲究腔形、壁厚与四角;
- 本文这一类:板面以成片螺纹状沟槽为主要特征,槽既不装料,也不承件。
差异落在板面是”整面贴合”还是”断续接触”。光面板与工件、底座之间是整面贴着,接触面积大;螺纹板真正压上去的只有纹顶那一条条窄带,纹谷是空的。这一处分野,往下决定了它所有的取舍。
还有一处要先说清:”螺纹”这个词在这类件里并不只有一种意思。板面上单向的平行斜纹、纵横交叉的网纹,以及板上加工出来的固定用螺纹孔,行业里都可能被叫成螺纹板。图纸口径不一致的时候,先把是哪一种、纹路做在哪个面、要不要通到板边讲明白,比做出来再返工省得多。
二、纹顶接触、纹谷过料:一块板的功能账拆成四笔
装到炉里或者设备上之后,板与对配面之间真正挨着的只有纹顶。抓住这一点,这块板给出来的东西就都能算清。
- 防滑与咬合:石墨本身自润滑,光面板托料,料件在升降温与振动中容易挪位。纹顶与料接触时形成一排排咬合点,横向推动要越过纹顶的棱,防滑比光面好。这也是纹路常做成与主要受力方向相交的一个原因;
- 排气与排液通道:纹谷是顺着板面走出的一排排通道,气体、水汽与挥发物沿槽走,比整面贴合下闷着好。这里有一条要紧的:通道只有在两端通到板边、或者通到排气孔时才算通道。若槽的两端被相邻件压住封死,它就从通道变成一段段封闭腔,气体在里头转不出去,反倒成了困气的源头。所以槽往哪个方向走、通不通边,是这类件图纸上值得盯住的一项;
- 一处可以调的接触热阻:接触面缩成窄带之后,热量从板传到对配面的路径变窄,等效传热被削弱。需要让某一段缓一缓、少导一点热的工位,可以借它来调;反过来,若工况要的是尽快导热,窄带就成了温度分布上的局部高点,纹顶的位置也更容易被热与压力一起消耗;
- 分隔与定位:成片的槽把板面划成一格格,摆料、摆杆、摆工装附件时能借纹路找位置,减少来回挪动。
四笔账有时候同向,有时候互相打架。要防滑、要排气,往往希望槽深一点、密一点;要刚度、要导热,却希望槽浅一点、疏一点。所以槽做多深、做多密,不是一个数就能定下来的事。
| 板面做法 | 换来什么 | 要一并接受的 |
|---|---|---|
| 光面整板 | 整面贴合、导热路径宽、整板刚度好,加工与清粉都省 | 面与面之间容易闷气;石墨自润滑,托料时更易滑移 |
| 单向平行螺纹槽 | 沿一个方向防滑,并给出一排排直通的排气通道;加工相对省 | 方向性明显,与它垂直的方向借不上力;纹顶窄带承压集中 |
| 交叉网纹 | 两个方向都能咬合,接触点更碎,防滑与排气可以兼顾 | 交点处材料被切得更薄,崩边风险高,加工与清粉工时明显增加 |
再往下,走向、节距、深度这三项基本就定了这块板的性子。
三、为什么细纹要开在石墨上
换一种材料去开成片细纹,工程上顾虑的多是崩边与磨损;在石墨上做,有占便宜的地方,也有先要说清的地方。
- 自润滑的两面:石墨不用外加润滑,掉下来的粉屑也不像油脂那样污染料;但也正因为滑,光面板托料更容易打滑,纹路在石墨件上换回来的防滑价值,比在金属件上更明显;
- 脆:石墨偏脆。纹顶是一排排又细又窄的凸起,装取、清槽、与硬物磕碰的时候,掉下去的往往正是棱边。崩掉一排,那一段的接触状态与走气通道就跟着变;
- 好加工:铣、刨、磨都能上,平行的直槽与交叉的网纹都可以按图纸做出来,这是这类件能成形的底子;
- 高温下尺寸稳、抗热震:反复进出炉、升降温,纹路的相对位置能站得住,这是它敢在热场里当承力件与定位件的前提;
- 导热与不污染:对高纯、洁净要求高的高温工序比较友好。
石墨不占优势的一处也很明确:氧化性气氛下持续高温会氧化损耗,纹顶这类比表面积偏大的位置往往先受损。这条划出了它的使用边界,后面还会专门讲。
四、槽形有哪几个决定项
一块螺纹板在图纸上是一堆尺寸,真正决定它好不好用的,是下面这几项。
- 走向:顺着气流走、垂直于受压方向、还是交叉成网,取决于这笔账主要想换哪一样。单向纹省工、方向明确;交叉纹两个方向都能咬合,代价落在交点上;
- 节距与纹顶宽:纹顶窄、排得密,接触更断续、通道更多,咬合点也更细;但纹顶太细容易崩,加工时刀具的负担也重。纹顶宽一点,强度与加工性都好,防滑与走气的效果会往回收一些;
- 深度:槽深,通道截面大,接触热阻能拉开明显差距;但槽深意味着从板面去掉的材料更多,整板的实际截面变薄,刚度与抗弯要重新算。深槽还与板厚对冲——板本来就薄,再开深槽,剩下的厚度未必够扛装卸与压载;
- 槽底与棱边:槽底通常走圆弧过渡,不做尖底——尖底既难清粉,又是应力容易集中的地方;纹顶的棱边一般留很小的倒角或圆边,把崩刃的起点减掉;
- 要不要通边、通孔:这一项常被漏掉。前文说过,不通边的槽不成通道。若排气是主要目的,槽的两端要走到板边或者与排气孔相接;这一条定不下来,加工做得再准,功能也兑现不了。
五、加工端真正的门槛
这类件的难度不在”能不能开出一道槽”,而在”一整片上都要一个样”。下面几处,是图纸与报价之外真正决定成败的地方。
- 成片槽由同一把刀走完,刀具沿程磨耗会变成一条趋势:从板的一头到另一头,槽宽、槽深、槽底圆弧会慢慢变。逐个位置量都在公差里,整板摆开却是一条斜着的趋势。可行的做法是把换刀时机写进工序、分段留出复检,必要时把整片槽分成几组、各自用小批首件校准;
- 深槽让刀:槽窄而深、刀具伸出长的时候会偏摆,量出来的槽壁是斜的,槽底也不平。这种偏差用卡尺看不出来,要靠样板、塞规或者三坐标才能发现,检验口径要在下单前讲定;
- 成片槽的等距与平行:这一片怕的是看着齐、量着不齐。节距的累积、以及整片槽相对板边的关系,要用同一个基准去校,别各段各量;
- 装夹与回弹:大面积薄板夹得过紧,松夹之后会回弹,平面度跟着跑;夹持位置也要避开日后参与贴合的那一段;
- 清粉:槽窄、槽底带圆弧,石墨粉容易藏在槽里。清粉的工作量随槽数往上走,这一笔要算进工时,不能按光面板估;
- 板上的螺纹孔:有些图纸会把固定或者连接用的螺纹孔一并做在板上。这部分要按对应的螺纹口径与检验方式来做;它与板面槽纹若分两次装夹完成,基准要统一,别让孔位与槽阵互相漂移。
把这些放到一起会发现,螺纹板与光面板的账并不在同一个地方:光面板的难点在平面与厚度,螺纹板的难点在一整片槽的一致性,以及被槽改薄之后的整板刚度。这两笔要分开算。
六、主要用在哪些地方
| 应用领域 | 纹路在承担的事 |
|---|---|
| 高温炉托料与承烧 | 托料面借纹顶防滑,料件不易挪位;板与件之间借纹谷走气 |
| 真空炉、气氛炉内的衬板与挡板 | 断续接触,缓和与炉体、底座之间的整面贴合 |
| 半导体、光伏承载部件 | 在洁净、不污染的前提下提供排气通路与定位面 |
| 需要控制贴合传热的工位 | 借纹顶的窄带接触,把某一段的导热调缓一些 |
| 对配面之间需要排液、走气的场合 | 纹谷充当通道,两端通到板边或通孔 |
| 需要防滑与定位的装卸工位 | 借纹路为工装附件提供咬合点与定位 |
凡是既要在高温下托住或者隔开什么东西、又希望接触面之间不闷气、不打滑的工位,这类件都有出场的机会。具体到某台设备该用多厚的板、槽走哪个方向、做多深、要不要通边,都要结合工况与图纸来定,没有可以直接照搬的通用值。
七、使用与验收时要盯住的地方
这类件的功能一半靠加工做出来,另一半靠使用中守住。
- 通道通不通:到货与装炉之前,顺手确认槽的两端是不是通到板边、或者通到排气孔。看着有槽、实际两端被封,排气这一项就等于没做;
- 积粉与堵塞:槽会积石墨粉,也会积工序里的挥发物与残渣。清了,通道还在;不清,通道会慢慢堵死,功能一点点丢掉。建议按炉次清槽,必要时复检槽口与槽深;
- 纹顶磨损:纹顶是承力与接触的位置,反复装卸与热循环之后会磨平、变钝,防滑与接触状态一起退化。它属于消耗件,与其硬撑到料件开始挪位或者排气变差,不如定期检查、到点更换,通常更省;
- 磕碰:纹顶棱边与边区棱角是重点保护位置。装取时避开棱边抓,堆放时别让纹面对纹面直接叠压——那样重量都落在纹顶棱上,容易压伤;
- 热膨胀与配合间隙:板与垫板、料框之间的间隙,要把升温后的变化一并算进去。冷态刚好、热态顶死,或者反过来晃荡,都不行;
- 固定用的螺纹孔:用螺栓固定的场合,拧紧时用力要匀。石墨脆,局部过紧容易把孔口压裂,这一处也是热态下应力相对集中的位置。
石墨的消耗多来自氧化,而不是温度本身。这一条对螺纹板同样成立,也是它多用于真空炉与保护气氛炉的原因。
在空气等氧化性气氛、温度持续偏高时,石墨会发生氧化损耗。纹顶这类比表面积偏大的位置往往先受损;纹顶一旦变钝、变矮,接触与防滑就一起走下坡,槽深也会跟着浅下去。真空或者惰性气体保护能避开这个问题;若要在含氧环境使用,需要对损耗有预期,并做相应的安排。
八、关于信瑞达石墨的螺纹石墨板
信瑞达石墨专业生产石墨与石墨制品已有 30 年,在板面成片槽纹、交叉网纹这类石墨件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽的走向、节距、槽深、槽底圆弧与纹顶棱边这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区既有石墨材料产能,也有机加工产线,备料与加工可以在厂内配套完成。
可承接螺纹石墨板及各类带槽、带纹石墨板件的定制,支持来图来样与小批试样。较稳妥的推进方式,是先把用途、气氛与温度条件、与对配件的接触方式,以及槽纹想换回来的那几样(防滑、排气、控热还是定位)说清楚,再据此匹配石墨牌号与槽形方案;图纸或者工况尚不明确的,先做单件或小批验证,跑通一轮之后再放量,试错成本相对可控。
写在最后
螺纹石墨板看着就是一块平板上多了些槽,可它不是装饰件——那一排排槽是从板面去掉的材料,换回来的是防滑、是排气通道、是一处可以调的接触热阻,也可能换回一处温度上的局部高点。这笔账一半在图纸上定:走向、节距、深度与要不要通边,先想清楚要换哪几样,再谈尺寸;另一半在加工端守:靠分段复检、刀具管理与统一基准,把一整片槽的一致性按住。使用端则是按炉次清槽、避开棱边装卸、把间隙按热态算,这些通常比事后修件省得多。具体工况仍建议结合实际参数与图纸确认。