石墨棒为什么不能只报直径和长度?匀、直、正、一致这四笔账,得一起算
信瑞达石墨·石墨棒·技术专栏
石墨棒为什么不能只报直径和长度?匀、直、正、一致这四笔账,得一起算
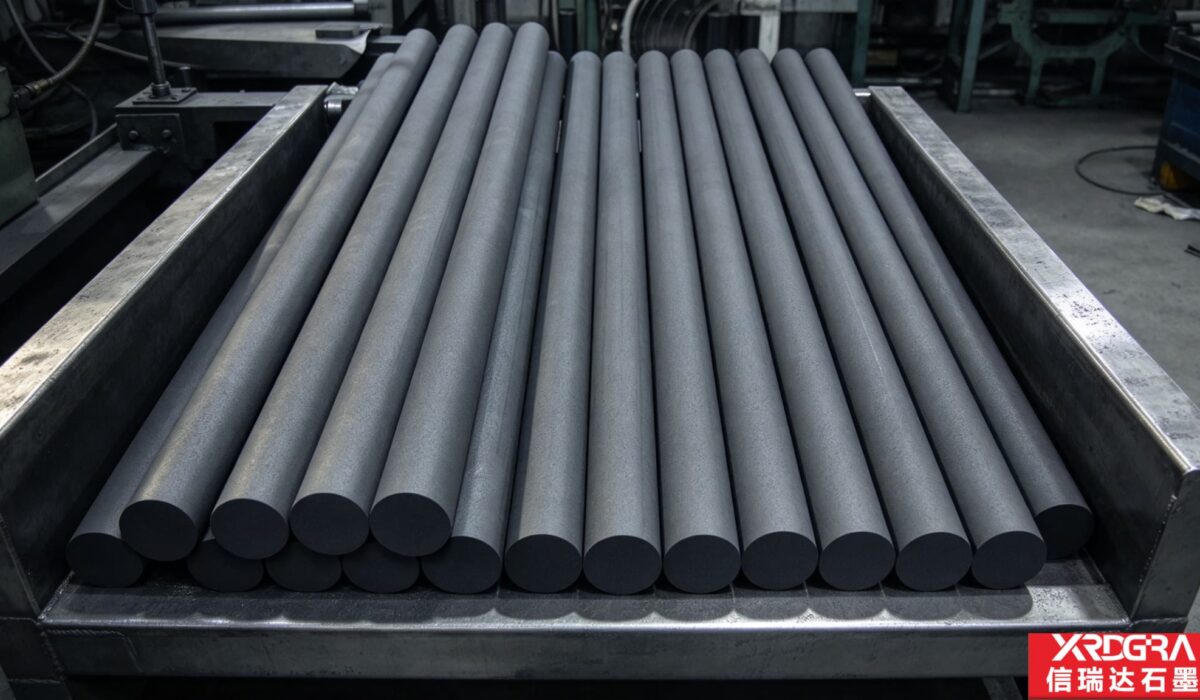
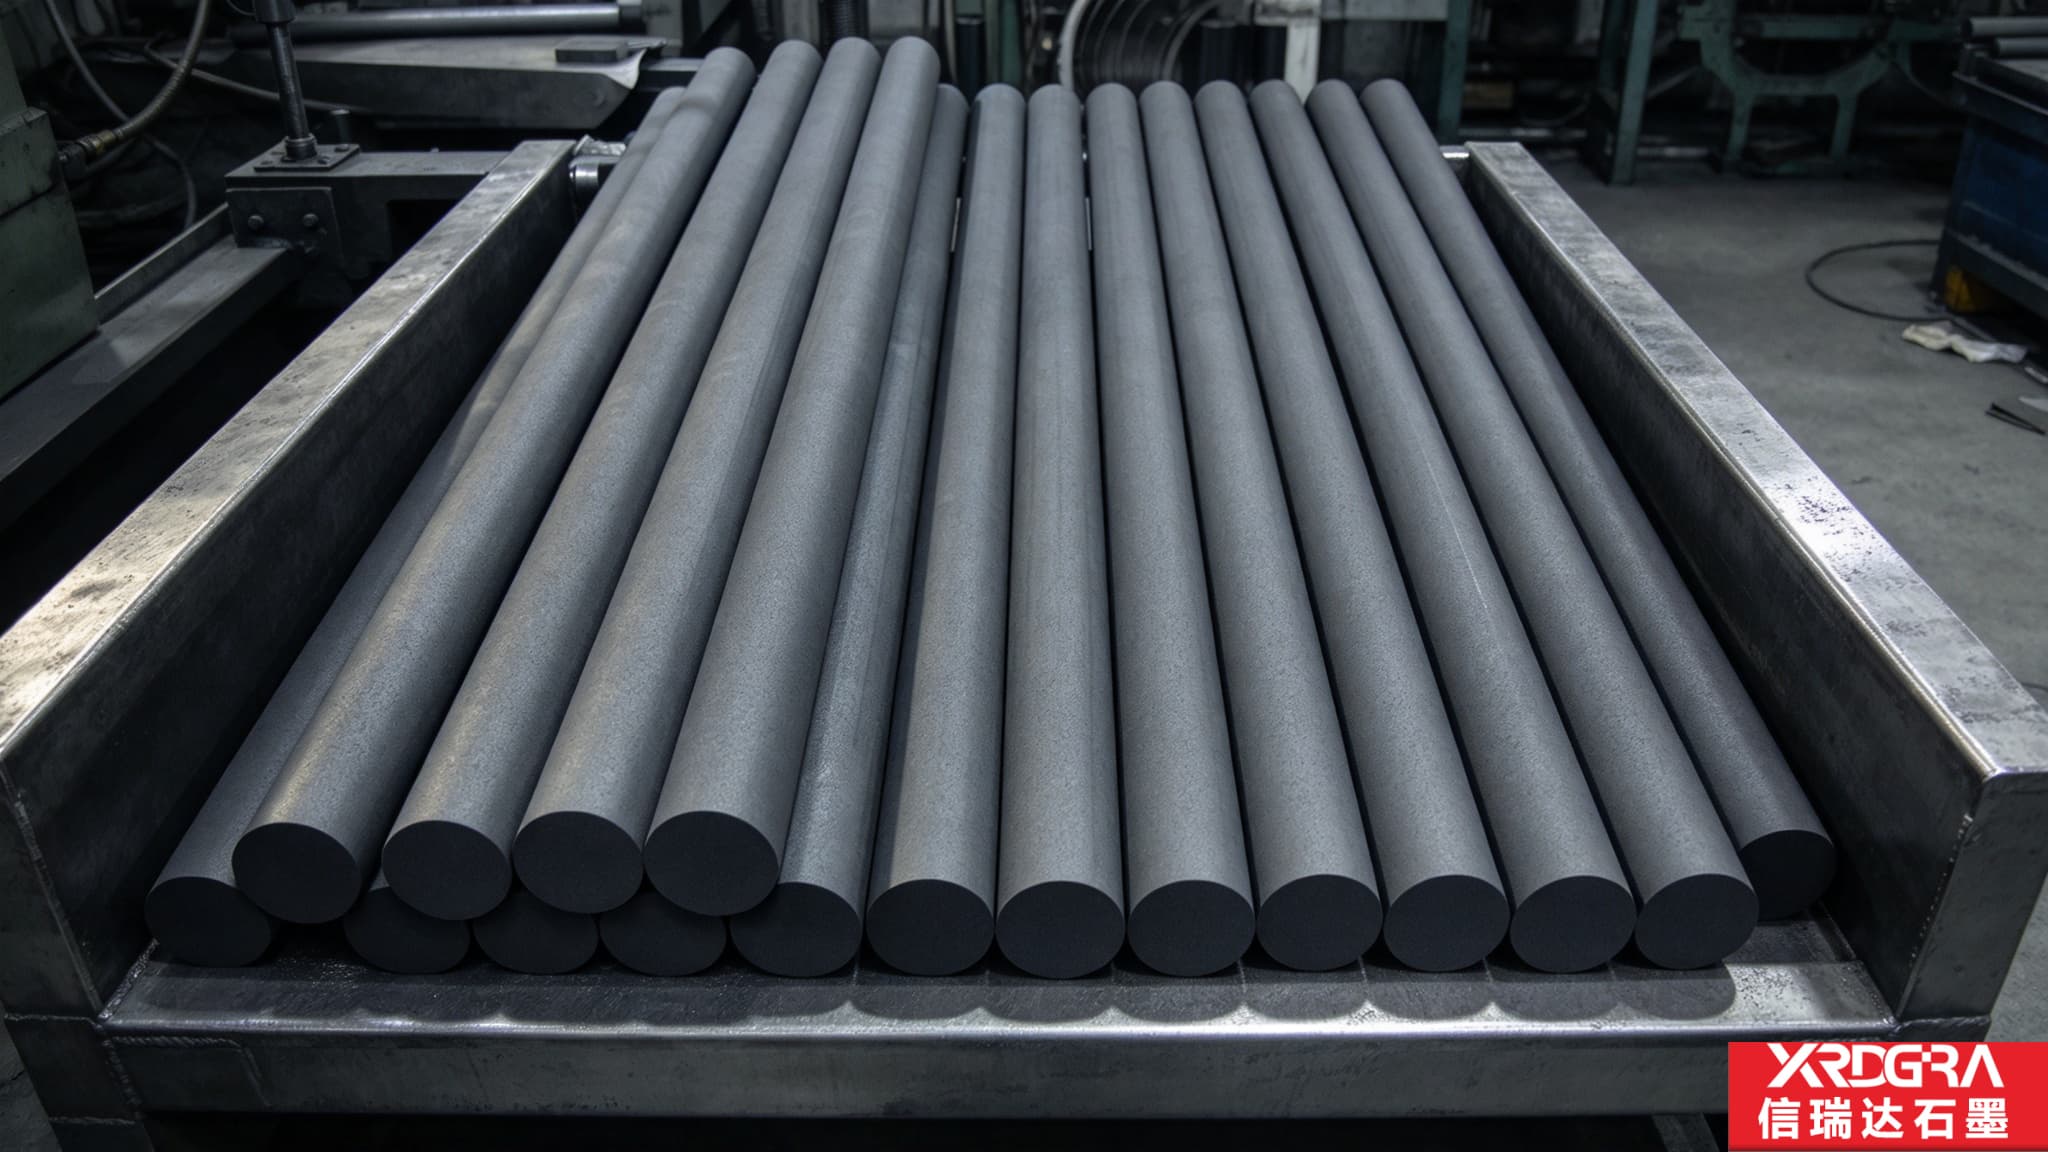
石墨棒的外形很简单:一根等径圆柱,两头切平,按图截成定长,多数以同规格成批交付。可同一批棒子装到设备上,有的稳稳当当,有的却这里接触不好、那里别着劲。差别多半不在牌号,而在四件常被“报个直径和长度”盖过去的事——直径匀不匀、杆身直不直、端面正不正、一批之内一不一致。这篇文章把这四笔账拆开讲。
信瑞达石墨 · 技术专栏
一、先算清四笔账:匀、直、正、一致
石墨棒是石墨材料加工成的圆柱形棒材,按图截成定长、两端切平,多数情况以同规格成批交付。它的外形简单到容易被简化成两个数——直径和长度。可真正决定一根棒装不装得进、用得稳不稳的,是四个不那么显眼的口径:
- 匀:同一根棒的头、中、尾,以及一批棒彼此之间,直径要落在同一个区间里,不能一头粗一头细;
- 直:整根棒不能有明显弯曲、扭曲,长料上这一点尤其要盯住;
- 正:两端面要平,并且与棒的轴线基本垂直;
- 一致:多根一起交付时,彼此要能互换、能配套。
这四件事牌号表上都不写,也很难靠材料本身补上——它们是加工与检验的事。也正因为不在牌号表里,就容易漏在图纸之外:报价单上两个数一填,其余全靠默认。
二、“匀”:直径不是一个数,是一条线上的一致性
外圆是车或磨出来的,刀具沿轴线走一遍,直径就成了一条沿长度变化的曲线。头一刀与末一刀之间,机床刚性、刀具磨损、让刀量、切削热的积累都在起作用,所以“两端一个数、中段另一个数”是常见的偏差来源——只在一个位置量一次直径,说明不了整根的状态。
- 两端与中段都要量:一般在靠近两端和中段取几个截面,看整根落在什么区间;
- 同批之间也要抽:要配成一套用的(一组发热杆、一组支承柱),根与根之间差得多就配不起来;
- 粗加工留量、精加工定尺寸:粗车先把余量均匀去掉、把坯料的不圆与偏斜修正掉一部分,精加工再定直径与表面。跳过粗加工一步到位,直径一致性往往更难稳住。
直径公差给多少,取决于它承担的工位:作承托、作连接配合的要严一些;用作熔体搅拌、通液这类以耐蚀与不润湿为主要诉求的,可以宽松些。公差怎么定,取决于使用者对“装得上”要求到什么程度。
三、“直”:长料上的头号关口
棒材的长径比一上去,直线度就成了主导项。变形主要来自三处:坯料自身的残余应力在下料后被释放;装夹与切削时的受力把长段顶弯;材料去除不均,一侧多一侧少,冷却后又回不来。
- 下料方式有影响:锯切、车断、线切割对坯料与端部的扰动不同,给后续修正留出的余量也不同;
- 支承是关键:细长棒加工时用跟刀架、中心架或多点支承,本意是让它在受力时“有个靠”;支承点太多又会干涉刀具,取舍要看直径与长度;
- 要不要安排去应力,是个取舍:对直线度要求高的件,中间加一道去应力处理更稳,代价是多一道工序与周转时间;
- 弯曲一旦形成,后期很难靠“校”改好:石墨是脆性材料,常温下强硬校形容易在内部留下微裂,等到受热受载时才暴露出来。
直线度的判定,多数场合是定性的:放在平台上滚一滚,看与基准之间的间隙;或用表在若干截面上打一遍,看整根的偏摆趋势。按哪种方式看、在哪些位置看,宜在图纸或技术协议里写明——写清了,验收时才有共同的尺子。
四、“正”:端面那两刀,关系它在导电与承压工位的表现
端面常被当成“切平就行”的地方,其实它是棒材上与别的零件打交道的那个面。
- 作导电或发热杆件时,端面是电流进出的一处接触面。端面不平、或与轴线不垂直,接触就只落在几个点上,局部电流密度偏高,接触处先热起来、再氧化,热与氧化又反过来让接触更差——这是“同一根棒换台设备装上去接头就发烫”的常见由来;
- 作承托、支承杆件时,端面是承压面。承压面不平,受力集中到边缘,加上石墨偏脆,崩边常常从边角起头;
- 所以端面加工要盯两件事:平面度,以及与轴线的垂直。端部一般再做一小段倒角,把锐边去掉,减少搬运与装配时的崩角。
接触类工位还有一层:端面与电极、夹具之间的压紧力要与接触面积匹配。压得不够,接触电阻偏大、白白发热;压过了头,在脆性材料上又容易把端部压裂。压紧的尺度,通常要在装配环节一并确定。
五、“一致”:多根一起交付时,一致性本身就是指标
石墨棒常常成组成批使用——一套热场里的几根支承柱、一组导电杆、一台设备上成排的搅拌件。这时候单根合格还不够,彼此之间要“能换”。
- 同批同牌号、同坯料批次:不同批次的坯料在密度与组织上有差异,混着用,受热膨胀与电阻表现就未必一致;
- 同一套装夹基准:同一次装夹、同一台设备上成组加工,根与根之间的偏差来源相同,一致性更容易保住;
- 逐件记录:把每根的实测直径、长度与端面情况记下来,日后更换时才有依据配到相近的一根。
一致性做得好不好,现场的感受很直接:换一根上去不用二次调整、不用重新找正,说明这一批的一致性过得去;反过来,每换一根都要重新垫、重新找,问题多半不在装配手法上。
六、这四笔账,分别是在哪道工序上做出来的
把加工顺序理一遍,能看出每一笔账归在哪一段:
- 下料:按成品长度加余量切断,余量是给端面与直线度留的修正空间;
- 粗加工外圆:去掉大部分余量,修正坯料的不圆与偏斜,同时把后续可用的装夹面做出来;
- 端面:车或磨出平面度与垂直度,端部倒角;
- 精加工外圆:定直径与表面状态,这一步之后尺寸基本不再动;
- 清洁:清掉表面与孔隙中的石墨粉尘,作导电、真空场合用的件尤其要清;
- 检验与防护:按约定口径量直径、直线与端面,再做防磕碰的包装。
顺序上常出错的是“先精后粗”或漏掉粗加工——余量一次切完,切削力大、变形也大,前面省下的时间,后面往往要在返工里补回来。
七、几种常见工位,看的东西不一样
同一根石墨棒放在不同位置,四笔账的轻重就不同:
- 发热与导电工位:先看端面与直径的一致性,它决定接触与电阻的稳定;再看牌号,电阻率是否落在所需区间;
- 承托与支承工位:先看直线度与端面承压,再看牌号的强度与抗热震表现;
- 搅拌与通液工位:先看表面状态与不润湿特性,棒体不宜有起层、掉渣,避免污染熔体;
- 连接配合工位:先看直径公差与配合长度,表面粗糙度也要与配合方式对得上。
也要说清边界。石墨棒是专用件,不是通用件。对冲击与韧性要求高的位置,金属棒材仍有它的位置;氧化性气氛中长期高温的场合,石墨也不直接适用——它在氧化性气氛、温度持续偏高时会氧化损耗,表面逐步劣化、尺寸变小。选不选、按什么口径做,还是先看它被派去干哪种活。
八、交付之后:长棒在存放与转运上的几条经验
长棒有相当一部分问题出在“还没上岗”的时候——磕、碰、压弯。
- 平放,不竖立、不悬空:长料悬空一段,自重就足以让它慢慢变形;竖立放置则容易倾倒磕碰;
- 支点放在两端附近并多点支承:让自重均匀分布,避免中段下垂或端部集中承重;
- 层间垫开,避免交叉压叠:根与根硬碰硬,装卸时的摩擦与冲击都作用在棱边上,倒角也防不住;
- 避开急冷急热与潮湿环境:石墨的热震与吸潮,都可能给后续使用带来麻烦。
这几条看着琐碎,决定的却是一根棒到现场时还是不是它出厂时的样子。
九、图纸与订单上,建议写清这几项
四笔账要落地,有效的办法是在图纸或订单里写清:
- 直径与公差,以及全长的直径允许变动范围;
- 长度与端面要求:端面是否要求与轴线垂直、是否需要倒角;
- 直线度要求与判定方式;
- 石墨牌号与主要指标倾向(电阻率、密度、灰分等按用途取舍);
- 表面状态:是否清粉、是否要求无油污;
- 数量与配套要求:是否成组配套交付、是否需要逐件记录。
写明这些,比事后争论“这批棒子行不行”省事得多。某一项确实拿不准时,把实际工况讲出来,由加工方按经验建议合适的口径,也是一条路。
十、关于信瑞达石墨的石墨棒
信瑞达石墨专业从事石墨制品研发与加工已有 30 年,在石墨棒这类按图定制加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。直径一致性、直线度、端面状态与批内配套,是我们在加工与检验中会逐项确认的内容;如果您手上有具体的图纸与工况,把用途、气氛、温度与负荷一并说明,更方便匹配牌号与加工口径。
写在最后
石墨棒的样子简单,账不简单——匀、直、正、一致这四笔,牌号表管不了,全在加工与检验里。它们多半不会出现在报价单上,却直接决定这根棒装上去是省事还是添事。比较稳的做法是:下单前把用途讲清、把四项口径写上,到货后按约定的方式抽检一遍。具体工况与验收方式,仍建议结合实际参数与图纸确认。