金条石墨模具定制:按你要的条子倒推腔,三处容易出差
信瑞达石墨·金条石墨模具·技术专栏
金条石墨模具定制:按你要的条子倒推腔,三处容易出差
金条石墨模具是浇铸成形工具,也是一份金属液的批量分配器。定制它的重心不在把料挖出几道槽,而在按你给定的条子规格倒推出型腔,再把一摸出几条、怎么浇、怎么脱这几件事定准。差一处,出的条子要么不对、要么取不出。
信瑞达石墨 · 技术专栏
先把这件定制归位。金条石墨模具交付的,是一块按客户条子规格倒推出型腔、并排好多腔与浇脱结构的石墨坯件:毛坯块体进厂,按图把余量拿走,开出成列矩形型腔、留出腔间筋与边框,再把型腔尺寸、多腔一致性与脱模面守住。它和一般结构件不同的地方在于,腔里装的是熔融金属液,腔形直接决定金条的外形与重量,所以定制不能只按“开几个槽”收口,得按“负形倒推”和“批量一致”两条逻辑把口径定清。下面从定制先定什么、三处倒推、材质精度、风险几处捋。
一、它长什么样,定制交付什么
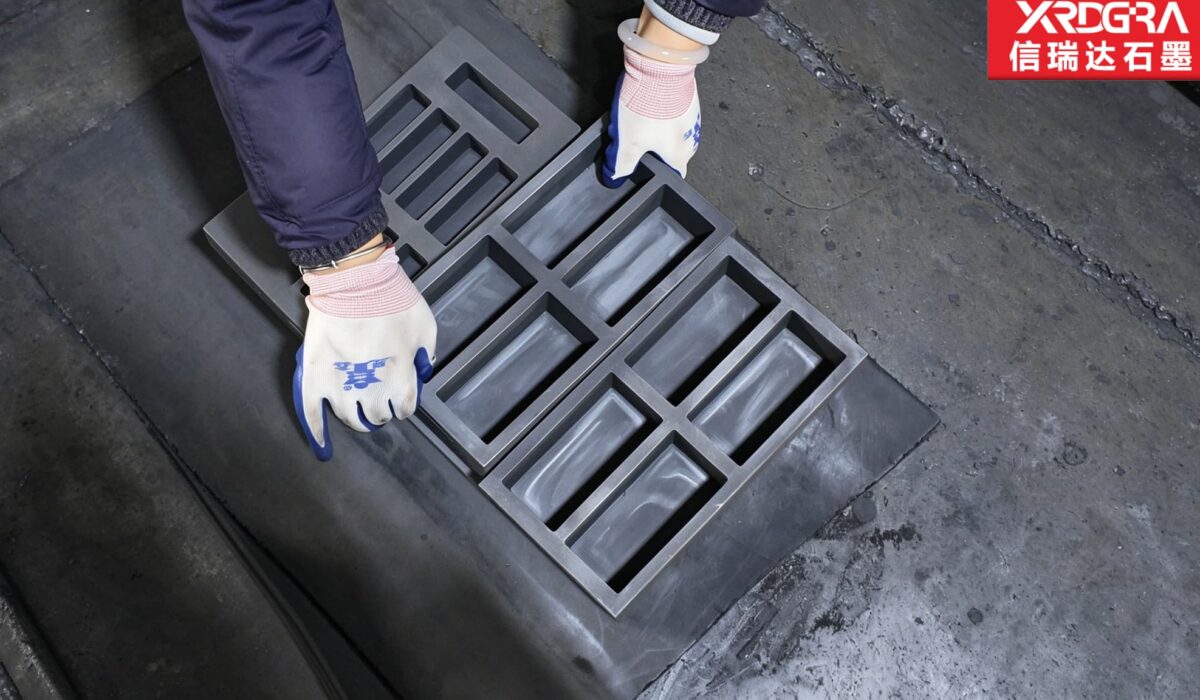
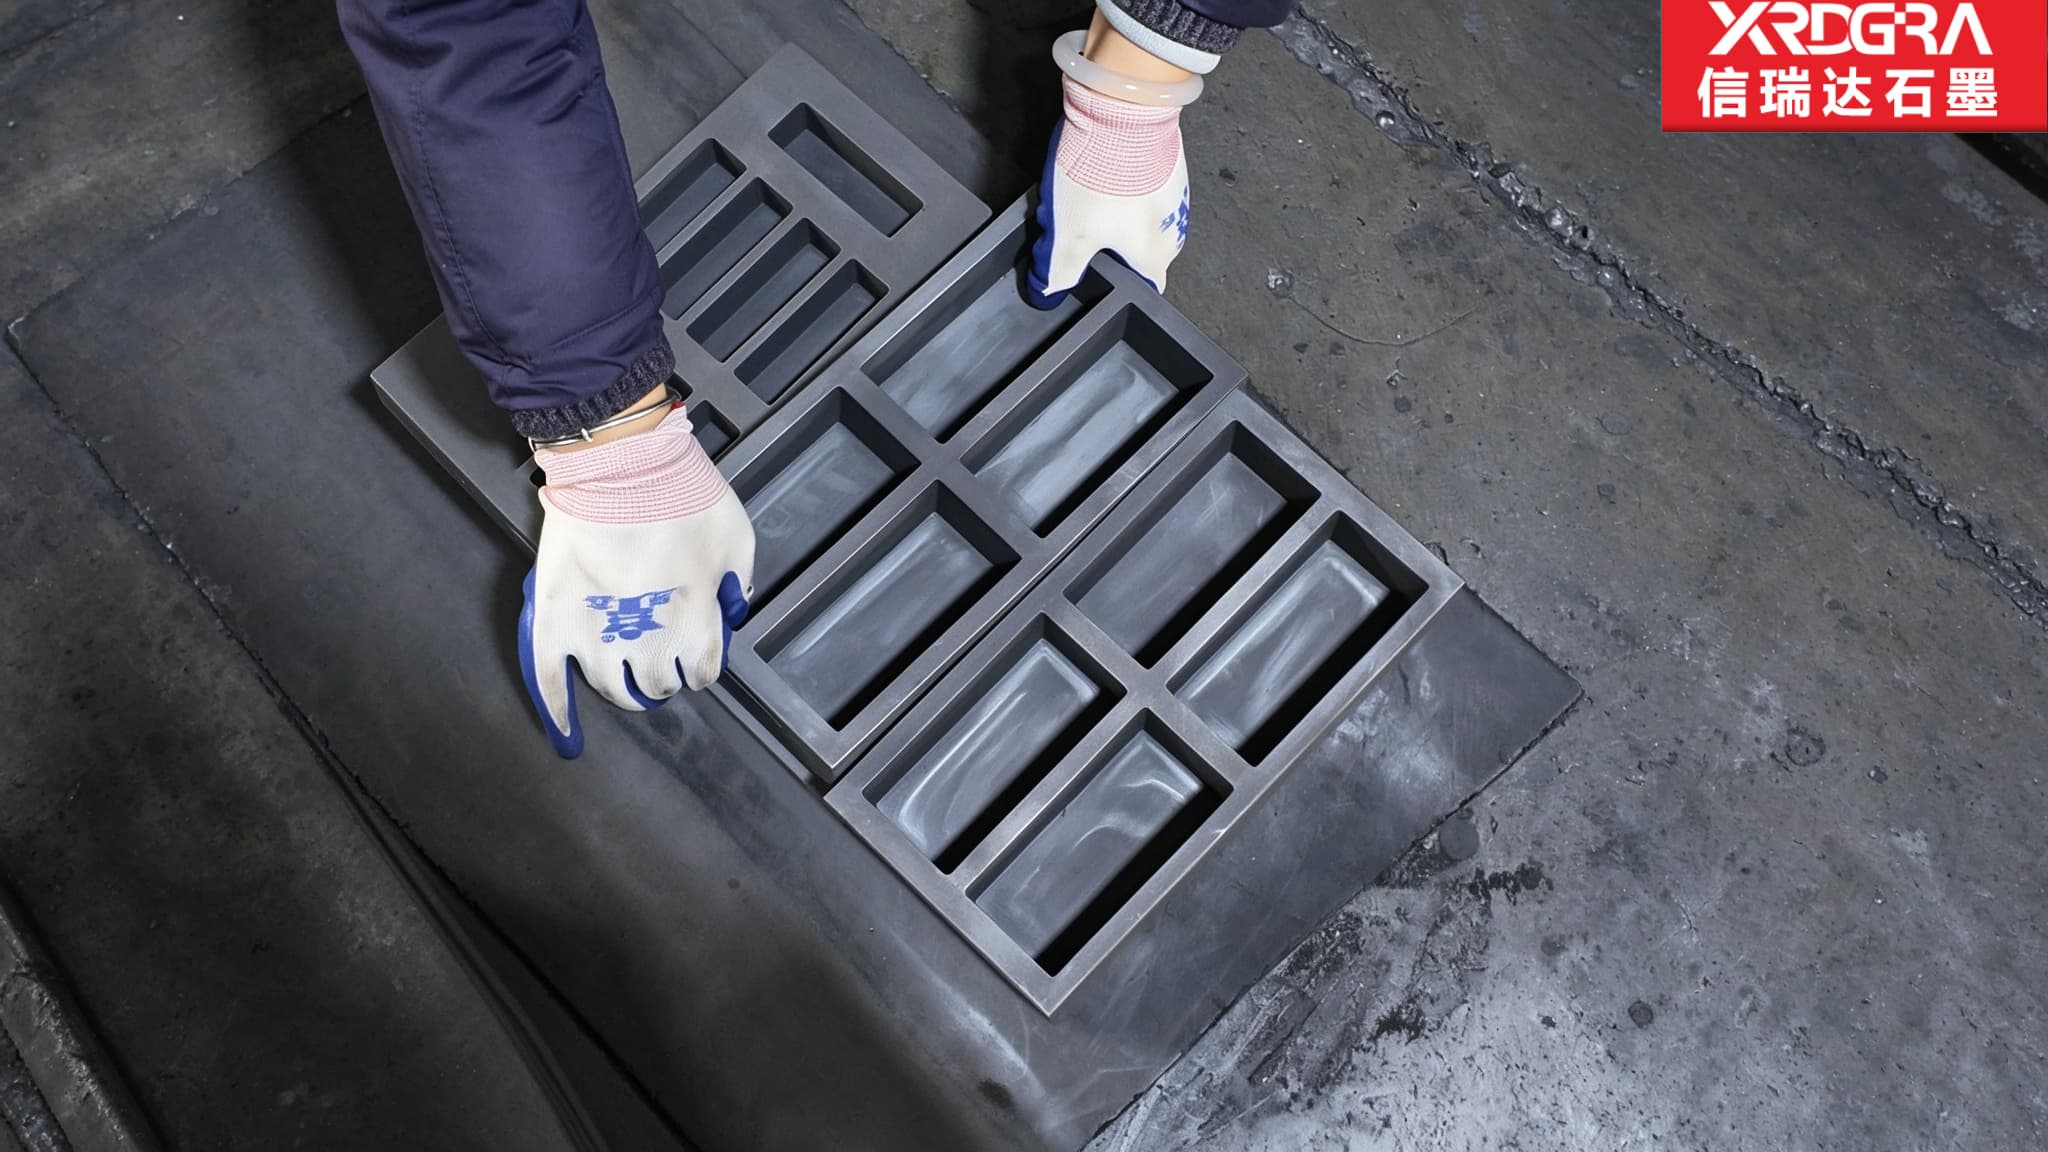
形态上可以拆成几处:一块规整的长方体块体,顶面按列并列开出多个窄长的矩形型腔,腔与腔之间留着隔墙(也叫腔间筋),腔口四周是一圈唇边,块体本身有相当厚度给腔深留出余量;腔底常为弧形或勺形,为脱模服务。型腔的长宽比明显比锭类件大——它对应的是条,不是块。
定制交付的,是“按你的条子倒推出来的腔”加上“多腔排布、浇口、排气、脱模结构”这几样。它既是成形工具,也是一个批量分配器——同一份金属液要被分成若干份,每份是不是一样多,由模具说了算。
二、为什么用石墨,只作前提
- 耐急冷急热。浇铸是一冷一热的循环,材料要扛得住反复的热冲击。
- 不润湿、不粘连。多数熔融金属与石墨不易润湿,凝固后好脱模,条子表面也不容易被咬出麻点。
- 不带铁、不污染。对贵金属与铝加工都是硬门槛——工装链上多带入一点异金属,成色与后续加工都要受影响。
- 热膨胀小。受热后型腔尺寸变化相对小,对控制条子的成形尺寸有利。
这几条是选材前提,已有专文展开,这里只点到位,后面讲定制怎么落地。
三、定制先定三件事
其一,要什么条子。长、宽、厚或者单条重量,外形是直边矩形、带圆角、带字印位还是梯形——这些定下型腔的负形。条子外形越讲究(圆角、字印、变截面),腔形就越不能只当“挖个槽”处理。
其二,一摸出几条、怎么排。腔数、列数、腔间筋宽一起定。腔越多产能越高,但筋越窄刚度越差,在冷热循环里越容易裂——这一定制里先要权衡的一笔,不是只看产能。
其三,怎么浇、怎么脱。浇口在端头还是侧边、气体往哪排、脱模朝哪个方向(腔壁要不要斜度、内角要不要圆角、表面要不要够光)——定不清,金条就会卡死取不出。
四、三处倒推,容易出差
负形倒推。条子尺寸到型腔尺寸,中间要算冷凝收缩和加工余量。只按成品尺寸开腔,出来的金条会偏小、偏轻。图纸宜写清:腔是按“成品加收缩余量”开,还是按“成品净尺寸”开。
多腔排布。腔间筋宽是刚度底线,筋窄了在冷热循环里会开裂;浇道与排气不顺,会出现缺肉或带气孔。腔数不能脱离筋宽单独看,二者要一起算。
脱模结构。腔壁斜度、内角圆角、表面光洁度共同决定取出难易;直角直壁加毛面,等于给金条做了个卡扣。腔底那点弧形(勺形)也要为脱模服务,不是单纯好看。
| 定制常写错或漏写的三处 | 写错会怎样 | 怎么写清 |
|---|---|---|
| 负形基准(腔按成品还是成品加收缩) | 金条偏轻或偏大,整批重量失准 | 写明基准与余量,首件称重校准 |
| 腔间筋宽(只给腔数不给筋宽) | 筋窄易裂、早期失效 | 筋宽单列成项,连腔数一起考核 |
| 脱模结构(斜度/圆角/光洁) | 卡死取不出、表面拉伤 | 指定斜度与粗糙度,标注脱模方向 |
定制金条模,“腔按什么基准开”这件小事,往往比“开几个腔”更要紧。基准写错,整批条子重量偏掉,返工的不是模具,是整炉料。
五、材质与精度,该盯哪几项
- 材质。导热与耐热冲击(扛冷热循环)、灰分低(不污染贵金属成色);牌号按条子大小与产量选,不是越贵越好。
- 型腔尺寸公差。直接决定单条重量与外形,是定项,不是顺带要求。
- 多腔一致性。批内各腔尺寸要一样,否则同批条子重量不一;按点位查,不取平均。
- 表面质量。腔壁光洁度管脱模与金条表面;腔角倒钝管转运与防崩。
六、工序固有风险,只能缓解不能消除
- 脆性。腔角、筋根部易崩;内角配圆角或清角配刀,别留尖角应力集中。
- 冷热循环疲劳。表面氧化、微裂,属缓慢漂移;按工况估更换周期,别等裂了再用。
- 倒推误差。收缩或余量估偏,重量就偏;首件称重校准后再铺开。
- 多腔不一致。刀具磨损累积、排屑二次切削都会让后面几个腔和前面的对不上;同批料、同刀路、同基准,加首件确认。
- 污染。灰分或异金属带入;独立工位、不与金属混产、清洁包装。
这些风险没有一项能被加工“消除”,只能靠工序安排压到可接受范围。敏感或首制件,先小批试制、首件确认后再铺开。
七、图纸和订单上,宜把这几项写清楚
金条模按图定制,下面几项写清,报价、加工与验收都少来回:
- 条子规格:尺寸(长、宽、厚)或单条重量,外形(圆角、字印位、梯形);
- 数量与排布:腔数、列数、腔间筋宽;
- 浇口与排气位置、方向;
- 脱模要求:腔壁斜度、内角圆角、表面粗糙度;
- 材质牌号与灰分要求;
- 是否成套:盖板、芯、底板、定位件;
- 公差与验收口径:型腔尺寸、多腔一致性怎么判、首件称重怎么安排;
- 毛坯来路、余量、是否要求粗加工后放置。
其中负形基准、腔间筋宽、脱模结构这三样常被当顺带要求省掉,而它们正决定条子重量准不准、模能用多久。写进图纸,等于把验收口径提前对齐。
八、关于信瑞达石墨的金条石墨模具定制
信瑞达石墨专业生产金条石墨模具已有 30 年,在金条模的型腔负形倒推、多腔排布与脱模结构控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控型腔尺寸、多腔一致性与脱模面光洁度等关键要求;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
下单前建议先讲清:条子规格(尺寸、重量、外形)、一摸出几条、怎么浇怎么脱、是否高纯洁净要求。要求高的件,先做一件试浇、把负形基准和脱模口径对齐,再放批量,比整批做完再争尺寸省事。
写在最后
金条石墨模具定制,重心不在把料挖出几道槽,而在按你要的条子把腔倒推准、把一摸几条的排布和脱模结构定对。负形基准写清、腔间筋宽留够、脱模斜度给到,这三件事到位,模出的条子才重量准、取得出、用得久。
如果图纸上是金条模、锭模这类定制件,可以把条子规格、一摸腔数、浇脱方式与洁净要求发过来,我们按图评估负形倒推与多腔排布方案,也可以先做一件试浇验证。