石墨液冷板:流道是铣出来的,散热行不行先看槽底平不平、截面匀不匀
信瑞达石墨·石墨液冷板·技术专栏
石墨液冷板:流道是铣出来的,散热行不行先看槽底平不平、截面匀不匀
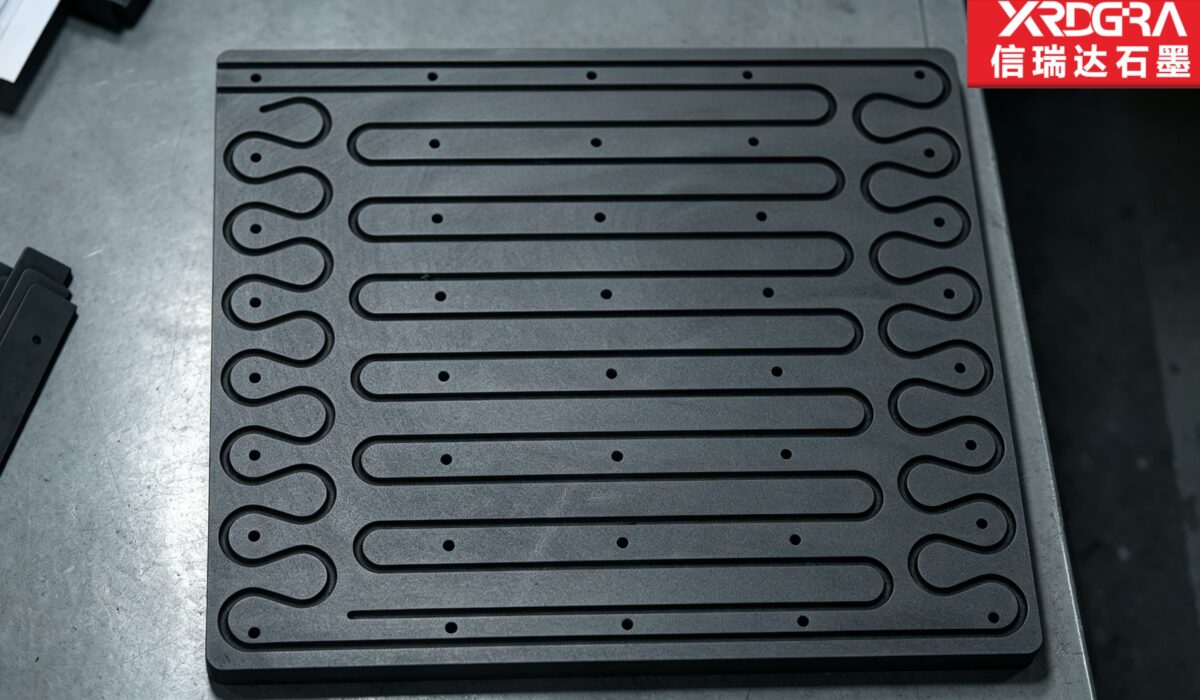
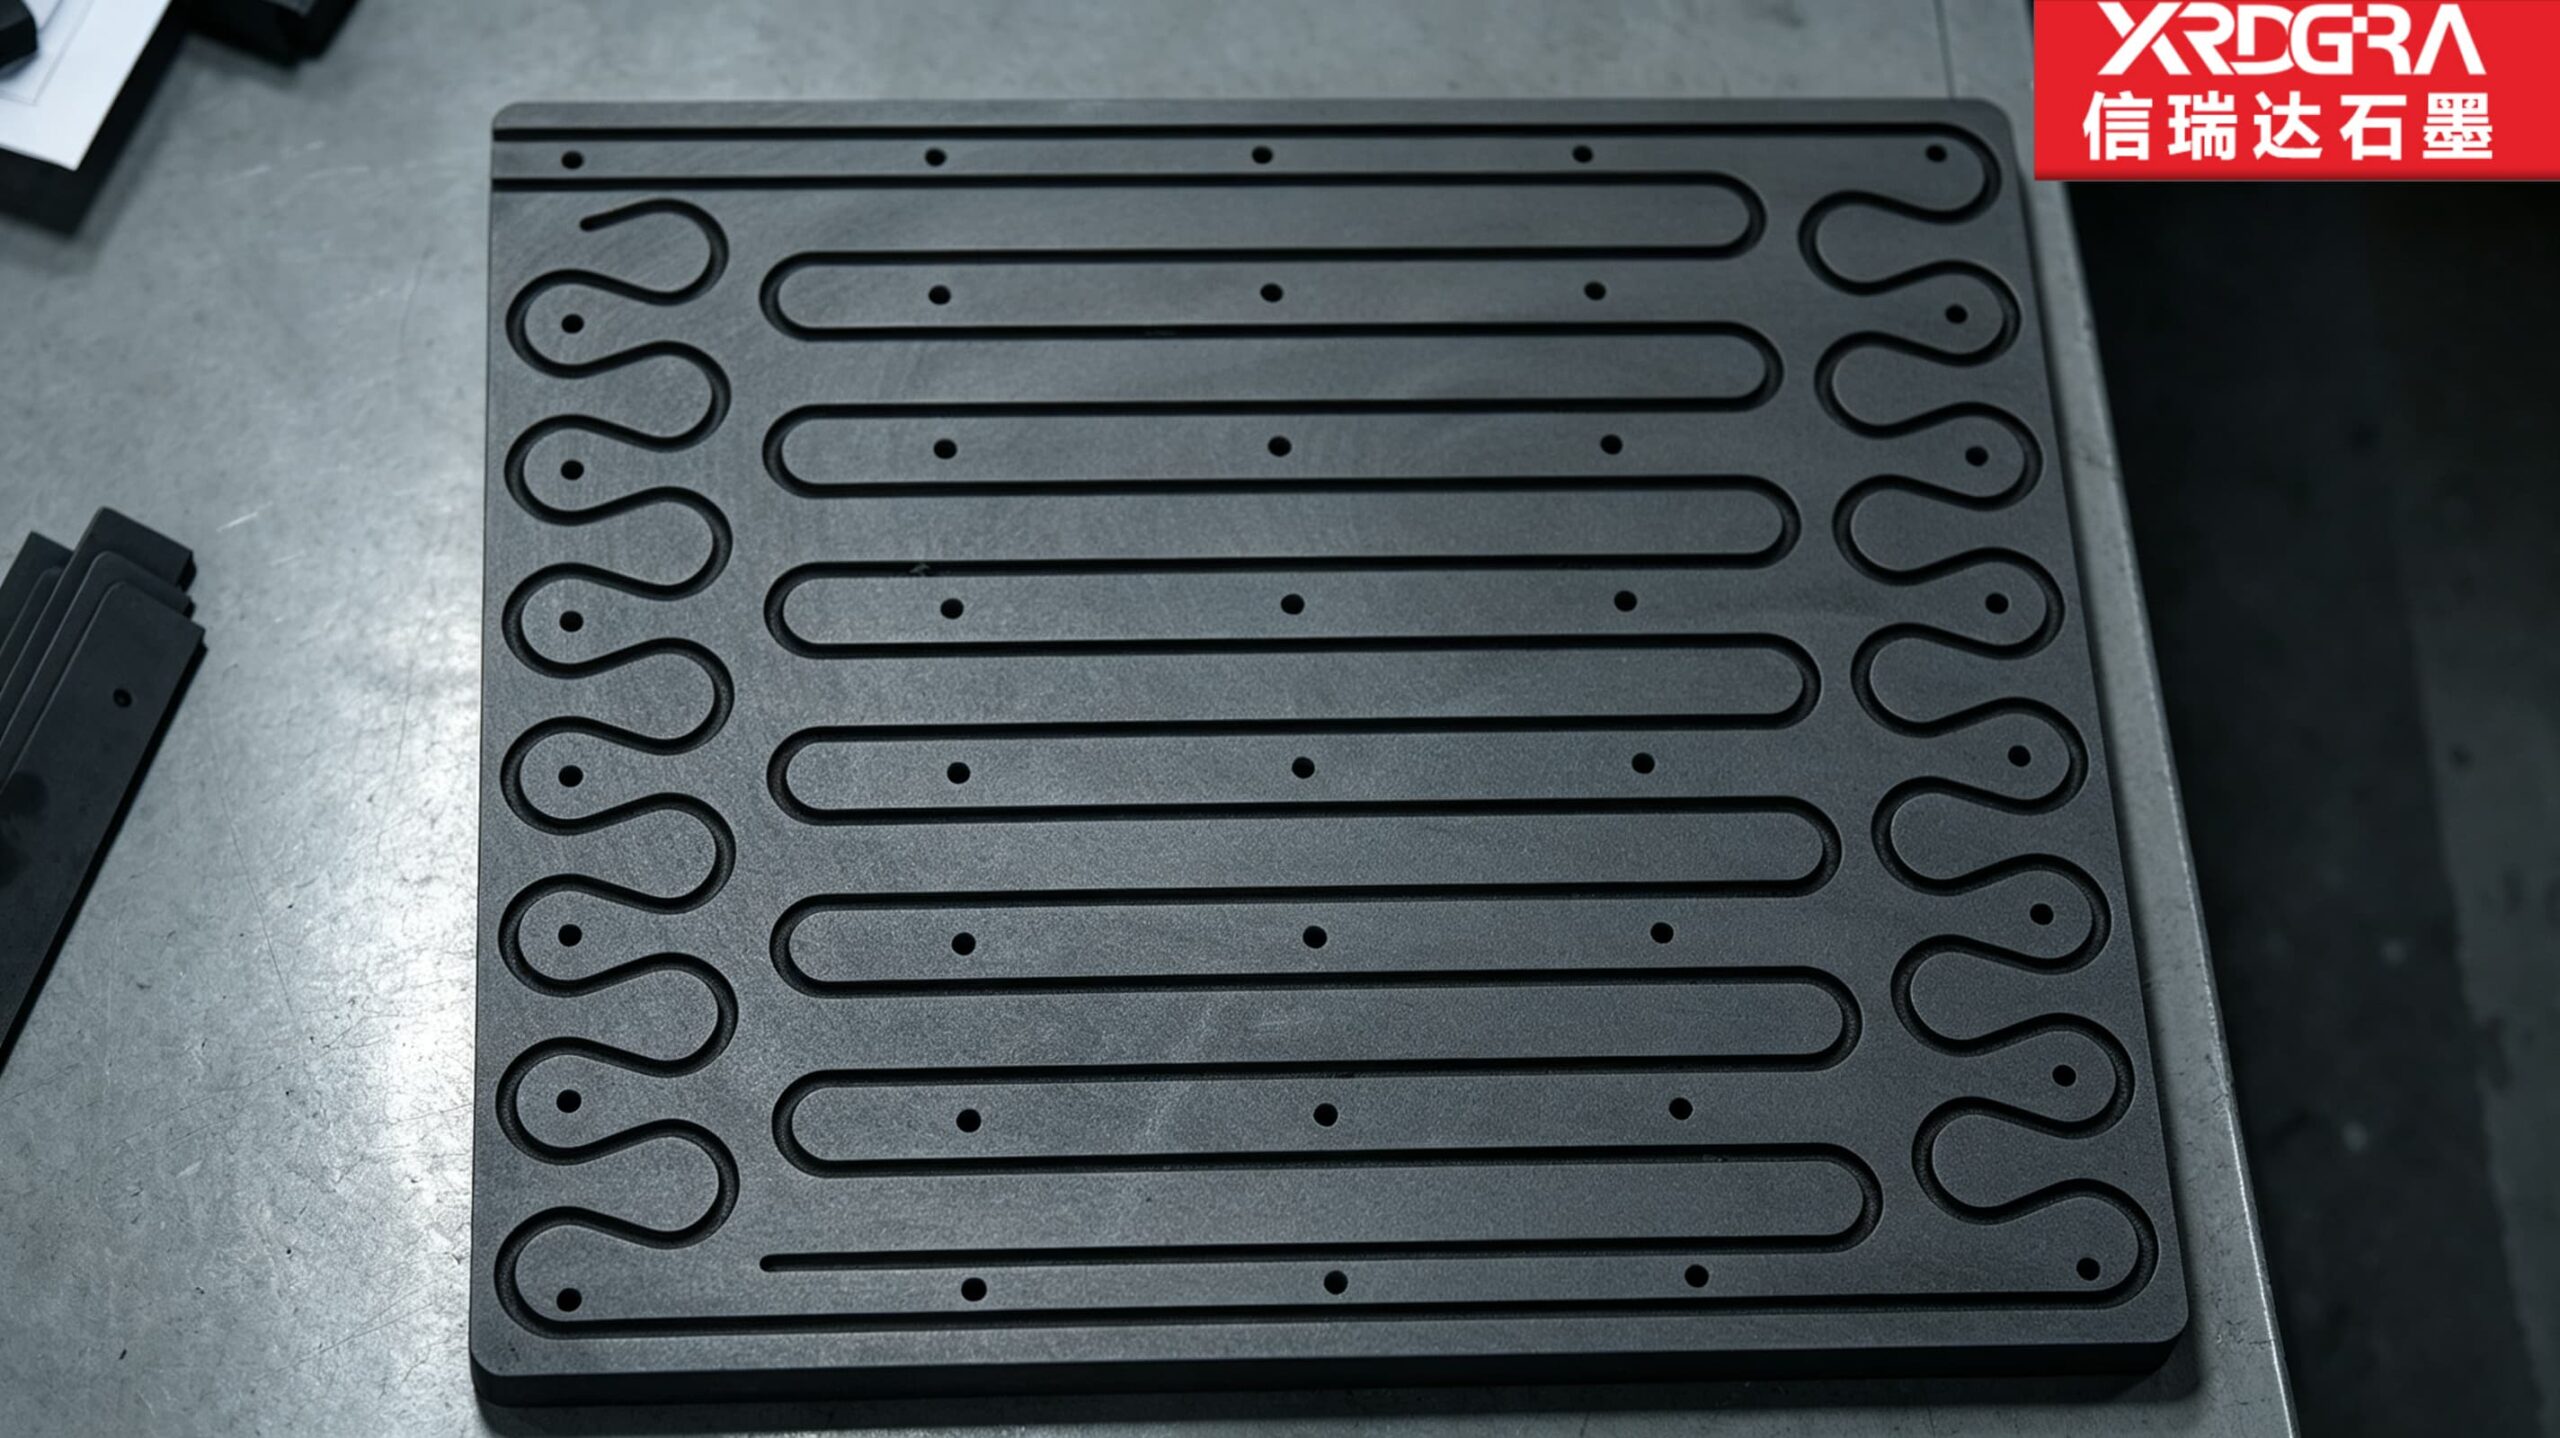
液冷板靠液体在槽里走,把贴在板上的发热件带走的热量带走。流道怎么走、截面匀不匀、槽底平不平,直接决定压降和换热;而密封面平不平,决定它漏不漏。这篇从一块铣出流道的石墨板出发,把流道选型、铣削要点、密封与验收讲清楚。
信瑞达石墨 · 技术专栏
一、石墨液冷板是什么
石墨液冷板,是一块在表面铣出流道的石墨板。冷却液从槽里流过,把贴在板上的发热件传过来的热量带走。
它通常不是单独一块板就完事。开放式的流道要和盖板、基板或另一块板封合,才能形成封闭通路;也有把流道做在板内、靠两块板对合的结构。流道的形式不同,加工与密封的重点也不同。
和金属液冷板比,差别在材料:石墨导热好、密度低、耐腐蚀,但脆、承压有限、有开口气孔需要处理。这几条会一路影响到流道怎么设计、板怎么装、验收怎么定。
二、为什么用石墨做液冷板
- 导热能力强:石墨的面内导热表现好,适合把局部热点的热量快速摊开;
- 密度低:同样幅面下自重轻,对支撑结构和整机重量友好;
- 耐腐蚀:对不少冷却介质稳定,不像铝那样容易结垢、腐蚀;
- 热膨胀小:与陶瓷、半导体等被冷却件的匹配度较好,升温时不容易把对方顶裂;
- 可加工细流道:铣削能做窄槽、弯道与变截面,流道布局的自由度比铸造高。
短板同样要说清:石墨脆,承压不能按金属板的标准给;有开口气孔,直接走液可能渗漏,需要浸渍或封孔处理;氧化性气氛下高温会损耗。所以它多用在常温到中温的液冷场合,而不是明火或高温炉内。
三、流道走向:蛇形、平行直槽与回程槽
流道怎么走,决定了冷却液在板上待多久、压降有多大、温度匀不匀。
蛇形流道是一条路走到底,来回折返。它的路程长,换热充分,但压降大,泵的负担重;折弯处如果做得急,局部阻力更明显。适合热流密度高、面积不大、泵有余量的场合。
平行直槽是几条直槽并排,两端用集流槽连通。它的压降小、流量大,但各条槽的流量分配容易不均——哪条槽阻力小,液体就往哪边走,局部过热往往出在流量偏小的那几条。要做平行直槽,就得把各槽的截面做匀,集流腔的设计也要让进液分布开。
还有些板会在两端做回程槽或缓冲槽,把直槽连起来,让液体折返。这类槽的截面通常比工作槽大一点,作用是降低转折处的阻力、让流量重新分布。槽与槽之间的过渡要圆滑,别做成直角台阶。
具体选哪种走向,按热源分布、允许压降、泵的能力与板的幅面来定,没有通用答案。图纸上把流向、进出口位置标清楚,比只画槽形有用。
四、截面决定压降,也决定换热
流道的截面,指的是槽宽乘槽深。截面积大,流速低,压降小,但换热系数也低;截面积小,流速高,换热好,但压降上去,泵吃不消。这是一个取舍。
比截面大小更容易出问题的,是截面的一致性。同一条槽,如果中间有一段被让刀切浅了,或者接刀处留下台阶,那一小段的阻力就会明显高于别处,压降集中在这里,流量分配也跟着偏。所以槽深均匀,不只是尺寸问题,也是水力问题。
槽底要平,槽壁要直。槽底起伏会让液层厚度变化,局部流速不均;槽壁倾斜或粗糙,会增大沿程阻力,也容易积垢。石墨铣削能做出较光洁的槽壁,但刀具磨损后槽宽会漂,批量件要盯首末件。
五、铣削要守的三处:槽深、隔筋、槽壁
这类板的加工,难点不在能不能铣出槽,而在槽与槽之间那几道窄筋,以及整块板的平整。
槽深要匀。铣削时刀具悬伸、让刀、接刀,都会让槽底高低不一。深槽尤其明显,刀具中段让开,槽底中间浅、两头深。对策是分层铣、减小单次切深、缩短刀具悬伸,必要时用刚性更好的刀柄。
隔筋不能太窄。两条槽之间的筋,既是结构,也是密封与导热的通道。筋太窄,铣削时容易被侧向力推崩,使用中也容易因热应力开裂。筋宽要在设计阶段就定下底线,不能为了增加流道面积一味压窄。
槽壁要直、槽口要钝。槽壁垂直度差,盖板压上去贴合不好;槽口锐边在装配和清洗时容易崩,崩下来的碎屑会堵流道。通常会在槽口做小倒角或倒钝,具体尺寸按图纸。
一句话点透:液冷板怕的不是槽浅,是槽深忽深忽浅。截面一变,压降和流量分配就跟着变,热点的位置也就飘了。
六、密封面才是漏不漏的关键
液冷板漏不漏,往往不取决于流道做得多漂亮,而取决于密封面平不平、螺栓孔周围干不干净。
盖板与板体的贴合面,要有足够的平面度与光洁度。面不平,密封圈压不实,冷却液就从缝里渗。螺栓孔的位置要避开流道,孔周围要留出完整的密封带,不能让槽切到孔边——切到了,螺栓一拧,密封带就断了。
如果设计有密封槽,槽的深度与宽度要和密封圈匹配,槽底要平。石墨上做密封槽,槽壁容易崩边,加工时宜用锋利的刀具、分次进刀,槽口倒钝。
装配时的拧紧顺序也影响密封。对角、分次、逐步加力,让盖板均匀压下去;一次拧死一颗,盖板会翘,密封圈受力不均,漏点就从翘起的那一侧开始。
七、石墨的各向异性与封孔
石墨的导热有方向性。等静压石墨在成型方向上与垂直于成型方向的表现不完全一样,流道布局与热源位置要对上这个方向,否则热量摊不开。这一点在图纸阶段就该和材料供应方确认,而不是等加工完才发现方向反了。
石墨还有开口气孔。直接走液的板,如果不做封孔处理,冷却液可能从气孔渗到另一面,或者慢慢渗入板体。行业里常见的做法是浸渍树脂、浸金属或做涂层,具体选哪种,看介质、温度与洁净度要求。封孔之后,导热与耐温可能会变,要一并评估。
纯度也要看。半导体、电子类的液冷场合,对杂质析出敏感,选料时要按洁净度要求定牌号,不能只看导热。
八、清洁、试压与检验
流道里的粉屑要清干净。石墨粉是导电的,残留在槽里,轻则堵流道,重则进入泵和阀。批量件通常用压缩空气逐槽吹,再配合超声清洗与烘干。
清完之后要做通流或试压。通流看的是各条槽有没有堵、流量分配匀不匀;试压看的是密封面与封孔有没有漏。试压的压力与保压时间按使用要求定,不要用高于设计压力的方式去试,石墨板承压有限。
尺寸检验的重点是槽深、槽宽、隔筋宽度与整板平面度。槽深用深度尺或专用量具按几个位置取;平面度按自由态在平台上打表。这些项目的验收状态要事先约定。
九、图纸与订单上建议写清这几项
- 材质牌号、导热方向与纯度要求;
- 板的幅面、厚度与整板平面度;
- 流道走向、槽宽、槽深、槽距与隔筋宽度;
- 进出口位置、螺纹或接头形式;
- 密封面要求:平面度、粗糙度、密封槽尺寸;
- 螺栓孔位置,以及孔边到流道的距离下限;
- 是否封孔、封孔方式与介质相容性;
- 试压压力、保压时间与检验口径。
形位公差与尺寸公差的标注按现行制图规范走。流道图宜附一张流向示意,标明哪端进、哪端出,避免装配时接反。
十、边界:板是一半,系统是另一半
石墨液冷板适合的是常温到中温、要求导热好、重量轻、耐腐蚀的场合。它不适合高压、强冲击或需要焊接的结构——石墨脆,承压与连接方式都受限制。氧化性气氛下的高温场合也不适用。
还有一层:液冷板的性能,一半在板,一半在系统。泵的扬程、管路阻力、冷却液的性质与流量,都会影响实际效果。板做得再好,系统匹配不上,热点照样散不掉。选型时把板与系统放在一起看,比单看一块板的参数实际。
关于信瑞达石墨
信瑞达石墨专业生产石墨液冷板及各类流道石墨件已有 30 年,在细流道铣削与薄板平面度控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽深均匀性、隔筋宽度与密封面平面度;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。