硬质合金烧结石墨舟皿:一排密而窄的细槽,管的就是料条在炉里的一致
信瑞达石墨·硬质合金烧结石墨舟皿·技术专栏
硬质合金烧结石墨舟皿:一排密而窄的细槽,管的就是料条在炉里的一致
硬质合金靠粉末压坯在炉里烧结成块,料要一排排平躺着受热、排气、收缩。盛这些料的石墨舟皿,盘面往往排满又密又窄的平行细槽,四周留一圈边框。这类件看着简单,真正难的地方在“又密又一致”,以及在高纯和粘料之间守住平衡。本文把硬质合金场景对舟皿的特殊要求、那一排细槽管什么、常见失效、结构上怎么熬得住,以及图纸和边界讲清楚。
信瑞达石墨 · 技术专栏
一、它是什么,和通用烧结舟皿什么关系
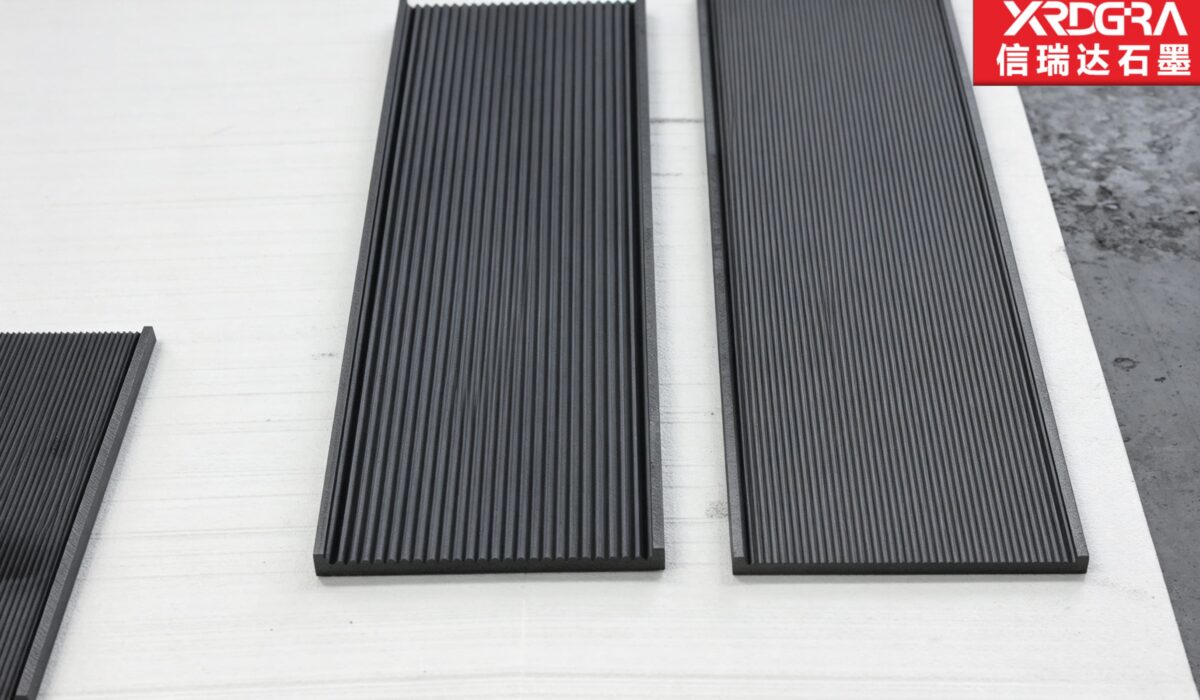
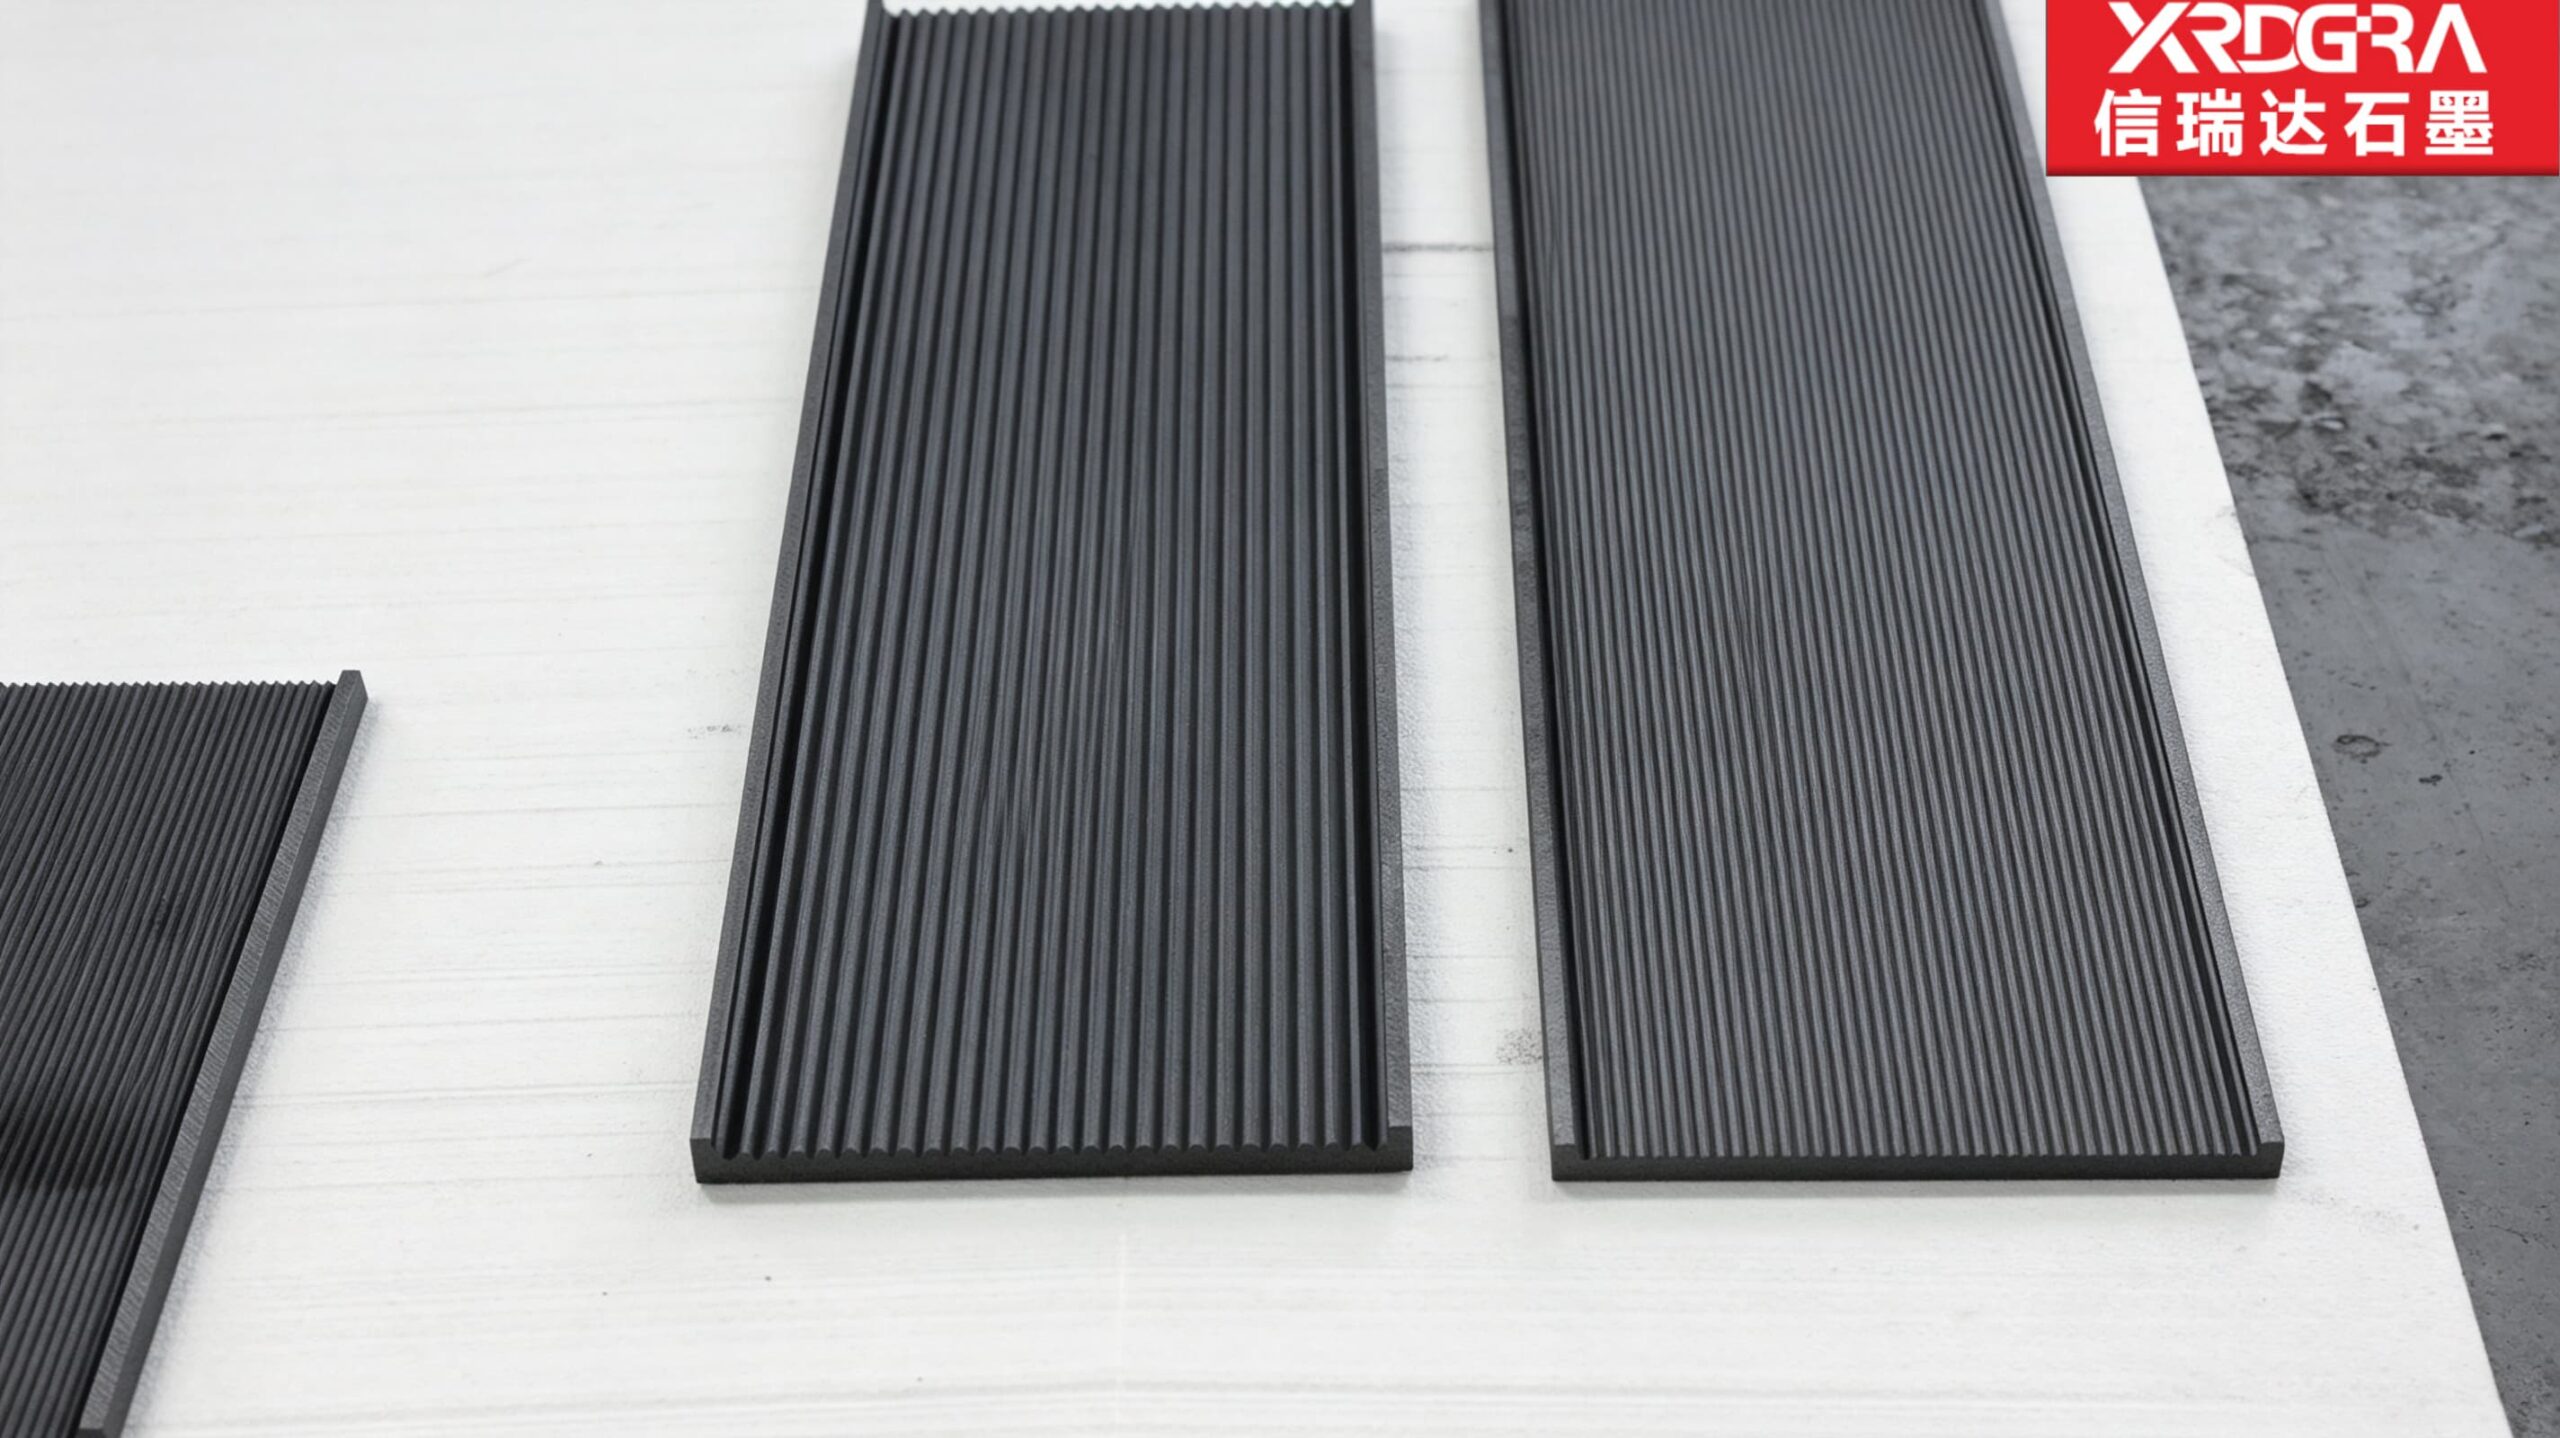
硬质合金烧结石墨舟皿,是给硬质合金粉末压坯或松装粉在保护气氛或真空下烧结用的石墨盘。常见形态是细长矩形盘,盘面排满平行细槽,四周有略高的边框把料挡住。
从结构上看,它和通用烧结舟皿是同源的——都靠一排槽把料分隔开。差别在要求的高低:硬质合金烧结的温度段偏高,到一定阶段会出现液相,料对碳量和外来污染又高度敏感,所以同一只舟皿上,材质纯度、表面状态、槽的一致性,都要比普通烧结件卡得更紧。这篇只谈硬质合金这个场景,不泛泛讲“烧结”两个字。
二、为什么硬质合金烧结特别挑舟皿
硬质合金的性能,对碳量和杂质很敏感。舟皿作为和料长时间接触的那一层,它的材质和表面,会直接动到料的结果。
- 要高纯低灰:硬质合金里碳的含量偏差一点,相组成和性能就会偏移。石墨舟皿若灰分偏高,或表面有易掉落的石墨粉,都会向料里引入杂质、造成碳势不稳。所以这类舟皿的材质要选高纯等静压石墨,灰分要压低。
- 要抗粘料:液相出现之后,液态钴对石墨有润湿性,会往舟皿表面的开口气孔和槽壁里渗。渗进去冷却就结牢,下次更难清理。表面致密、开口气孔率低、粗糙度控制好,是抗粘的几道关口。
- 碳势要稳:高温下石墨与料之间有碳的迁移,迁移多少取决于温度、时间、表面状态和气氛。舟皿表面状态稳定,碳势才稳;表面一旦变糙、变松,迁移量就跟着飘。
- 要多循环还稳:硬质合金是批量、反复的生产,同一只舟皿要进炉出炉很多次。几十个循环之后它还能不能保持形状、槽还能不能对齐,是这类件能不能用的底线。
三、那一排密而窄的细槽,到底管什么
细槽排得密、做得窄,不是为了好看,每一条都对应一条料。
- 分区装料:每条槽放一条料,彼此隔开,既不粘连,取放也方便;槽多,单炉产量才上得去。
- 薄层排气:槽窄,料层就薄,压坯里的成型剂挥发、气体排出都更顺畅,鼓泡、起皮这类缺陷跟着减少。
- 收缩一致:各槽的料量、受热、排气条件接近,烧结收缩才一致,出炉的料条尺寸才齐。槽宽槽距一飘,各条料的状态就跟着飘。
- 挡料保形:四周那圈边框略高,把粉料挡在盘内,料形不容易在炉里跑偏。
一句话点透:细槽的核心不是“装得多”,而是“每条都一样、每条都薄、每条都稳”——一致性靠槽的一致性托着。
四、硬质合金场景下,常见几种问题
这类舟皿在实际使用里,出问题的地方有迹可循。
- 粘料:液相钴渗进开口气孔和槽壁,冷却后结牢。清的时候越刮越糙,越糙越粘,是个往下走的循环。
- 碳势波动:舟皿表面向料的碳迁移量不稳,料会出现渗碳或脱碳,相组成跟着偏,表现往往是整批性能散。
- 翘曲和槽形漂移:反复升降温之后,细长盘整体会翘,槽也会慢慢变形;槽一斜,料条就跟着变形、尺寸不一。
- 崩缺掉渣:薄边和棱角容易崩,掉的石墨粉落进料里就是污染,硬质合金对这类夹杂很忌讳。
- 氧化减薄:一旦气氛失控,接缝和薄处会先被氧化减薄,厚度下去了,刚性也跟着下去。
五、结构上怎么熬得住
针对细长薄板加密集细槽这个形态,有几处是和结构本身绑在一起的。
- 厚度要匀:薄板整体厚度均匀,局部才不容易起热应力,翘曲的源头就少一层。
- 倒角卸应力:槽口、边角倒钝,既减少崩缺,也减少应力集中,多循环之后更耐造。
- 要留余量:表面每炉都有损耗,留够余量,几个循环之后还用得住,不至于一两炉就到极限。
- 低灰高纯:这是前头说的污染源头,材质端就把灰分压住,比事后清理管用。
- 避薄壁突变:槽与槽之间的“脊”不能太薄,太薄既易断,又容易在氧化和应力下先坏;脊厚和槽深要一起看。
六、加工与验收:密集细槽的一致性才是命门
这类件加工上吃功夫的,是那一排又密又窄的槽。槽靠多刀并行或成形铣一次做出,槽宽、槽距的一致性,直接决定各条料的一致性——这对硬质合金这种“批内要齐”的料尤其要紧。
槽壁要直、槽底要平,表面要把开口气孔和浮粉控制住。有的工况会做浸渍封孔,把表层气孔堵一堵,抗粘和防污染都受益。验收不能只看新件,要放到“成批”和“热循环之后”两个维度:槽宽槽距是否一致、表面有无开口气孔和掉粉、整板平面度如何、几个循环之后尺寸漂了多少、同批件之间差多少。新配方或新规格,先小批试几个循环再放量,比直接铺开稳当。
七、图纸上该标哪几项
下单时把下面几项写清,加工端才好对齐,也省得事后在炉旁调。
- 总长、总宽、总厚及公差;
- 槽数、槽宽、槽距、槽深及公差——这几项是这类件的核心,别只写“一排槽”;
- 边框的高度与宽度;
- 表面粗糙度要求,以及开口气孔率或封孔要求;
- 材质牌号,硬质合金场景多要求高纯等静压石墨;
- 整板平面度,以及槽对基面的垂直度;
- 倒角半径,棱边是否允许清角——这常影响崩缺和寿命。
这些项目按对应牌号的技术条件去标,图纸上只写要控制哪几项,具体数值按图纸约定执行。
八、边界:石墨不是万能,粘料尤其不可逆
石墨的强项建立在“没有氧气”的前提下。硬质合金烧结多用保护气氛或真空,一旦漏气,舟皿会氧化,料也跟着废。粘料这件事更麻烦:液相钴一旦渗深,基本清不掉,这只舟皿就该退了,不是擦一擦能回来。
还有一层实情:碳势稳不稳,不能只怪舟皿。温度、时间、气氛露点、料的初始状态,都在起作用。舟皿把表面这层守好,是必要条件,不是充分条件。石墨件本身脆,裂了不能焊补,使用侧取放轻一点、别磕碰,寿命会明显长一些。
关于信瑞达石墨
信瑞达石墨专业生产石墨舟皿类件(含硬质合金烧结用平行槽舟皿)已有 30 年,在平行细槽加工与高纯表面控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽宽槽距一致性与平面度;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。