石墨支撑臂:半圆槽托住圆件,台阶上的孔把它钉在炉里
信瑞达石墨·石墨支撑臂·技术专栏
石墨支撑臂:半圆槽托住圆件,台阶上的孔把它钉在炉里
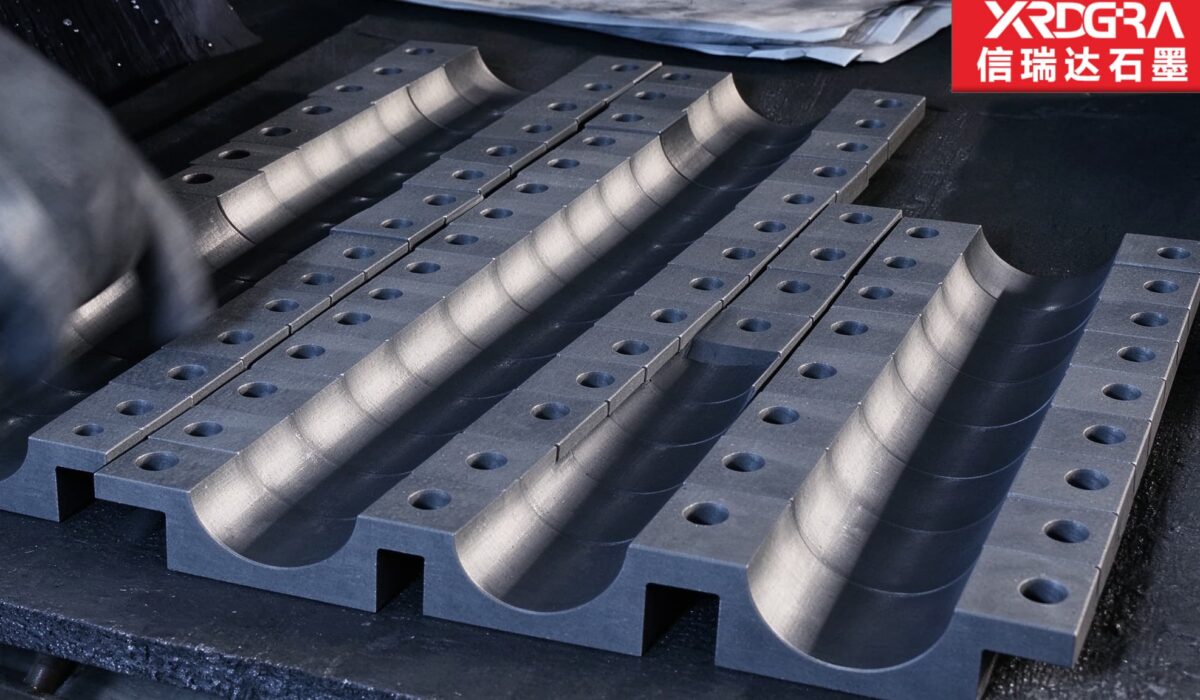
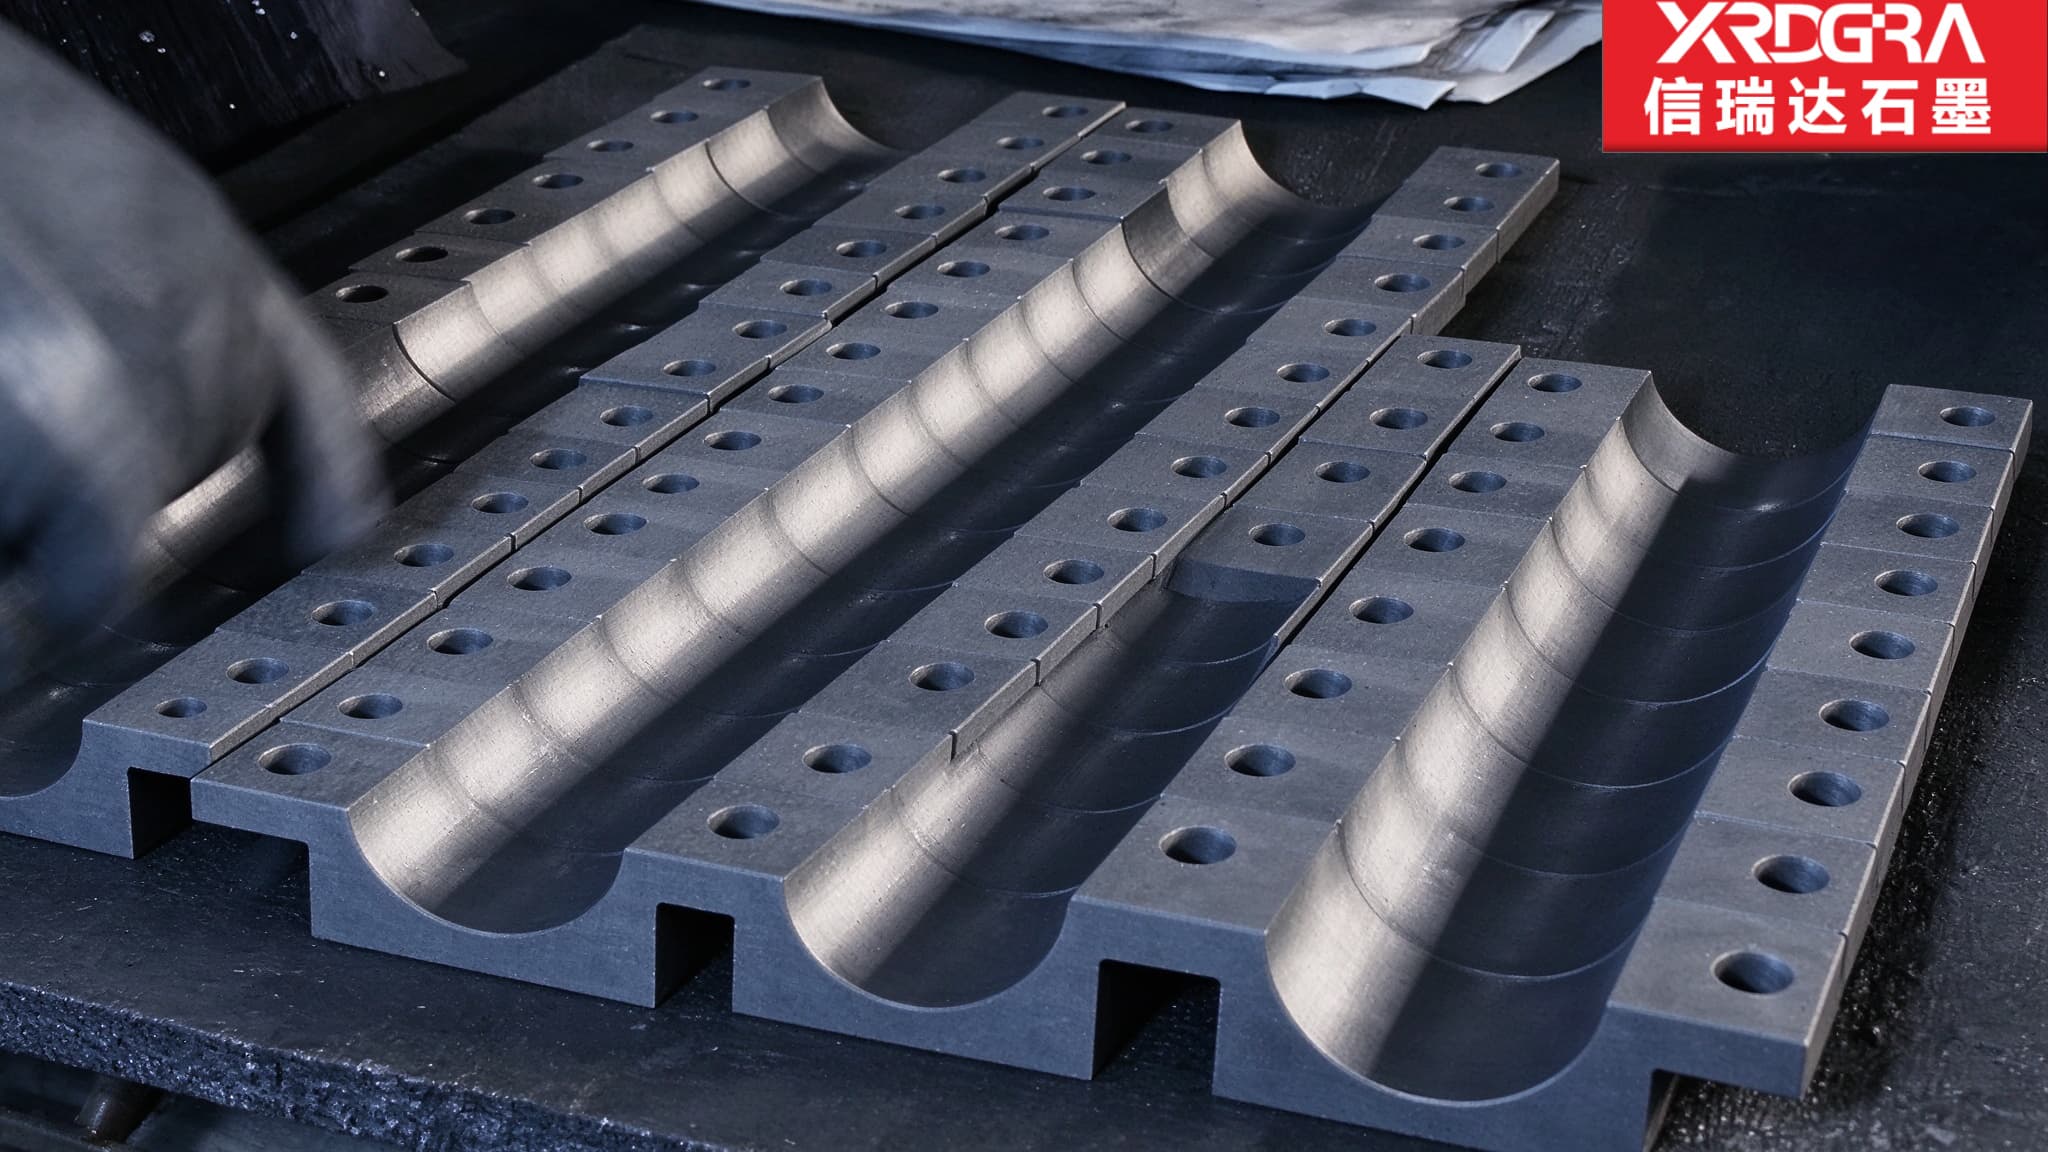
石墨支撑臂是高温炉热场里一根长条状的结构件:一侧开贯通的半圆弧槽,用来托住管件或棒件;另一侧带安装孔、前端带定位缺口,把自己固定到炉体上。多根并排,就成了一组托住圆件的支撑轨道。这篇文章讲它为什么这么设计、图上要标清哪几项、加工端容易卡在哪,以及使用边界。
信瑞达石墨 · 技术专栏
一它是什么,在炉里干哪两件事
支撑臂不是发热体,也不是承料板,它干的是“托住一件圆东西,同时自己站稳”。
把一件长条石墨件放进炉内热场,它要同时满足两件事:一是给被托的圆件(管、棒、柱)一个稳定的承托与限位,让圆件不滚、不窜、不掉;二是它自己得被牢牢固定到炉体或托架上,朝向和伸出量一致。这两件事都落在一根件上——弧槽负责“托”,孔和缺口负责“固”。多根并排排开,弧槽就拼成一条托住圆件的轨道,孔把每根轨道钉在炉里。
它和相邻的几类件要分清:发热体靠开缝发热,承料板是平板上摞,支撑杆、托杆是点状承托单个件。支撑臂的特别处在“长条 + 贯通弧槽 + 自带安装孔与定位缺口”,把线接触承托和自身固定合在一件上,省掉了额外支架。
二半圆弧槽:托住圆件的那条“线”
弧槽的半径就是被托圆件的外径,槽比半圆略浅或略深,都按被托件定。它的活是线(或面)接触——把圆柱件稳稳兜住,分散压强,限制滚动和横向滑移。包角太小,件只搭在槽口两点、容易跳;包角合适,接触线长、稳。
槽底半径沿全长要一致。一根长槽半径忽大忽小,等于托面忽高忽低,被托件沿长度会有一段悬空、一段压死,受力不均,热场也可能跟着偏。所以槽半径和包角不是“有个槽就行”,是控制量。
三台阶上的孔与前端缺口:把自己钉死、对正
弧槽对面是与它错开的台阶面,台阶上沿长度排一列圆孔,部分是沉孔。这些孔把臂固定到炉体或托架:孔位沿长度重复,等于给一根长件多个支点,比单点夹持稳。沉孔意味着用沉头紧固件,装完表面不凸出、不刮蹭上方件。
前端底面那个矩形缺口,是定位基准。它卡在炉体的对应结构上,使每根臂的安装朝向、伸出量一致;也是搬运和装配时的对正参考。看着是切削掉一块的小细节,其实是“看着是细节、其实有原因”的那一类——没有它,多根并排时每根朝向都靠人眼对,差一点整排轨道就歪。
四槽里的接刀纹,决定要不要写粗糙度
弧槽通常由成型刀(成型铣、成型磨,或靠程序走圆弧)加工,长件分几段走刀,会在槽里留下接刀纹、分段痕。这些纹路是加工留下的,本身不妨碍承托;但若被托件表面精度高(比如半导体、光伏用的管棒),槽面粗糙度就要写进图纸,否则接刀棱会刮伤被托件表面、也容易挂粉。
所以粗糙度不是顺手标个值,是和被托件表面等级挂钩的。槽底和弧面的粗糙度要求,应当和被托件的敏感程度一起定,而不是统一给一个“光滑就行”。
五孔阵看着简单,位置却比单孔要命
单个孔都合格、整排却对不上的情况很常见。孔位沿长度累积偏移,每孔都在公差内、整排却和炉体孔位差一截,装上去臂是歪的。孔阵要从同一基准展开、分区定位,中途复校,别等装炉才发现。
孔边距也要够。石墨没有塑性段,孔太靠边或太密,薄壁处易崩、易裂;孔口要倒钝,沉孔底面要和安装面平行,这几项常被漏。沉孔还有一层代价:螺栓头埋进去不凸出,但石墨软,沉台承压面窄,压紧力集中会把沉台压塌、螺栓松、再遇热循环更松。所以紧固力矩按石墨水平来,必要时加平垫摊面积、留热膨胀间隙——钢螺栓比石墨伸得长,常温合适、升温后力成倍上去,会压塌或撑裂脆料。
六缺口不是随便切的:定位基准与应力集中
缺口卡在炉体基准上,决定臂的伸出量与朝向,所以它的尺寸和方向要标死(角向基准)。只画个形状不标基准,等于现场装不进去或装反。
缺口是矩形直角,本身就是应力集中点。棱边要倒钝,根部别太薄,避免搬运磕碰起裂;它和弧槽、孔阵的相对位置,要靠一次装夹做准,翻身接刀基准一换,三者就错开,装上才显形。
七加工端常被低估的几处
- 长条薄壁易振、易让刀:一根细长的件,中间让刀成“腰鼓”、两端深中间浅;只量两端会漏掉中部变形;
- 贯通弧槽成型:成型刀走长槽,接刀痕、让刀使槽深槽宽沿长不均;槽半径一致性靠“一次装夹 + 同程序 + 中途复校”托住;
- 孔阵位置度:上节讲过,累积偏移是常事;孔轴要与安装面垂直,沉孔底面与安装面平行;
- 缺口、孔、槽三者的相对位置:靠一次装夹,翻身接刀必偏;这是这类件“看着准、装上歪”的根源;
- 石墨脆性:缺口直角、孔口、槽边都易崩,全棱倒钝;不可焊补,崩了只能降级或报废;
- 薄壁余量小:槽壁到孔壁之间料薄,刀具磨耗使尺寸单向漂,换刀按件数或切削长度计,中途复校、首末件对比。
八图纸要写清哪几项
- 弧槽:半径、包角、中心线相对基准(孔阵、缺口)的位置、槽底粗糙度、全长半径一致性;
- 孔阵:孔距(按累计)、位置度、孔轴垂直度、沉孔深度与底面平行、孔口倒钝、孔边距下限;
- 缺口:尺寸、方向(角向基准)、根部圆角、与槽、孔的相对位置;
- 总长、整体平面度与扭曲(长件两头易翘);
- 材质牌号(高纯石墨一类)与使用侧被托件外径、结构;
- 形位、公差、粗糙度;
- 若孔为螺纹连接,螺纹标清规格与公差带。
九主要用在哪些地方
| 应用方向 | 常见做法 |
|---|---|
| 高温烧结炉、热处理炉、半导体与光伏烧结 | 托管、托棒,多根并排成支撑轨道 |
| 管式炉内 | 托住反应管或料管,弧槽卡住不滚 |
| 中试与多规格切换 | 轨道式承托比单点支架换型快,便于按被托件外径调整 |
具体托什么件、在多高温度、什么气氛,以使用方图纸与工艺要求为准,本文不替具体工况下结论。结构不能从图确证的部分,一律以图纸与使用方要求为准。
十使用边界
- 脆性:不能当主承力梁,过载会断;棱边、孔口、槽壁比表面积大,氧化性气氛下先损耗;
- 热膨胀小是优点,但紧固要留间隙:别让石墨块成为刚性夹紧链的末环;
- 活泼金属单独评估:钛、钒等与碳反应活泼的金属,相容性要单评;
- 吸湿预热:入炉前按规程处理,避免蒸汽冲击。
十一关于信瑞达石墨的支撑臂
信瑞达石墨专业生产石墨与石墨制品已有 30 年,在带贯通弧槽与安装孔、定位缺口的长条石墨支撑件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控弧槽半径与包角、孔阵位置度、缺口与槽的同轴与角向基准这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接石墨支撑臂及各类炉内承重、定位件的定制,支持来图来样与小批试样。较稳妥的推进方式,是先把被托件的外径与结构、炉内安装方式与工作环境说清楚,再据此定弧槽半径、孔阵与缺口基准;图纸或工况尚不明确的,先做单件或小批验证,跑通一轮之后再放量,试错成本相对可控。
写在最后
这类支撑臂看着就是一根带槽带孔的长条,可它难在“干两件活”——弧槽托住圆件、孔和缺口把自己钉死,两件事的尺寸与基准全缠在一根件上。难点一半在加工端(长条让刀、孔阵累积偏移、缺口槽孔三者靠一次装夹),一半在使用端(脆性不能当主梁、紧固要留热膨胀间隙、氧化先吃棱边)。实际采购时,把被托件外径、炉内安装方式与工况摆清楚,再谈弧槽、孔阵、缺口与牌号,是较稳妥的路径;具体工况仍建议结合实际参数与图纸确认。