石墨加热器:一段圆筒、几道竖缝、一圈腰箍,通电后它凭什么把炉膛烧到高温?
信瑞达石墨·石墨加热器·技术专栏
石墨加热器:一段圆筒、几道竖缝、一圈腰箍,通电后它凭什么把炉膛烧到高温?
真空炉、气氛炉要升到工艺温度,靠的往往是炉内一支石墨加热器——电流直接通过石墨本体,靠自身电阻发热。这类件多为筒状,筒壁上开着纵向长缝,中腰有一圈凸出的环形带,顶面是带孔的圆盘。这篇文章就照着实拍件的形状,把每一处结构的用处、选材逻辑与加工要点讲清楚。
信瑞达石墨 · 技术专栏
一、它在炉子里干什么
石墨加热器是高温炉热场里的发热元件:电流从电极引入,经过石墨本体,利用石墨自身的电阻把电能转成热能,再以辐射和传导的方式把热量送进炉膛,把工件与坩埚升到工艺温度。
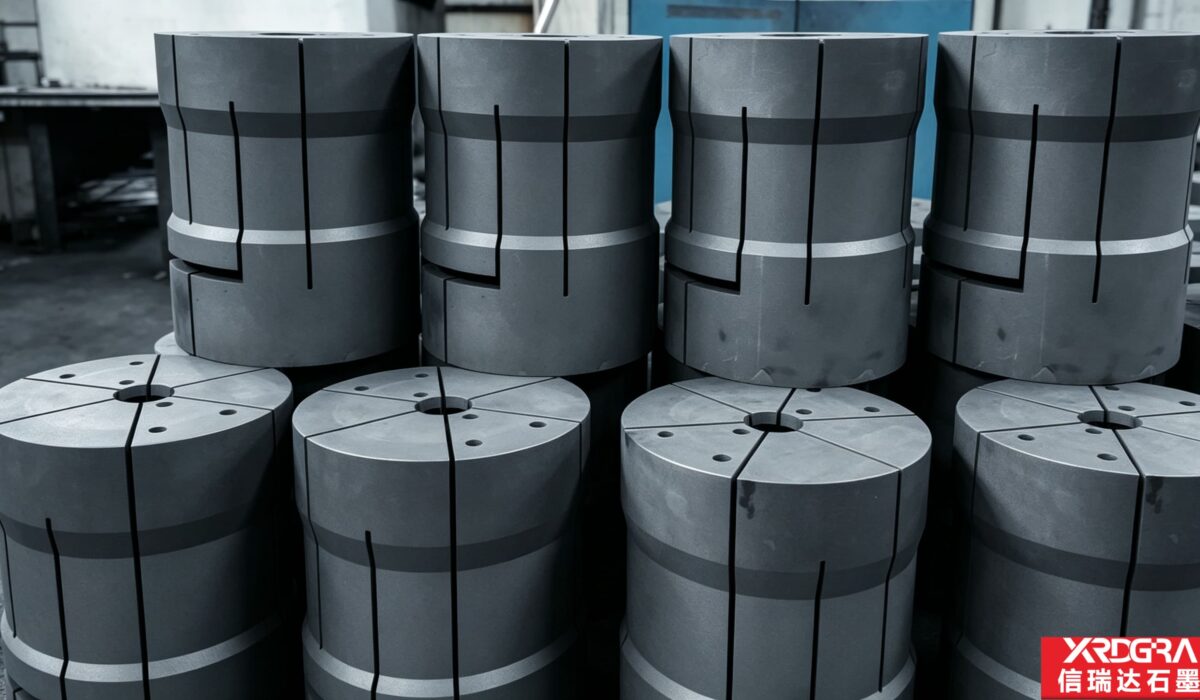
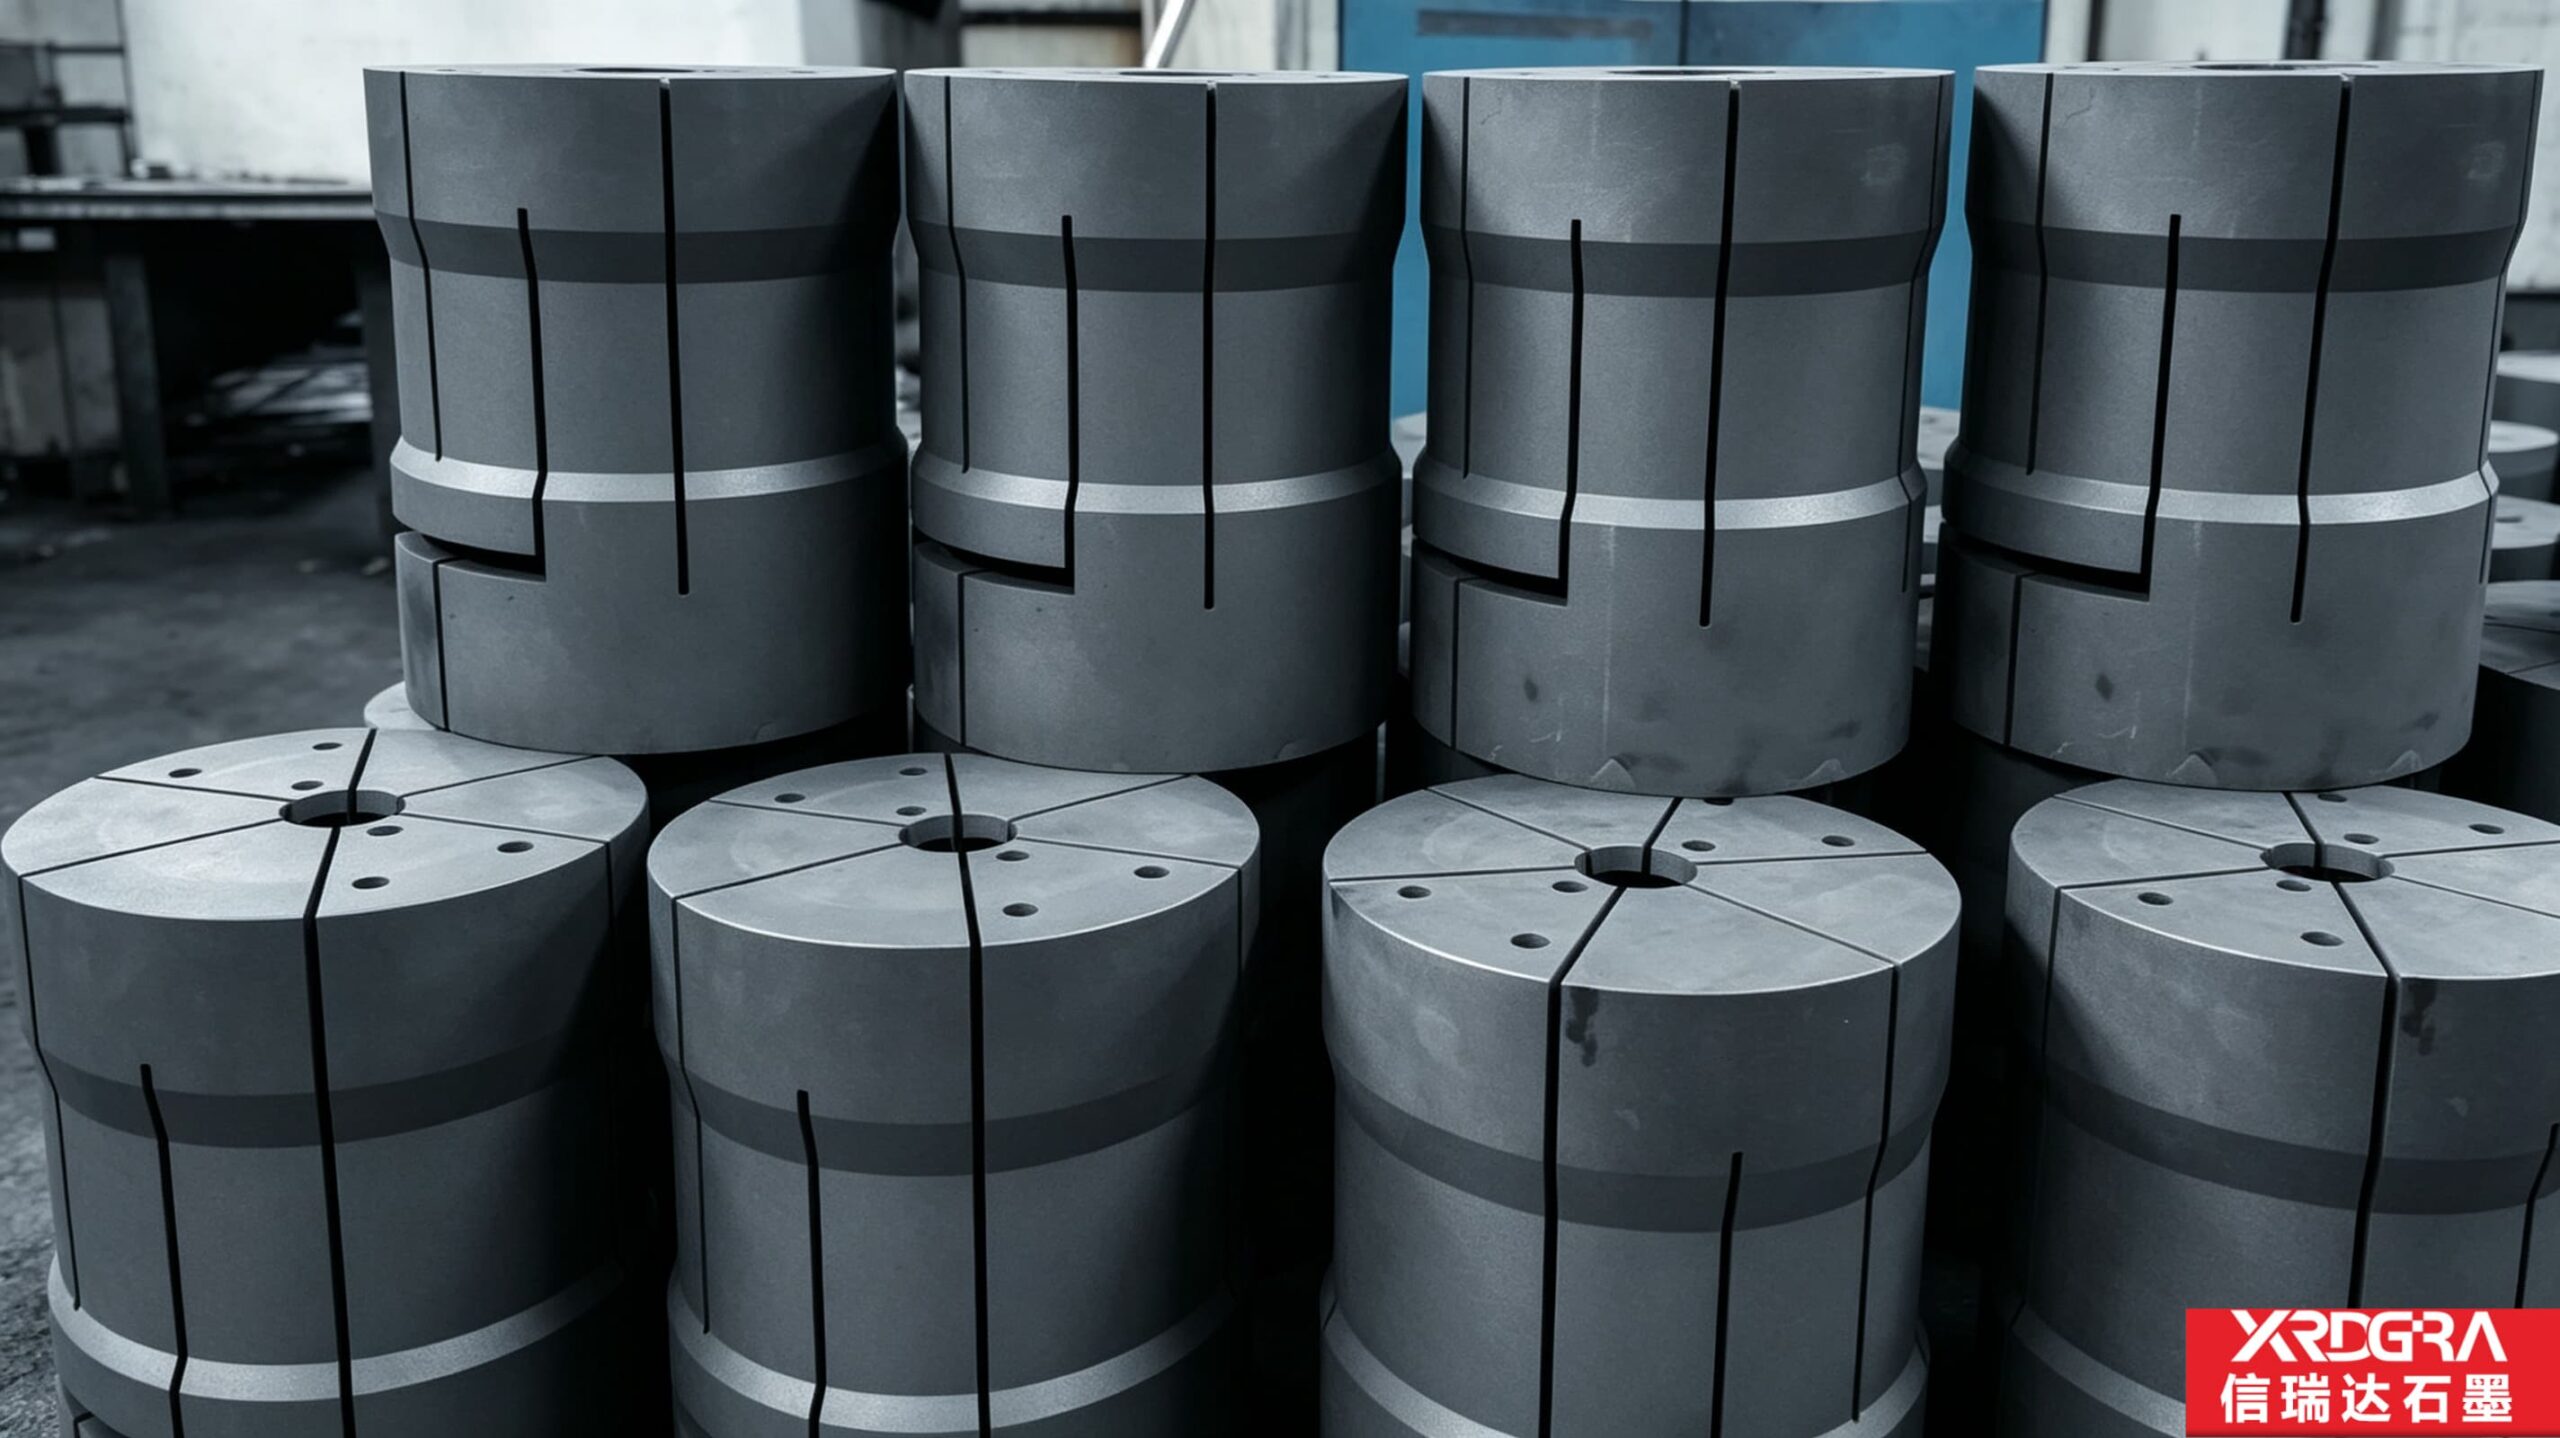
它和电阻丝、金属发热体一样,同属”电转热”的路子,区别在于本体材料换成了石墨:工作温度区间更靠上、真空中不易放气污染、还能机械加工成筒、板、棒等各种形状。你看到的这几件,就是筒形石墨加热器的常见形态——一段或数段圆筒,筒壁沿轴向开着竖缝,中腰有一圈凸出的环形凸缘,顶面是带中心孔和一圈均布小孔的圆盘。
为什么做成筒?因为筒形能把发热面围成一圈,对炉膛形成相对均匀的包围式加热,适合对温度均匀性有要求的工艺;而筒壁上的每一道缝、每一圈凸缘、顶面的每一个孔,都不是随手开的,各有用处。
二、炉膛的发热体,为什么多用石墨
- 可承受较高的工作温度:在真空或惰性气氛下,石墨能长时间服役于较高的温度区间,这是它能做发热体的前提;
- 电阻温度特性较平缓,功率好设计:在工作温度区间内阻值变化相对平缓,发热功率较易设计与调节,有利于炉温稳定;
- 热膨胀小、抗热震:受热后尺寸变化幅度小,反复升降温中不易变形开裂,有利于元件自身的服役周期;
- 纯度高、不污染炉内:高纯石墨杂质少,真空高温下挥发与污染风险较低,对半导体、新材料这类对洁净度敏感的场景较为友好;
- 易加工成型:可车、可铣、可钻孔开缝,做成按炉膛轮廓布置的形状,便于按图定制;
- 密度相对低、自重小:同样体积下自重较轻,对电极连接处与支撑结构的负担较小。
三、形状拆开看:竖缝、腰箍、顶面孔各管什么
把照片里这件筒形件从头到脚拆开,大致是六个部位在配合,一处处置不当,发热均匀性或装配精度就会打折扣。
- 圆筒段与壁厚:筒壁就是电流的通路,壁厚是否均匀直接决定发热是否均匀——偏壁的地方截面小、电阻大,容易先热起来形成局部过热,是发热体失效的常见起点。此外筒的圆度与同轴度决定它能否顺利装进炉膛、与保温层和电极保持正确间隙。
- 纵向竖缝:把整圈筒壁沿轴向”切开”成若干条并列通路,作用有两层——一是定电流走向,避免筒壁形成闭合环路而在环内产生环流与额外发热;二是给高温下的径向膨胀留出微胀余量,降低筒壁被自己”涨裂”的风险。缝宽、缝深与缝口圆角都按图控制,缝口要倒钝、清干净毛刺,否则缝口边角会成为崩边的起点。
- 上下段竖缝错开布置:照片里可以看到,上下段的竖缝并不连成一条通到底的直线,而是相互错开。这样做让电流在筒壁上的绕行路径更长、更均匀,也避免一条长缝把筒体切得过于薄弱;同时给分段之间的热膨胀留出各自的伸缩余地。
- 中腰环形凸缘(腰箍):筒身中段那圈凸出的环带是一道”加强环”——提高筒体刚性,抑制高温下的椭圆化与变形;同时也常作为分段处、支撑定位面或电极连接的过渡面。它的两端面与筒身轴线的垂直度是关键,一旦偏斜,装配时筒体会被顶偏。
- 横向分段缝:长筒并非一整段,而是被横向缝分成若干段。分段的意义在于把发热段”切开”分区,方便按炉子的功率与电压分配各段电阻,也让轴向膨胀分段释放,减少整筒累积变形。
- 顶面圆盘与孔位:顶面那块带中心孔的圆盘,中心孔用于定位或穿过连接件,盘面上一圈均布的小孔多用于接电极、穿螺栓或固定。孔位度、孔边距与端面平整度要按图控住——孔位偏了装不上,孔边距太小则孔周围成为薄弱处,高温下容易从这里起裂。
把这些结构串起来看,筒身上真正在做”功”的是筒壁(发热),其余的缝、箍、盘、孔都在为它服务:缝管电流走向与膨胀余量,箍管形状刚性,盘与孔管连接与定位。
四、材料怎么选
- 优先高纯等静压石墨:组织均匀、各向同性,截面电阻一致,适合做发热元件,可减少因局部性能差异造成的发热不均;
- 电阻率与均匀性:按炉子的功率与电压设计选材,使发热段阻值均匀,避免局部过热;
- 抗热震性:适应反复升降温工况,减少开裂风险;
- 纯度:按炉内洁净度要求确定牌号,半导体与新材料场景宜选用更高纯的料。
需要说明的是,石墨材料的密度、电阻率、抗折强度、热导率等指标会随牌号与规格变化,实际选型应以对应牌号的技术条件为准,不宜跨牌号套用某一组数字。
五、加工要盯的几处
- 壁厚均匀性:车内外圆时用同一次装夹来保持同轴,控制壁厚差,这是发热均匀的根本;
- 缝宽、缝深与缝口处理:竖缝与分段缝按图加工,缝口倒钝、去净毛刺,避免尖锐边角;
- 凸缘两端面垂直度:环形凸缘的两侧面与筒身轴线保持垂直,使装配时不被顶偏;
- 孔位与端面平整度:顶面孔位按图控制,端面平整,装配后受力均匀;
- 整体形位配合:圆度、同轴度、直线度与长度尺寸,要按炉膛止口和电极位置核对,使装配间隙符合要求;
- 避应力集中:转弯处、缝底、孔边尽量给出过渡圆角,避免截面突变;
- 成组一致:成套交付(多段筒、多支件)时建议同批材料、同一牌号加工,避免各段电阻差异造成发热不均。
六、加工流程
这类筒形石墨加热器的加工,通常是六步走:一是定工况,明确炉膛尺寸、目标温度、气氛、功率与电阻要求;二是选牌号,按电阻率均匀性与纯度要求匹配石墨材料;三是车内外圆与端面,一次装夹控制同轴与壁厚;四是开缝,按图加工纵向竖缝与横向分段缝,控制缝宽缝深;五是加工凸缘与孔位,车出环形凸缘并钻顶面各孔;六是去毛刺与检验,倒钝缝口孔口、清理粉尘,核对尺寸与形位。
七、主要用在哪些地方
| 行业 / 场景 | 典型用途 |
|---|---|
| 热处理与粉末冶金 | 真空炉、可控气氛炉的发热元件,用于金属热处理与粉末烧结 |
| 新材料与半导体 | 对温度均匀性与洁净度要求较高的高纯加热装备 |
| 锂电与先进陶瓷 | 正负极材料烧结、先进陶瓷高温烧成的发热体 |
| 单晶与真空装备 | 单晶炉、真空高温装备的加热元件 |
也要说清楚:石墨加热器的价值在”高温、洁净、可定制成型”,并非所有加热场合都非它不可。对温度要求不高,或长期处于氧化性气氛的工况,可以评估金属类或其他发热方案。它是专用方案,不是普惠方案。
八、适用边界:真空惰气里稳,氧化性气氛要当心
石墨怕的不是热,是热加氧气的组合。这一条对石墨加热器同样成立,也是它多用于真空或惰性气氛炉的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗:筒壁变薄、缝口与孔边逐步消耗,随之而来的是电阻漂移,加热稳定性下降。真空或惰性气体保护的炉内环境正好避开了这个问题,所以石墨加热器在这类炉子里用得较多。
反过来,如果现场长期处于氧化性气氛且持续高温,石墨加热器并不直接适用,这类场景需要考虑别的材料或采取防护措施。另外,石墨本身偏脆,取放与转运要避免磕碰,安装时也要避免硬接触造成应力集中;加热器在服役中电阻会随消耗逐步变化,通常建议定期测量并记录,便于判断是否该成组更换。选型时把炉内气氛、温度、功耗与电阻匹配一并考虑,看是否真的适合上石墨方案。
九、关于信瑞达石墨的石墨加热器
信瑞达石墨专业生产石墨加热器已有 30 年,在筒形、板状等各类发热元件的按图定制加工上积累了丰富的加工经验。我们按照客户要求的图纸精准提供、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。位于河南平顶山宝丰的厂区既有石墨材料产能,也有机加工产线,筒身的车削、开缝、凸缘与孔位加工可在厂内配套完成。较稳妥的推进方式,是先明确炉膛尺寸、目标温度、气氛、功率与电阻要求,再据此匹配石墨牌号与加工精度,让发热元件在对应工况中稳定服役。
写在最后
筒形石墨加热器看上去只是”一段黑色圆筒”,但筒壁管发热、竖缝管电流走向与膨胀余量、腰箍管形状刚性、顶面盘与孔管连接定位,几处结构各司其职。用得稳不稳,一半看材料牌号与加工精度,一半看炉内气氛、温度与功耗是否匹配。选型时较稳妥的做法,是先列清炉膛尺寸、目标温度、气氛、功率与布置要求,再判断该上哪类牌号与精度。具体工况仍建议结合实际参数确认。