石墨方盘:一块带围边的承烧面,为什么盘面平不平比外形方不方更要紧?
信瑞达石墨·石墨方盘·技术专栏
石墨方盘:一块带围边的承烧面,为什么盘面平不平比外形方不方更要紧?
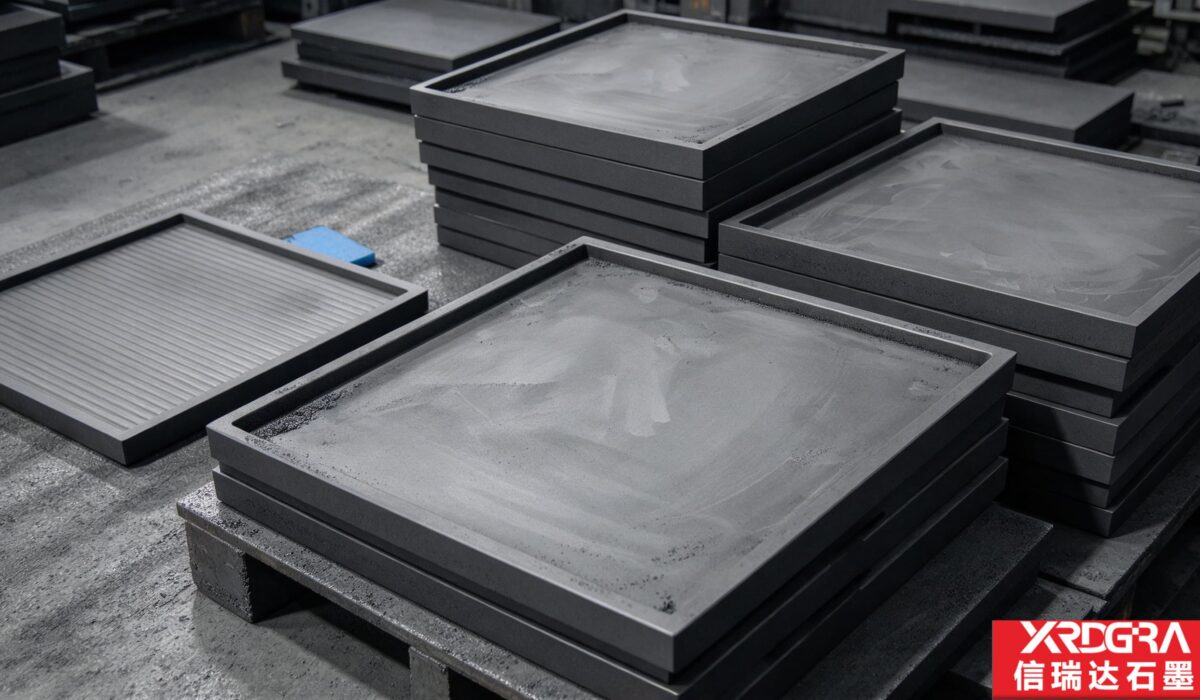
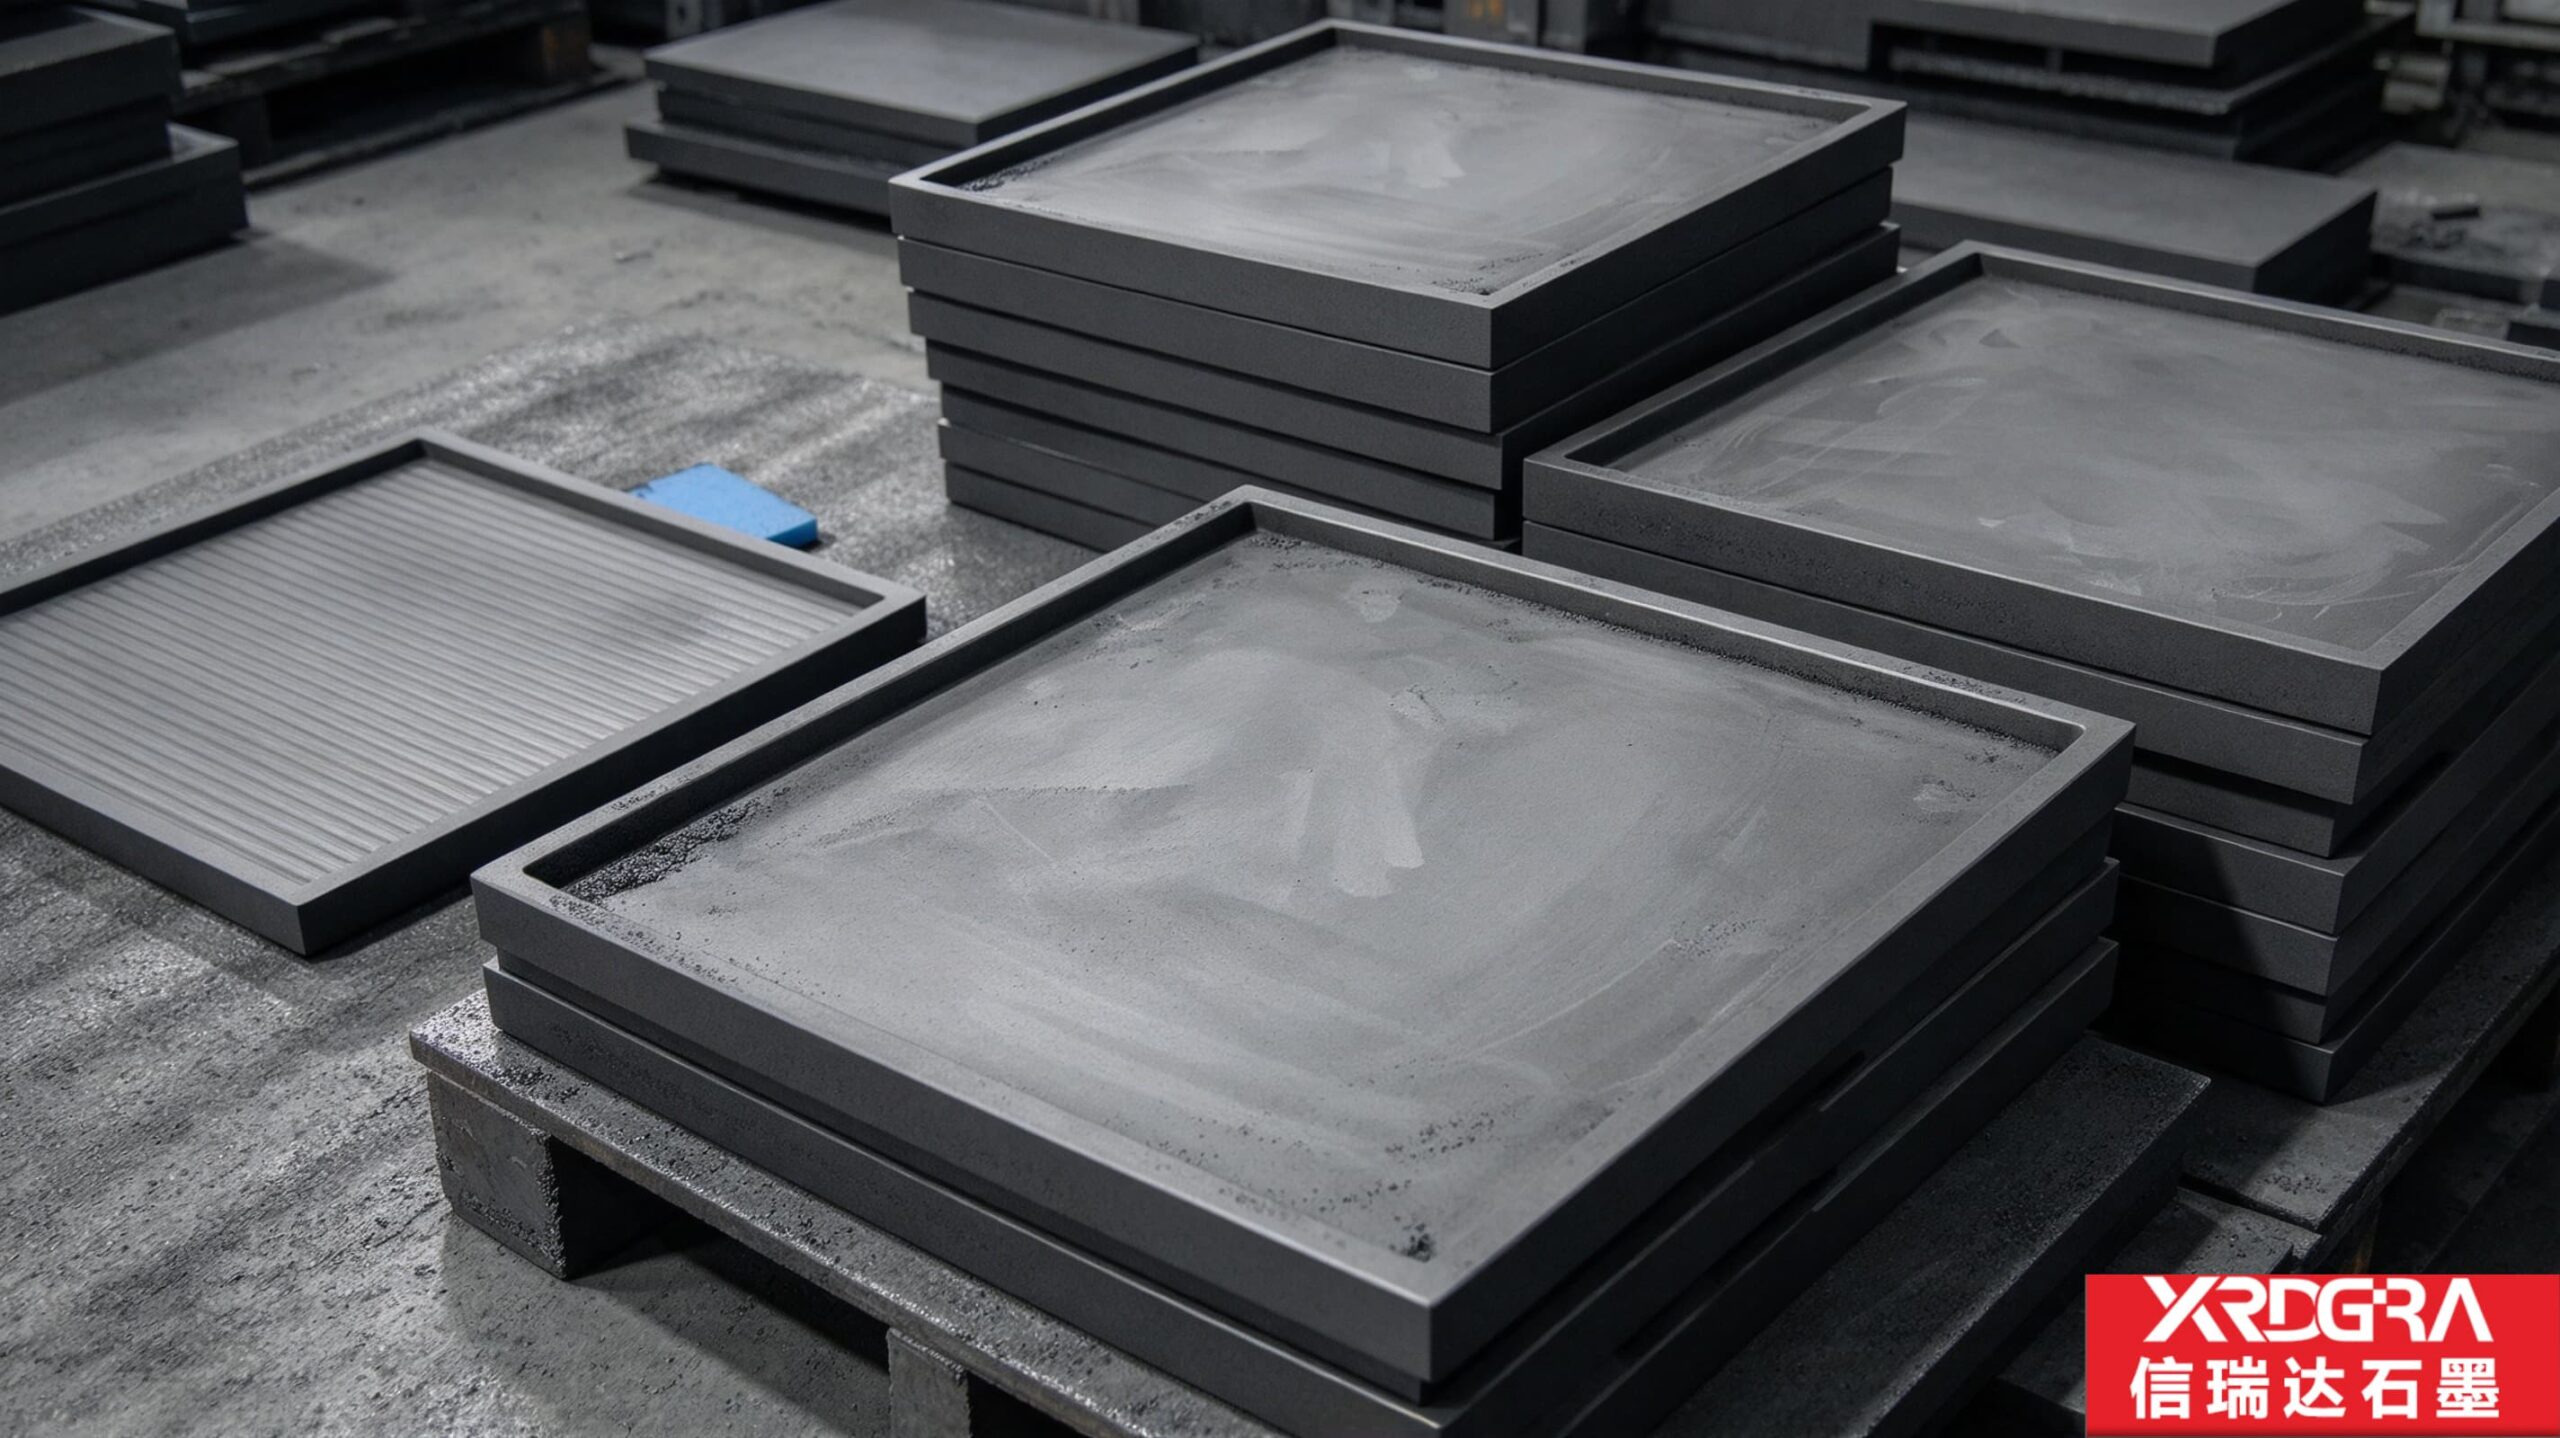
石墨方盘是高温炉与热处理工序里常见的一类石墨工装:一块方形石墨料,掏出一处浅腔,四周留一圈连续的围边。料平铺在腔底,整盘跟着炉子走。它看着简单,身上却有两处工作面——盘面管料,围边管盘自己。这篇文章讲清它归在哪一类、盘面那一面在算什么账、围边那一圈为什么不宜断开、加工端的劲花在了哪里,以及图纸与验收上值得提前写清的几处。
信瑞达石墨 · 技术专栏分类:高温炉石墨工装适用场景:真空烧结、气氛保护热处理、半导体与光伏承料、陶瓷与碳材烧成、实验室灼烧
一、先归位:它是一块带边界的承烧面
把方盘拆开看,构成只有两处:一处平的盘面,一圈沿盘面四边立起来的围边。料放在盘面上,围边把料框在里面。
它和相邻几件不是一回事,位置先分清楚,后面谈要求才谈得准:
- 光面平板类(承烧板、托盘、垫板):只有板、没有围边,工件靠整面托住,自身不受边界约束;
- 盒式带盖件:结构上往“相对封闭的小空间”走,能配盖板、隔板,做的是保温与气氛隔离;
- 深腔盛料件(料盒、匣钵):腔体高,装的是堆积料或较大件,靠腔壁约束料堆;
- 导流类(溜槽、导流槽):让料或熔体从上面流过去,不停料。
方盘处在中间:腔浅、敞口、一般不配盖,装的是平铺开的薄片、小件与粉坯。它的本职是把一批料在同一个平面上摆整齐,一起进炉、一起出炉,出炉时整盘取出。
这也是它容易被看轻的地方。外形量得出来,盘面量不出来——一件方盘做得方不方,卷尺就能判;做得平不平,往往要等料出来才知道。所以这篇文章的重点放在盘面那一面,以及跟它配合的围边那一圈。
二、为什么用石墨来做方盘
高温下能当盛料盘的材质不止石墨。金属盘在高温会软化、变形,多数还会和保护气氛或料起反应;耐火陶瓷盘耐温不错,但脆性大、自重大,做成大面薄壁并不容易,热震下开裂也常见。石墨被大量采用,是这几样在起作用:耐温且热态尺寸稳,长时间受热不明显变形;化学惰性强,对高纯与活性料相对友好,也不会像某些金属料具那样掉渣;导热较匀,一盘料之间的受热差别相对小;能做成大面薄壁的形状,围边、隔条、开口都能按图做出;自重轻,装炉出炉省力;抗热震相对好,能承受较快的升降温。
代价是石墨本身的代价:脆,怕碰、怕局部挤压;在有氧高温下会被氧化消耗。所以这类件多用在真空炉与保护气氛炉里。
方盘还有两处特点,跟它的形状直接相关,值得单独提出来:
其一,大面薄件对温度跟得快。盘体薄、体量小,升降温跟得上炉子节奏,这是好用的一面;另一面是它对炉内局部温差与气流组织更敏感,哪一处热量多给了、哪一处气氛走得慢,在薄盘面上反映得更快。厚件稳,薄件灵,选之前先想清楚这一步工序更需要哪一种。
其二,它靠整面接触工作。料落在盘面上,盘底坐在炉床或料架上,力和热都是从接触面过去的。所以盘面的质量不是外观项,它直接参与工艺。
三、盘面那一面:料是躺在上面的
盘面是料接触的那一面。它平不平,决定的不只是“料放得稳不稳”,而是这一盘料受热匀不匀、出件的底面照谁的样子长。
平整这件事,要分三层看
- 单处的局部平整。盘面上有没有凹坑、接刀台阶、个别凸起的高点。它影响落在那一处的单个料——坯件的底面会照抄盘面,盘面上有台阶,坯件底下就有一条印。
- 整面的平面度。整片盘面是不是整体拱起或整体塌下。它影响一盘料的一致性:拱起的一侧与塌下的一侧,接触状况不一样,受热和出件就会有差别,同一盘料里“有的快有的慢”,找原因时很费劲。
- 盘底与盘面的平行度。这一项看着不像盘面质量,实际很关键。盘底若不平,盘坐在炉床上就是几个点着地、其余悬空,悬空的那一带传热差一截;盘底与盘面不平行,等于整盘料各处的高度不一样,靠间隙传热的工序就更敏感。
这三层要分开量,也要分开写。量法本身也得说清楚:平面度是拿平台塞尺查、还是架表按点打,测几个点、点怎么布(沿边、过中心、还是走对角),得出的结论可能不一样。批量大时按同一套方法抽检,成套设备配多只盘时更要统一口径——供方与需方各量各的,争论不出结果。
盘面要不要留纹路
同样是方盘的盘面,实际做法至少有两种,各有各的适用面:
- 光面。接触面积大、贴合好、传热平稳,料的表面也不容易被划伤;代价是粉料与残渣容易吸在光面上,清理费劲,某些粉料在高温下还会与盘面粘住,脱料时连带坯件一起受力。
- 细纹。盘面上留出细沟槽或网格状的浅纹,把整面接触切成许多小接触带。好处是气氛能在盘面与料之间走、清粉相对容易、脱料时不易整面粘住;代价是接触少了,热量主要从纹顶那几条带过去,纹的形状与疏密会影响到料的受热一致性。
大致规律是:装粉料、怕粘、要通气的场合偏细纹;装薄片与坯件、要求贴合稳的偏光面;也有在同一盘面上分区处理的。至于用哪种形式、纹留多宽多深、怎么排布,按料的形态与工艺要求来定,本文不涉及具体参数的确定。
盘面的质量,大半来自加工方案,不来自材料本身。同一档牌号,先磨基准还是先掏腔、支承点落在哪里、收尾那道精加工留多少余量,做出来的盘面差别相当明显。所以谈盘面精度时,谈的其实是加工路线与检验口径。
四、围边那一圈,同时在三件事上起作用
围边容易被当成“顺手留的一圈料”,其实它同时在三件事上出力。围边的形式不止一种,这里说整圈连续的一类。
其一是挡料。料在盘里只是“放着”,转运、装炉、出炉的过程中会有晃动。围边把边界堵住,粉料不会从边上撒出去,小件也不至于滑落。有了围边,装料时也能稍微堆高一点,不必平得像刮过一样。
其二是当边梁。方盘是典型的大面薄件,一块薄板自身抗弯的能力有限,中间一压就下挠,长期承载还会慢慢变成永久变形。四周立起一圈连续的围边,相当于把盘的边缘做成一圈边梁——截面一高,抗弯的能力就上来了。这也是围边不宜随意断开的原因:断开处少了约束,盘的挠曲往往就从那一带开始。
其三是叠放定位。整圈围边让盘能叠起来用。上层盘的底缘落在下层盘的围边范围内,自然对中,不必另做定位件。叠得稳不稳,看两件事:围边四边的高度是否一致,内口留出的配合间隙是否合理。间隙太小,热态下容易顶住、把盘顶出变形;太大,叠起来会晃、会挪位。叠放层数上去了,靠下的那几只盘承受的载荷也在加,盘面厚度与支承方式要按实际层数核过。
代价也要摆在台面上:围边与盘面的交界是截面变化处,热态下这里有约束,应力容易积起来,转角做过渡弧是有必要的;围边内角是清粉的死角,粉料卡进去不好吹;围边高、厚都会占掉装料空间、加上自重;围边的外缘与盘的四角,是磕碰时的落点。
五、大面与薄壁:加工端的劲花在哪里
从一块石墨坯料到一件能上炉的方盘,顺序大体是:先磨平基准大面、把基准立住;粗掏内腔、留出精加工余量;精加工盘面;加工围边及四角过渡;清角去毛刺;清粉吹净;复核盘面与外形。工序看着常规,吃工时的地方集中在下面几处。
- 基准一次贯穿。盘面的平面度要靠同一套基准贯穿到底。这件件是要翻面加工的,翻一次面就换一次装夹;若各道工序各自找正,量出来的“平”和装到炉子上的“平”不是一回事。稳妥的做法是先做出一组基准面与基准边,后面所有尺寸都从它量起。
- 支承点落在哪里。大面薄件夹紧力一大就弹:加工时压下去,松开又弹回来,平面度跟着跑。支承与压点宜落在围边下方或盘的四周,让受力处与刚度低的地方错开,而不是压在腔底中间。
- 围边四边的高度一致性。一圈围边走下来,四边高度不等,比单个尺寸差一点更值得盯。四边不等高,叠放时就有一个高点扛着,上面那盘会晃;多层叠放时偏差一层层累下去,靠下的盘还要承受额外偏载。这一项建议在图纸上单独提出,并约定量法与测点。
- 清粉与边口。围边内角、盘的四角、内腔的转角,都是残粉容易滞留的地方,也是崩边容易出现的部位。残粉带进炉里落到料上就是污染源;崩边则会让叠放多出一个高点。清粉与清角是一道实打实的工序,不是收尾时的随手一步。
- 检验口径先约定。平面度怎么量、量具的测量力控制在什么程度,提前说好比事后争省事——石墨偏软,卡尺夹得重一点,读数就不一样。
再就是它的消耗属性。方盘到了使用后期,先失去的往往不是外形尺寸,而是盘面的平整度。判据不是“它破了”,而是“它不平了”——盘面一旦整体失稳,出件的形状与重量就开始漂。与其硬撑到整批料出现波动,不如按使用周期定期复核平面度、到点更换:一只盘的代价,通常比它连带影响的那一批坯件轻。
六、图纸与订单上值得先写清的几处
- 外廓与围边:长宽、围边高度与宽度、四边高度是否要求一致;
- 盘面与围边的关系:盘面厚度、围边厚度、两者交界处的过渡方式;
- 转角:盘的四角与内腔转角做多大圆角、要不要过渡弧;
- 盘面形式:光面、带细纹,还是留工艺沟槽;有纹的需说明纹的方向与分布范围;
- 形位要求落在哪一面:平面度与平行度分别落在盘面还是盘底,以哪个面作基准;
- 使用面标注:哪一面朝料、哪一面朝炉床。这决定了精加工的重点放在哪一侧;
- 叠放与配合:要不要叠、叠几层、配合间隙怎么给、需不需要定位台阶;
- 批量一致性:多件之间是否需要互配。叠放混用的场合,各件之间的一致性要求更高;
- 材料与牌号:料的形态(粉、坯、薄片)与对污染的敏感程度,决定采用哪一档纯度的牌号。
还有一条:方盘基本是按图定制件,不按通用规格供货。有图纸按图纸做;暂时还没有图纸的,先把装料的形态、炉型、叠放方式说清楚,再谈尺寸与结构,比先定尺寸再去凑工况省事。
七、主要用在哪些地方
| 应用领域 | 盘面与围边承担的事 |
|---|---|
| 粉末冶金与硬质合金 | 粉坯与压坯平铺承烧,围边挡料,盘面定住坯件底面 |
| 磁性材料与电子元件 | 小件与薄片的承烧,兼做工序之间的整盘转运 |
| 陶瓷与碳材料 | 素坯承烧,靠围边隔开相邻件,避免相互挤压 |
| 半导体与光伏 | 高纯料盘,要求盘面不掉屑、不引入污染 |
| 热处理 | 工件承载与工序间周转,一盘装一批、整盘进出 |
| 实验室与化验 | 灼烧、灰化用的托盘,盘面平整便于取样与称量 |
| 真空炉与气氛炉通用承料 | 多层装炉时的层间承料盘,与料架配合使用 |
凡是需要“把一批料平铺在同一平面上、整盘进出炉子”的工序,方盘都有出场机会。具体到某台设备该用多大的盘、腔多深、围边多高,都要结合料形、炉型与叠放方式来确定,这类件基本不给通用值。
八、使用边界:这类件怕的不是热
石墨怕的不是热,是热加氧气的组合。这一条对方盘同样成立。它是薄件,同样一层氧化损耗占的比例更大,先失的往往是盘面平整度与围边高度。
- 氧化损耗。石墨在空气等氧化性气氛、温度持续偏高时会发生氧化消耗,盘面会逐步变薄、变糙。真空或惰性气体保护能避开这个问题;要在含氧环境使用,需要对损耗有预期并做相应防护。
- 偏载。一只角垫着东西,或长期只在一侧堆料,压出的挠曲会慢慢变成永久变形,盘就不再平。摆放的整齐度,实际上是使用要求的一部分。
- 磕碰。围边外缘与盘的四个角怕碰。碰出一处缺口,叠放时就成了一个高点;缺口一有,受力集中处也会跟着变。
- 相容性。石墨与活泼金属、强碳化物形成元素的长期直接接触需要另行评估,相关场合建议先沟通材质与表面处理方式。
- 清洁与存放。盘面与围边内角残留的粉料会带进下一批,需要清洁周转;存放宜平放码放,不宜竖着靠放,也不宜在盘上堆压重物。
- 消耗件属性。建议按使用周期复核盘面平面度与围边状态,到点更换,别等到出件已经开始波动才回头查盘。
另外,若一盘料对气氛与温度分布特别敏感,盘的摆放位置、叠放层数、与加热元件的相对关系,也都进这套账。盘是工装,工件是主角,但工装的位置常常决定主角拿到的是什么样的条件。
九、关于信瑞达石墨的石墨方盘
信瑞达石墨专业生产石墨方盘已有 30 年,在大面积薄壁盘件的盘面平整与围边成形上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控盘面平面度与围边高度一致性;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接石墨方盘及各类盘式、板式石墨工装的按图定制,支持来图来样与小批试样。较稳妥的推进方式,是先把料的形态、炉型、叠放方式与气氛条件说清楚,再据此匹配石墨牌号、盘面形式与加工方案;图纸或工况尚不明确的,先做单件或小批验证,把盘面平面度与叠放配合跑通一轮,再整批放量,试错成本相对可控。
写在最后
石墨方盘看着就是一块带边的方盘,可它身上压着两笔账:盘面那一面管料,围边那一圈管盘自己。盘做得方不方,卷尺就能判;盘做得平不平,要等料出来才知道。盘面的平整分三层——单处的局部平整、整面的平面度、盘底与盘面的平行度,配上有纹还是光面的选择;围边则在挡料、抗弯、叠放定位三件事上同时出力,代价是截面突变处的应力与内角的积粉。这笔账一半落在加工端,靠基准贯穿、支承点落位与围边四边等高;另一半落在图纸上,把平面度、平行度、量法与使用面先说清。采购时把料的形态、炉型和叠放方式先摆出来,再谈盘面、围边与牌号,是较稳妥的路径;具体工况仍建议结合实际参数与图纸确认。